 EN
Blog
Wie 3D-Filamentlagerung die Druckqualität schützt
Trockenboxen, Vakuumbeutel, Trockenmittel, Hygrometer und ein Lagerablauf helfen Distributoren, OEM-Programmen und Print Farms, das Filament nach der Lieferung konsistent zu halten.
Filamentlagerung ist ein Qualitätssystem, keine Regalentscheidung
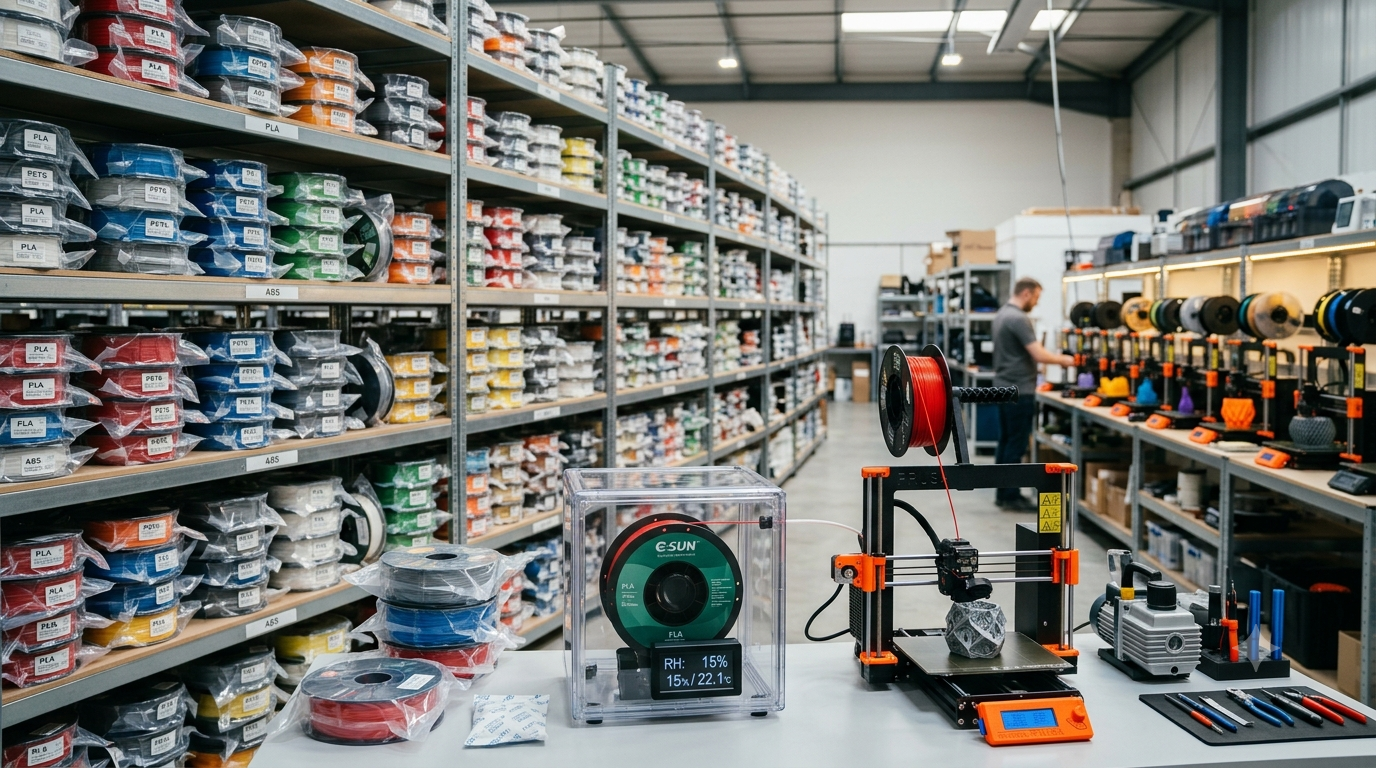
Für Großhandelskäufer, OEM-Projekte und Exportdistributoren ist die Filamentlagerung Teil der Qualitätskette. Eine Spule kann die Produktion in gutem Zustand verlassen, doch schlechte Handhabung in einem feuchten Lager, Musterraum oder einer Print Farm kann verändern, wie sie gefördert, geschmolzen und verbunden wird.
Ziel ist nicht, für jedes Klima eine perfekte Zahl zu versprechen. Ziel ist es, wiederholbare Lagerregeln anzuwenden, damit freigegebene Muster, verkaufbarer Bestand und Kundendemonstrationen vergleichbar bleiben.
Was Feuchtigkeit im heißen Bereich bewirkt
Wenn aufgenommenes Wasser den heißen Bereich erreicht, kann es zu Dampf werden und die Extrusion stören. Typische Anzeichen sind Poppen an der Düse, Blasen im Extrusionsstrang, zusätzliche Strings, raue Oberflächen, schwache Schichten und kleine Hohlräume in den Wänden.
Diese Symptome können auch aus Slicer-Einstellungen oder dem Maschinenzustand stammen. Teams sollten daher eine bekannte trockene Spule mit der verdächtigen Spule vergleichen, bevor sie eine Chargenentscheidung treffen.
Lagerung nach Materialrisiko wählen
PLA lässt sich meist leichter lagern als PETG, TPU und Nylon, profitiert aber nach dem Öffnen weiterhin von versiegelter Handhabung. PETG zeigt Feuchtigkeit oft durch Strings und Oberflächenspuren. TPU kann an der Luft schnell Feuchtigkeit aufnehmen. Nylon ist stark hygroskopisch und benötigt oft strengere Trockenbox-Bedingungen sowie kürzere Offen-Zeiten.
Ein Lager mit gemischten Materialien sollte nicht für jede SKU dieselbe Regel verwenden. Kennzeichnen Sie Material, Farbe, Durchmesser und Charge deutlich, damit das Team den passenden Trocknungs- und Lagerprozess auswählen kann.
Drei Lagerebenen nutzen: versiegelter Beutel, Trockenbox, Lagerkontrolle
Die erste Ebene ist die Spulenverpackung: wiederverschließbare Beutel oder Vakuumbeutel reduzieren den Luftaustausch nach der Musterentnahme. Die zweite Ebene ist der lokale Einsatzbereich: Trockenboxen oder versiegelte Materialfächer schützen die Spulen während langer Druckvorgänge und wiederholter Tests. Die dritte Ebene ist die Lagerkontrolle: Kartons sollten nicht auf feuchten Böden, nicht an Außenwänden und nicht in direkter Sonneneinstrahlung stehen.
Dieser Schichtaufbau ist für Distributoren und Print Farms praktisch, weil er nicht von einem einzigen Gerät abhängt. Wird eine Ebene für eine Inspektion geöffnet, reduzieren die anderen Ebenen die Feuchteeinwirkung weiterhin.
Trockenmittel, Hygrometer und Feuchteziel
Silica Gel ist ein gängiges Trockenmittel für die allgemeine Lagerung. Für Materialien mit höherem Risiko oder lange Exportrouten kann Molekularsieb in Betracht gezogen werden, da es bei niedriger Luftfeuchtigkeit gut arbeitet. Unabhängig von der Wahl muss gesättigtes Trockenmittel ausgetauscht oder regeneriert werden, sonst ist es nur zusätzliches Gewicht in der Verpackung.
Kleine Hygrometer oder Feuchteindikator-Karten helfen dem Personal, zu entscheiden statt zu raten. Viele Teams nutzen ein Zielwert von niedriger relativer Luftfeuchtigkeit wie etwa 20–25 % RH für trockene Lagerung und passen ihn dann an lokales Klima, Material und Verpackung an.
Trocknen vor der Lagerung oder Lagern nach dem Trocknen
Trocknen ist sinnvoll, wenn eine Spule bereits Feuchtesymptome zeigt, allein ist Trocknen aber kein Lagerplan. Kommt die Spule nach dem Trocknen zurück auf ein offenes Regal, kann sie vor dem nächsten Test oder der nächsten Sendung erneut Feuchtigkeit aufnehmen.
Bringen Sie die Spule nach dem Trocknen direkt in einen versiegelten Beutel, einen Vakuumbeutel, eine Trockenbox oder das Materialfach des Druckers. Nutzen Sie materialspezifische Trocknungsvorgaben, damit PLA nicht überhitzt und empfindlichere Materialien wie TPU oder Nylon nicht zu wenig getrocknet werden.
Lagerablauf für Distributoren und Print Farms
Ein Lagerablauf sollte Wareneingang, Musterentnahme, Umpackung und Rotation abdecken. Prüfen Sie Kartons auf Wasserflecken und beschädigte Versiegelungen, halten Sie das Öffnungsdatum einer Spule fest, bewahren Sie Referenzmuster getrennt versiegelt auf und rotieren Sie den Bestand nach FIFO-Regeln.
Chargennummern sollten im gesamten Ablauf sichtbar bleiben. Meldet ein Kunde Poppen, Strings oder schwache Schichten, kann das Team dieselbe Charge, das Rückstellmuster und die Lagerhistorie des Kunden vergleichen, bevor die Ursache festgelegt wird.
Hinweise zur Verpackung bei OEM- und Exportbestellungen
OEM- und Private-Label-Bestellungen gelangen häufig über Seefracht, Zolllager und regionale Lagerhäuser zum Drucker. Feuchtere Regionen und lange Routen erhöhen den Wert von Vakuumbeuteln, robusten Umkartons, Trockenmittelpackungen und klaren Lagerhinweisen.
Für Exportkäufer sollte die Verpackung die Spule schützen und die Rückverfolgbarkeit unterstützen. Etiketten, Chargenprotokolle und versiegelte Muster erleichtern das Qualitätsgespräch anhand von Belegen statt aus dem Gedächtnis.
Kurze Checkliste für Einkäufer
- Bestätigen Sie, wie geöffnete Spulen nach der Musterentnahme erneut verschlossen werden.
- Verwenden Sie Vakuumbeutel oder Trockenboxen für Materialien, die zwischen den Tests stehen bleiben.
- Platzieren Sie Hygrometer dort, wo das Personal sie leicht ablesen kann.
- Tauschen Sie Silica Gel oder Molekularsieb nach einem festen Zeitplan aus oder regenerieren Sie es.
- Trennen Sie versiegelte Referenzmuster von Spulen im täglichen Gebrauch.
- Führen Sie FIFO-, Chargennummern- und Öffnungsdatumsaufzeichnungen gemeinsam.
- Prüfen Sie zusätzlichen Schutz für Seefracht und feuchte Zielmärkte.
Druckqualität nach der Lieferung schützen
Gute Filamentlagerung ersetzt nicht die Materialqualitätskontrolle, sie schützt aber die bereits in das Produkt eingearbeitete Qualität. Für NORAY-Käufer kann ein einfacher Feuchtigkeitsmanagementablauf vermeidbare Reklamationen reduzieren, die Reproduzierbarkeit von Mustern verbessern und die Kommunikation zwischen Lieferant, Distributor und Endkunde sachlicher machen.