 EN
Blog
PLA-Filament für den 3D-Druck
Entdecken Sie PLA-Filamenttypen, Vorteile, Grenzen und Einkaufstipps. Erfahren Sie Düsen- und Bettemperaturen für zuverlässige, hochwertige 3D-Drucke.
PLA-3D-Druckmaterial
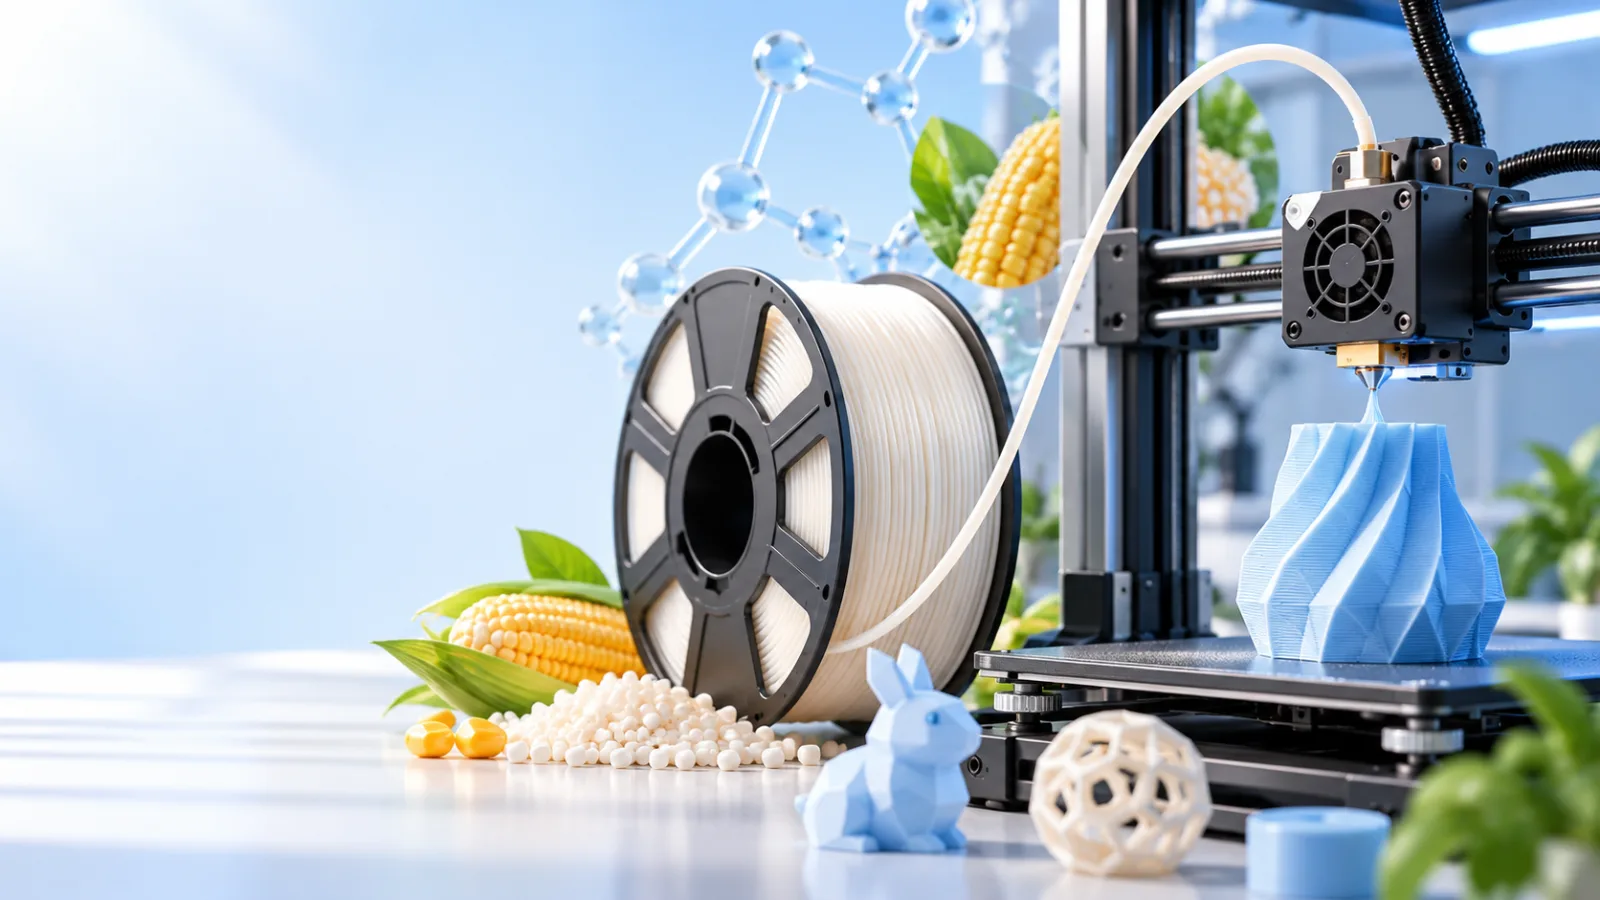
PLA (Polymilchsäure) gehört zu den am weitesten verbreiteten Materialien im Desktop-3D-Druck. Es lässt sich relativ leicht drucken, ist in einer breiten Farbpalette erhältlich und eignet sich gut für Modelle, Dekorationsobjekte, Lehrmittel und optische Prototypen. Leicht druckbar bedeutet jedoch nicht für jeden Einsatzzweck geeignet: Hitzebeständigkeit, Zähigkeit und langfristiges Lastverhalten spielen bei der Materialwahl eine wichtige Rolle.
Dieser Artikel behandelt die Herkunft von PLA, die Leistungsunterschiede, Einkaufsfragen und Druckereinstellungen, damit Sie das Material verstehen und vernünftige Startparameter für Ihre Drucke festlegen können.
1. Die Grundlagen des PLA-3D-Druckmaterials
PLA, die Abkürzung für Polymilchsäure, ist ein thermoplastischer Polyester. Es erweicht und schmilzt bei Erwärmung und erstarrt beim Abkühlen wieder, wodurch es sich für den FDM-3D-Druck eignet.
Beim Druck führt der Drucker Filament in den heißen Bereich, extrudiert das geschmolzene Material durch eine Düse und legt es Schicht für Schicht entlang der von der Slicer-Software berechneten Bahnen ab, um ein dreidimensionales Objekt zu erzeugen.
Der übliche Nenndurchmesser für PLA-Filament beträgt 1,75 mm, einige Drucker verwenden jedoch 2,85-mm-Filament. Prüfen Sie vor dem Kauf immer, welcher Durchmesser von Ihrem Drucker unterstützt wird; die beiden Größen sind nicht austauschbar.
Typische Einsatzbereiche von PLA sind:
- Ausstellungsstücke: Figuren, Skulpturen, Architekturmodelle und Dekorationsobjekte.
- Lehrprojekte: Geometrische Modelle, mechanische Demonstrationsteile und Zubehör für Klassenzimmerexperimente.
- Designvalidierung: Prüfung von Produktformen, Maßbeziehungen und Montagespielräumen.
- Leicht belastbare Gebrauchsgegenstände: Desktop-Organizer, Etikettenhalter und kleine Innenraumhalterungen.
Standard-PLA glänzt damit, Entwürfe schnell in physische Objekte zu verwandeln. Es ist nicht zwangsläufig für finale Teile geeignet, die hohen Temperaturen, wiederholten Stößen oder dauerhafter Belastung ausgesetzt sind.
2. PLA-Rohstoffe und Materialeigenschaften
PLA wird üblicherweise aus Zucker oder Stärke hergestellt, die von Pflanzen wie Mais und Zuckerrohr stammen. Diese Rohstoffe werden zu Milchsäure fermentiert, die anschließend chemisch weiterverarbeitet wird, um PLA-Harz zu bilden. Farbmasterbatches oder funktionale Additive werden dann hinzugefügt, bevor das Material zu Druckfilament extrudiert wird.
Bio-basiert zu sein bedeutet nicht, dass PLA sorglos entsorgt werden kann oder in der natürlichen Umgebung schnell abgebaut wird. Die Abbauquote hängt von Temperatur, Feuchtigkeit, mikrobiellen Bedingungen, Bauteildicke und Rezeptur ab. In der Regel sind spezielle industrielle Kompostbedingungen erforderlich. Ein schneller Zerfall im Heimkompost, in Erde oder Meerwasser ist nicht garantiert.
Aus Sicht von Druck und Endanwendung weist PLA typischerweise die folgenden Eigenschaften auf:
| Materialeigenschaft | Praktische Auswirkungen |
|---|---|
| Relativ hohe Steifigkeit | Steife Drucke, die ihre Form behalten und Details gut wiedergeben |
| Relativ geringe Formgivungsschrumpfung | Verzug ist leichter beherrschbar, wodurch es sich gut für offene Frame-Drucker eignet |
| Relativ niedrige Drucktemperatur | Kompatibel mit den meisten Desktop-FDM-Druckern |
| Begrenzte Zähigkeit in Standardrezepturen | Dünne Wände, Schnappverschlüsse und stoßbelastete Bereiche können brechen |
| Begrenzte Hitzebeständigkeit | Neigt bei erhöhter Temperatur zum Erweichen und Verformen |
| Feuchtigkeitsempfindlich | Feuchtigkeitsaufnahme kann Strings, Blasen und raue Oberflächen verursachen |
Standard-PLA hat häufig eine Glasübergangstemperatur von etwa 55–65 °C, das ist jedoch keine universelle sichere Betriebstemperatur. Belastete Teile können bereits bei niedrigeren Temperaturen merklich verformen, dieser Wert allein entscheidet daher nicht, ob PLA für einen Einsatzzweck geeignet ist.
3. Vorteile und Grenzen von PLA
Die wichtigsten Vorteile von PLA sind zuverlässiges Drucken, gute Detailwiedergabe und relativ geringer Justieraufwand. Anders als Materialien mit höherer Schrumpfung benötigt es im Allgemeinen keine beheizte Kammer, was es für Einsteiger zugänglicher macht.
PLA ist außerdem praktisch, wenn ein Entwurf mehrere Revisionen erfordert. Sie können damit Maße und Passung prüfen und anschließend je nach endgültigen Betriebsbedingungen auf ein anderes Material wechseln.
Die wesentlichen Grenzen sind:
1. Nicht geeignet für Hochtemperaturumgebungen
Standard-PLA ist keine gute Wahl für Teile, die in einem sonnenaufgeheizten Auto liegen, in der Nähe von Wärmequellen stehen oder einer Hochtemperaturreinigung unterzogen werden. Ein gedrucktes Teil kann selbst ohne Schmelzen an Steifigkeit verlieren, sich verbiegen oder kollabieren.
2. Nicht für jedes lasttragende Teil geeignet
PLA ist steif, Steifigkeit bedeutet jedoch nicht Stoßfestigkeit. Standardrezepturen können unter Schlag, wiederholter Biegung oder um Kerben konzentrierten Spannungen brechen. Bei dauerhafter Belastung ist außerdem Kriechen zu berücksichtigen, also die allmähliche Verformung eines Teils im Zeitverlauf.
3. Gedruckte Teile haben richtungsabhängige Eigenschaften
Die Verbindungen zwischen den Schichten bilden meist einen strukturellen Schwachpunkt. Selbst wenn das Material selbst fest ist, können eine ungünstige Druckorientierung, unzureichende Schichtverschweißung oder zu geringe Wandstärke zu vorzeitigem Versagen führen.
4. Wenig Geruch bedeutet nicht null Emissionen
PLA erzeugt beim Drucken meist verhältnismäßig wenig Geruch, kann aber weiterhin Ultrafeinpartikel und flüchtige Verbindungen freisetzen. Sorgen Sie für ausreichende Belüftung des Druckbereichs und vermeiden Sie langfristigen Betrieb in geschlossenen Räumen wie unbelüfteten Schlafzimmern.
Bauen Sie außerdem nicht darauf, dass ein gedrucktes Teil allein wegen des Materials PLA für den direkten Lebensmittelkontakt geeignet sei. Additive, Verunreinigungen der Düse, die schwierige Reinigung der Schichtlinien und die tatsächlichen Einsatzbedingungen erfordern jeweils eine eigene Bewertung.
4. Standard-PLA, gehärtetes PLA, hitzebeständiges PLA und Verbund-PLA
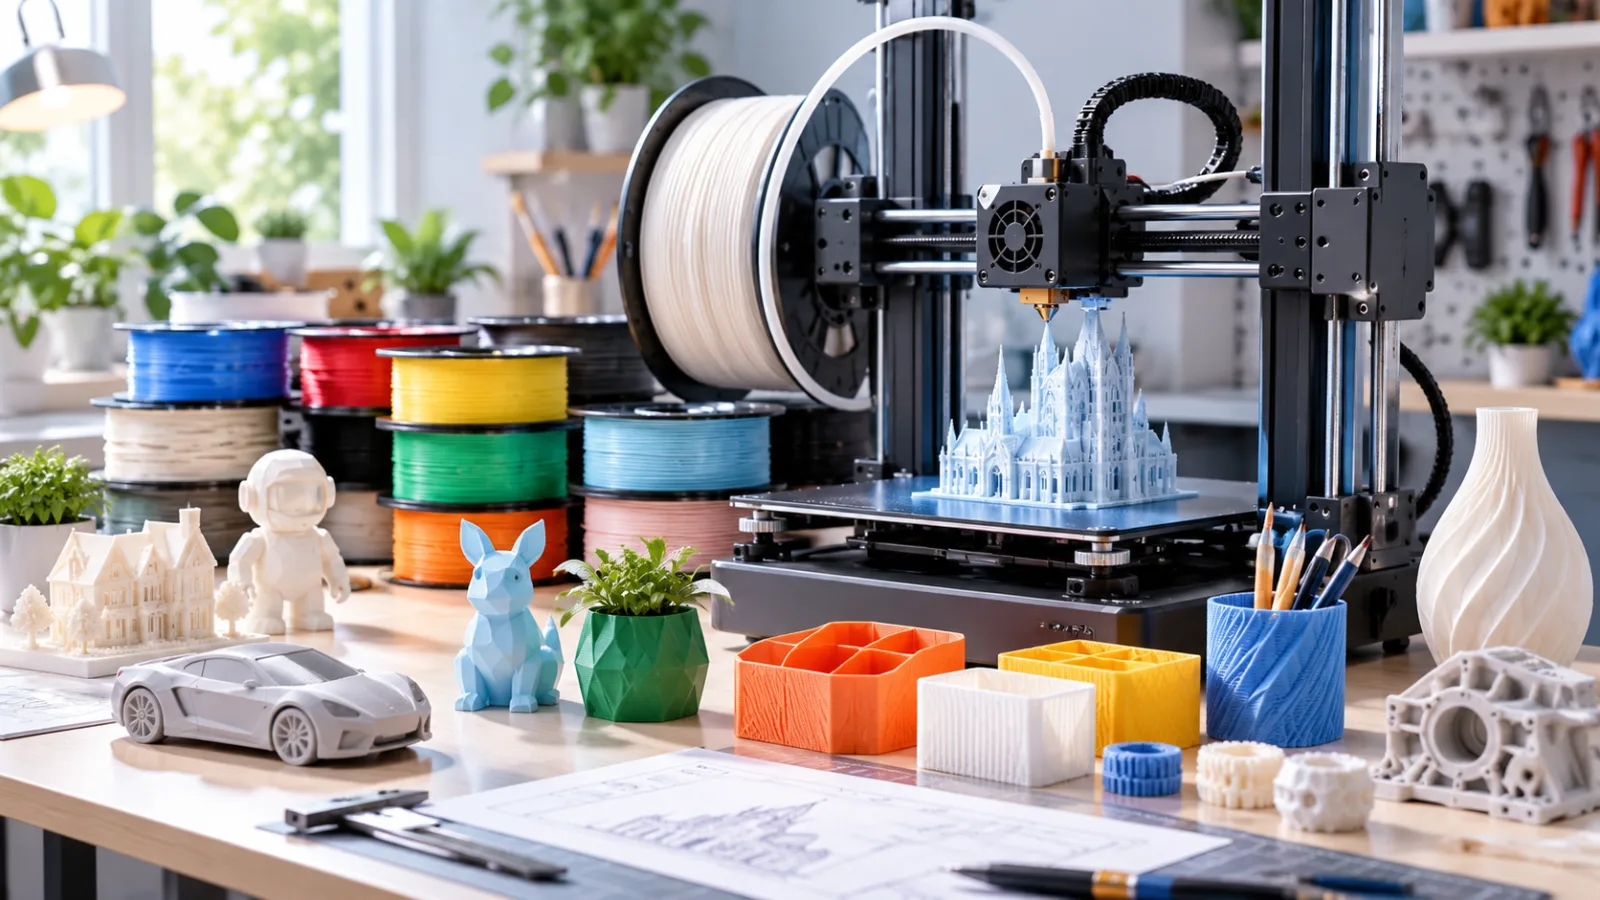
PLA-Filamente verwenden nicht alle dieselbe Rezeptur. Auch wenn auf jeder Verpackung „PLA“ steht, können Drucktemperaturen, mechanische Eigenschaften und Anforderungen an die Nachbearbeitung erheblich abweichen.
| Typ | Wesentliche Merkmale | Typische Einsatzzwecke | Zu beachten |
|---|---|---|---|
| Standard-PLA | Leicht zu drucken, relativ steif, gutes Detail | Modelle, Lehrmittel, optische Prototypen | Begrenzte Hitze- und Stoßfestigkeit |
| Gehärtetes PLA | Bietet in der Regel verbesserte Dehnung oder Stoßfestigkeit | Leicht belastbare Funktionsteile, einige Schnappverschlüsse | Die Verbesserung hängt von der Rezeptur ab, die Steifigkeit kann sich ändern |
| Hitzebeständiges PLA | Nutzt Rezeptur- und Kristallisationssteuerung zur Verbesserung der Hitzebeständigkeit | Funktionsprototypen mit moderaten Temperaturanforderungen | Einige Produkte benötigen Tempern, um die angegebene Leistung zu erreichen |
| Verbund-PLA | Enthält Füllstoffe wie Holzmehl, Metallpulver oder Carbonfaser | Teile mit markanter Optik oder höheren Steifigkeitsanforderungen | Kann Düsen verschleißen und ist nicht zwangsläufig zäher |
„PLA+“ ist keine standardisierte Leistungsspezifikation. Verschiedene Marken verwenden die Bezeichnung, um höhere Zähigkeit, verbesserte Schichthaftung oder andere Rezepturänderungen zu kennzeichnen. Der Name allein belegt weder Qualität noch Leistung.
Achten Sie bei der Auswahl von hitzebeständigem PLA besonders auf die Prüfbedingungen. Manche Produkte nennen ihre Leistung nach dem Tempern statt im gedruckten Zustand. Tempern kann Schrumpfung, Verzug oder örtliche Verformung verursachen, testen Sie daher kleine Muster, bevor Sie es für Teile mit Passgenauigkeit einsetzen.
Von Verbundmaterialien sollte man nicht pauschal eine Verbesserung aller Eigenschaften erwarten. Kurzfasriges carbonfasergefülltes PLA betont beispielsweise Steifigkeit und Maßstabilität, Stoßfestigkeit und Schichtfestigkeit können dabei aber unverändert bleiben.
5. PLA im Vergleich zu anderen gängigen Druckmaterialien
Ziel der Materialauswahl ist es nicht, das „stärkste Material“ zu finden, sondern die Eigenschaften an die vorgesehene Umgebung anzupassen.
| Material | Wesentliche Unterschiede zu Standard-PLA | Hinweise zum Drucken | Geeignete Einsatzzwecke |
|---|---|---|---|
| PETG | In der Regel zäher, etwas bessere Hitzebeständigkeit | Trocknung, Strings und übermäßige Haftung auf der Druckplatte im Blick behalten | Alltägliche Funktionsteile, Schutzhüllen, Halterungen |
| ABS | Bietet in der Regel bessere Hitzebeständigkeit und Zähigkeit | Neigt zum Verzug, benötigt im Allgemeinen eine Einhausung und Abluftkontrolle | Funktionsgehäuse, technische Prototypen |
| ASA | Bietet in der Regel bessere Witterungs- und UV-Beständigkeit | Erfordert Verzugssteuerung und ausreichende Belüftung | Gehäuse und Zubehör für den Außenbereich |
| TPU | Weich und elastisch, für Dämpfung geeignet | Anspruchsvolle Förder- und Retraktionseinstellungen, meist langsameres Drucken nötig | Rutschhemmende Unterlagen, flexible Abdeckungen, Dämpfungsteile |
| Nylon | Bietet in der Regel gute Zähigkeit und Verschleißfestigkeit | Nimmt Feuchtigkeit rasch auf, erfordert sorgfältiges Trocknen und geeignete Druckerfähigkeiten | Zahnräder, verschleißbeständige Komponenten, Funktionsteile |
Dies sind allgemeine Tendenzen. Die tatsächliche Leistung hängt von der konkreten Qualität, dem Feuchtigkeitsgehalt und dem Druckprozess ab. Beispielsweise verhalten sich TPU-Sorten unterschiedlicher Härte sehr verschieden, und bei Nylon unterscheiden sich Hitzebeständigkeit und Maßstabilität je nach Typ.
Für Innenraummodelle und optische Prototypen genügt PLA häufig. Für den Außenbereich, hohe Temperaturen oder wiederholte Bewegung wählen Sie ein Material nach den Betriebsbedingungen, statt einfach den Füllungsgrad von PLA zu erhöhen.
6. PLA-Filament kaufen und Qualität beurteilen
Achten Sie beim Kauf von PLA auf mehr als den Preis je Spule. Ein gleichmäßiger Filamentdurchmesser, klare technische Hinweise und eine solide Verpackung wiegen oft schwerer als die Zahl der verfügbaren Farben.
1. Spezifikationen und technische Dokumentation prüfen
Bestätigen Sie zuerst:
- Ob der Filamentdurchmesser zu Ihrem Drucker passt.
- Ob das Nettogewicht klar angegeben ist.
- Ob Angaben zu Düsentemperatur, Bettemperatur und Trocknung vorliegen.
- Ob Additive, Füllstoffe oder Anforderungen an das Tempern offengelegt werden.
- Ob funktionale Qualitäten Leistungsdaten und Prüfbedingungen enthalten.
Schwankungen im Filamentdurchmesser wirken sich auf das tatsächlich extrudierte Materialvolumen aus. Beim Präzisionsdruck zählen ein gleichmäßiger Durchmesser und hohe Rundheit mehr als die Nähe einer Einzelmessung zum Nennwert.
2. Verpackung und Filamentförderung prüfen
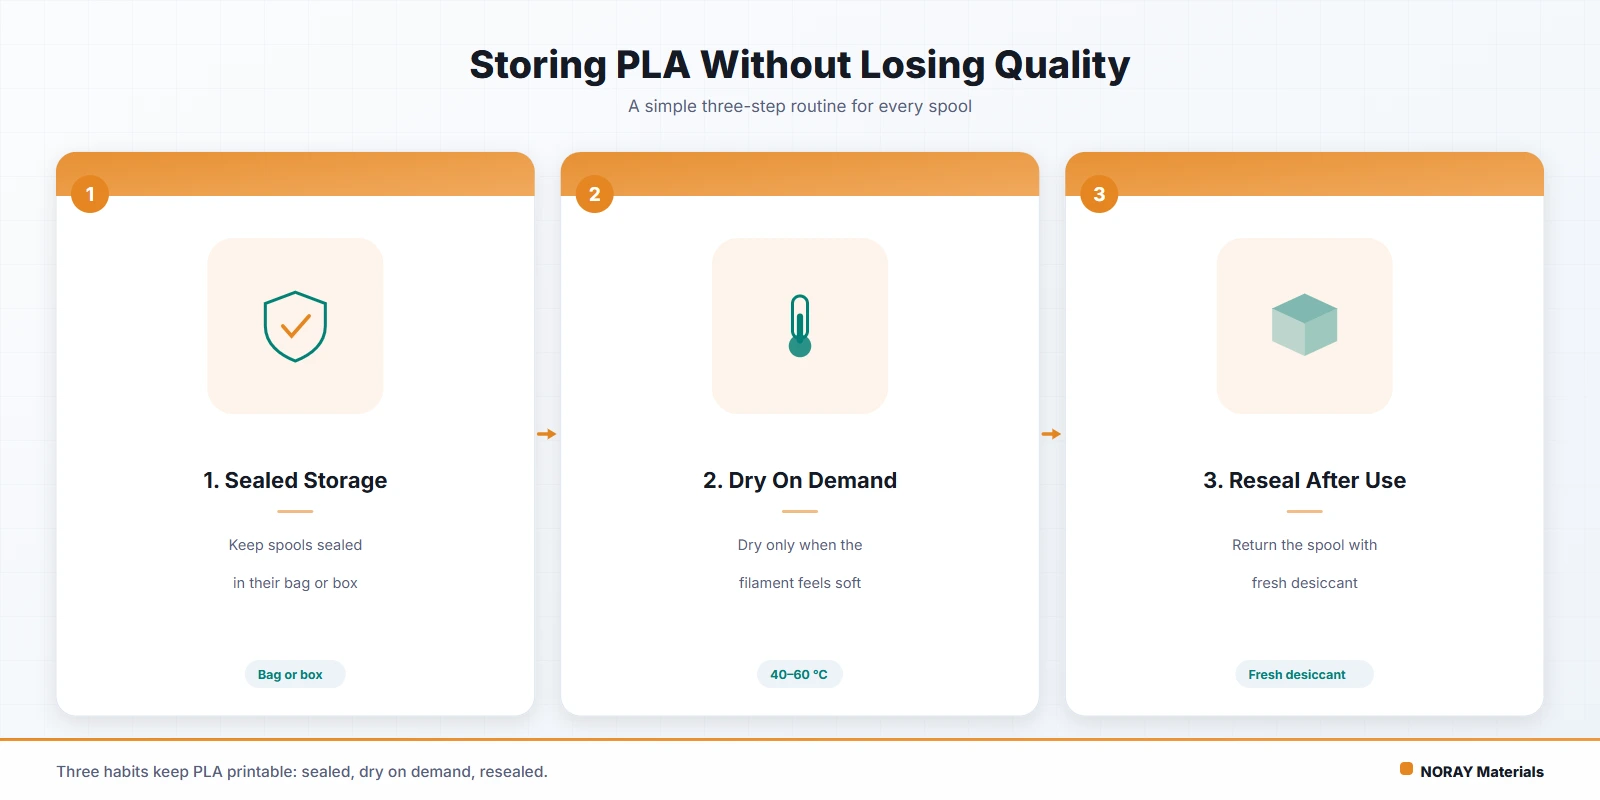
Versiegelte Verpackung und Trockenmittel reduzieren die Feuchtigkeitsaufnahme während Transport und Lagerung, garantieren aber kein trockenes Filament. Die Spule sollte keine wesentlichen Schäden aufweisen, und das Filament sollte sich gleichmäßig abwickeln, ohne eingeklemmte Fäden oder blockierte Kreuzungen.
Sichern Sie nach dem Öffnen einer Spule das lose Ende, damit es nicht unter andere Wicklungen rutscht und sich verheddert. Verwenden Sie für die Langzeitlagerung einen versiegelten Behälter mit wirksamem Trockenmittel.
3. Mit Testdrucken validieren, nicht mit dem bloßen Aussehen
Beginnen Sie mit einem Temperaturturm, einem Dünnwandmuster oder einem einfachen Maßprüfkörper. Prüfen Sie:
- Ob die Extrusion durchgehend ist, ohne Knistergeräusche oder Blasen.
- Ob die Schichtverschweißung zuverlässig ist.
- Ob Strings, Brücken und Überhänge den Erwartungen entsprechen.
- Ob Maße und Oberflächenqualität bei festen Einstellungen konstant bleiben.
Knistergeräusche und Blasen können auf Feuchtigkeit hinweisen, sollte man aber auch Temperatur und Zustand des heißen Bereichs prüfen. Sprödes Filament allein beweist keine Feuchtigkeitsaufnahme; auch Rezeptur oder Alterung können verantwortlich sein.
7. Druckerkompatibilität und Düsenauswahl
Die meisten Desktop-FDM-Drucker, die PLA unterstützen, können Standard-PLA ohne Schwierigkeiten drucken. Zuverlässige Förderung, wirksame Kühlung des heißen Bereichs und passende Teilekühlung sind in der Regel wichtiger als eine beheizte Kammer.
Prüfen Sie vor dem Druck den Filamentdurchmesser, den Temperaturbereich des heißen Bereichs, die Oberfläche der Druckplatte und ob sich die Spule frei drehen lässt. Verwenden Sie ein automatisches Filamentwechselsystem, prüfen Sie zusätzlich die Spulenabmessungen und die Kompatibilität mit Verbundfilamenten.
Düsenauswahl für Standard-PLA
Standard-PLA lässt sich in der Regel mit einer Messingdüse drucken. Eine 0,4-mm-Düse ist eine verbreitete Allzweckwahl, die Detail, Geschwindigkeit und Justierfreundlichkeit ausgewogen abwägt.
- Kleinere Düsen eignen sich für detaillierte Modelle, drucken aber langsamer und reagieren empfindlicher auf Verunreinigungen.
- Größere Düsen eignen sich für größere Teile und breitere Extrusionsbahnen, opfern aber einen Teil der feinen Details.
Eine größere Düse erlaubt keine unbegrenzte Steigerung der Geschwindigkeit; die Schmelzkapazität des heißen Bereichs bleibt weiterhin entscheidend.
Düsenauswahl für Verbund-PLA
Carbonfaser, leuchtendes Filament und einige mineral- oder metallgefüllte Filamente sind schleifend. Verwenden Sie eine verschleißbeständige Düse wie gehärteten Stahl, wie vom Filamenthersteller empfohlen. Rezepturen mit größeren Partikeln verlangen möglicherweise eine größere Düsenöffnung, um das Verstopfungsrisiko zu verringern.
Prüfen Sie nach einem Wechsel des Düsenmaterials Temperatur- und Flusseinstellungen erneut, da unterschiedliche Düsenmaterialien Wärme verschieden leiten.
Hinweise zu Druckern mit Einhausung
PLA benötigt in der Regel keine hohe Kammertemperatur. Eine überhitzte Kammer kann die Kühlung in der Kaltzone des heißen Bereichs beeinträchtigen und zu Wärmekriech, erhöhtem Förderwiderstand oder Verstopfungen führen. Befolgen Sie die Hinweise des Druckerherstellers zum Öffnen der Tür oder zur Kammerabluftung.
8. Düsen- und Bettemperaturen einstellen
Es gibt keine einzelne PLA-Temperatureinstellung, die für jede Marke und jeden Drucker funktioniert. Für viele Standard-PLA-Filamente sind eine Düsentemperatur von etwa 190–220 °C und eine Bettemperatur von etwa 45–60 °C übliche Referenzbereiche. Die Empfehlungen der Filament- und Druckerhersteller haben jedoch Vorrang. High-Speed-, gehärtete, Seiden- und Verbundrezepturen können Temperaturen außerhalb dieser Bereiche erfordern.
1. Düsentemperatur an Geschwindigkeit und Extrusionsrate anpassen
Ist die Temperatur zu niedrig, schmilzt das Material möglicherweise nicht ausreichend, was zu Unterextrusion, rauen Oberflächen oder schwacher Schichthaftung führt. Ist sie zu hoch, können Nachlaufen und Strings zunehmen und Überhänge ihre Form schlechter halten.
Eine höhere Druckgeschwindigkeit, Schichthöhe oder Bahnbbreite erhöht den Materialbedarf pro Sekunde, was eine moderate Temperaturerhöhung erfordern kann. Übersteigen Sie jedoch einmal die Schmelzkapazität des heißen Bereichs, ist eine weitere Temperaturerhöhung kein Ersatz für eine reduzierte Flussrate.
Ein verlässlicher Ansatz ist, nahe der Mitte des empfohlenen Bereichs zu starten, einen Temperaturturm zu verwenden und in Schritten von etwa 5 °C zu justieren, dabei bei Ihrer vorgesehenen Druckgeschwindigkeit zu testen.
2. Bettemperatur an die Druckoberfläche anpassen
Das beheizte Bett unterstützt in erster Linie die Haftung der ersten Schicht und beeinflusst, wie die Unterseite des Teils abkühlt. Einige spezielle Oberflächen erlauben Druck bei niedriger oder ohne Temperatur, solche Einstellungen sollten jedoch nicht pauschal auf jede Druckplatte übertragen werden.
Haftet die erste Schicht nicht richtig, prüfen Sie Folgendes in dieser Reihenfolge:
- Ob die Druckplatte sauber und fettfrei ist.
- Ob Bettnivellierung und Düsen-Bett-Abstand korrekt sind.
- Ob Geschwindigkeit und Extrusionseinstellungen für die erste Schicht passen.
- Ob die Bettemperatur zur aktuellen Oberfläche passt.
Erhöhen Sie nicht einfach pauschal die Bettemperatur. Bleiben die unteren Schichten zu weich, kann übermäßiges Zusammenpressen der ersten Schicht die Ausbreitung nach außen an der Basis verschlimmern, das sogenannte „Elefantenfuß“-Problem.
3. Temperatur und Kühlung gemeinsam abstimmen
PLA profitiert meist von kräftiger Teilekühlung, um kleine Details, Brücken und Überhänge zu verbessern. Reduzieren Sie den Luftstrom oder schalten Sie den Teilekühlungsventilator für die erste Schicht kurz aus und steigern Sie ihn danach schrittweise.
Mehr Luftstrom ist jedoch nicht immer besser. Übermäßige Kühlung kann die Schichthaftung schwächen, dünne Wände und Funktionsteile erfordern daher besondere Sorgfalt. Der Teilekühlungs- und der Hotend-Lüfter haben unterschiedliche Aufgaben; deaktivieren Sie die Hotend-Kühlung nicht einfach, um die Teilekühlung zu regulieren.
Beurteilen Sie Ihre Einstellungen letztlich gemeinsam anhand von Oberflächenqualität, Schichtfestigkeit, Maßstabilität und Förderzuverlässigkeit. Bei PLA ist die Wahl der richtigen Rezeptur, ein trockenes Filament und schrittweises Kalibrieren mit Testdrucken meist wirksamer als die Suche nach einer einzigen festen „besten Temperatur“.