 EN
Blog
3D プリンターの使い方:初心者ガイド
プリンターの種類、材料、モデルファイル、スライス、準備、重要なプリントのコツをカバーした初心者ガイドで 3D プリンターの使い方を学びます。
3D プリント初心者ガイド
3D プリントは、デジタルモデルを実体のオブジェクトに変える製造技術です。フィギュア、パーツ、教材、製品の試作模型などを作る用途にかかわらず、3D プリントなら比較的低コストで小ロット生産やカスタム生産を実現できます。
このガイドでは、3D プリントの基本概念、用途、プリンターの種類、主な材料、機材の準備、モデルの入手方法、3D モデリングソフトの選択肢、ファイル形式を扱います。これにより初心者は 3D プリントの全体像を体系的に理解できます。
3D プリント技術の概要
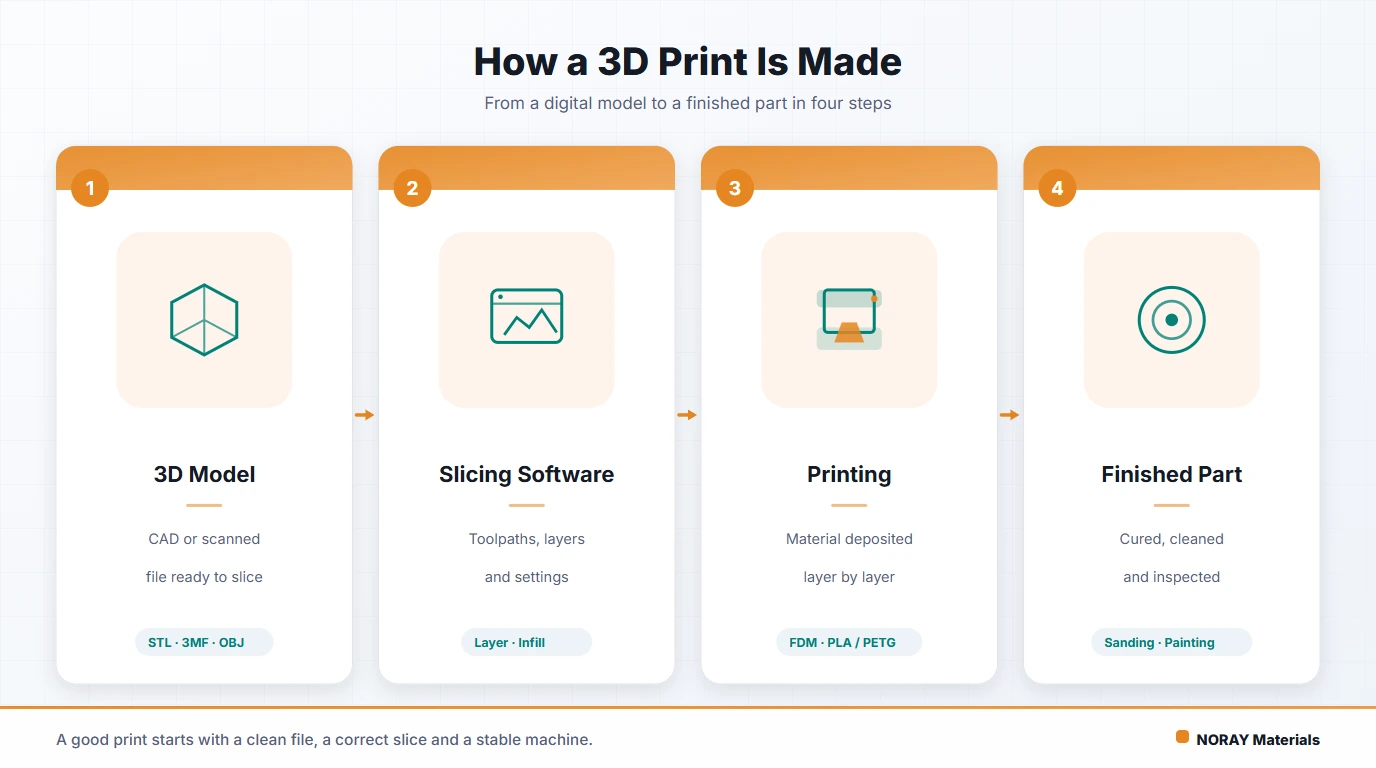
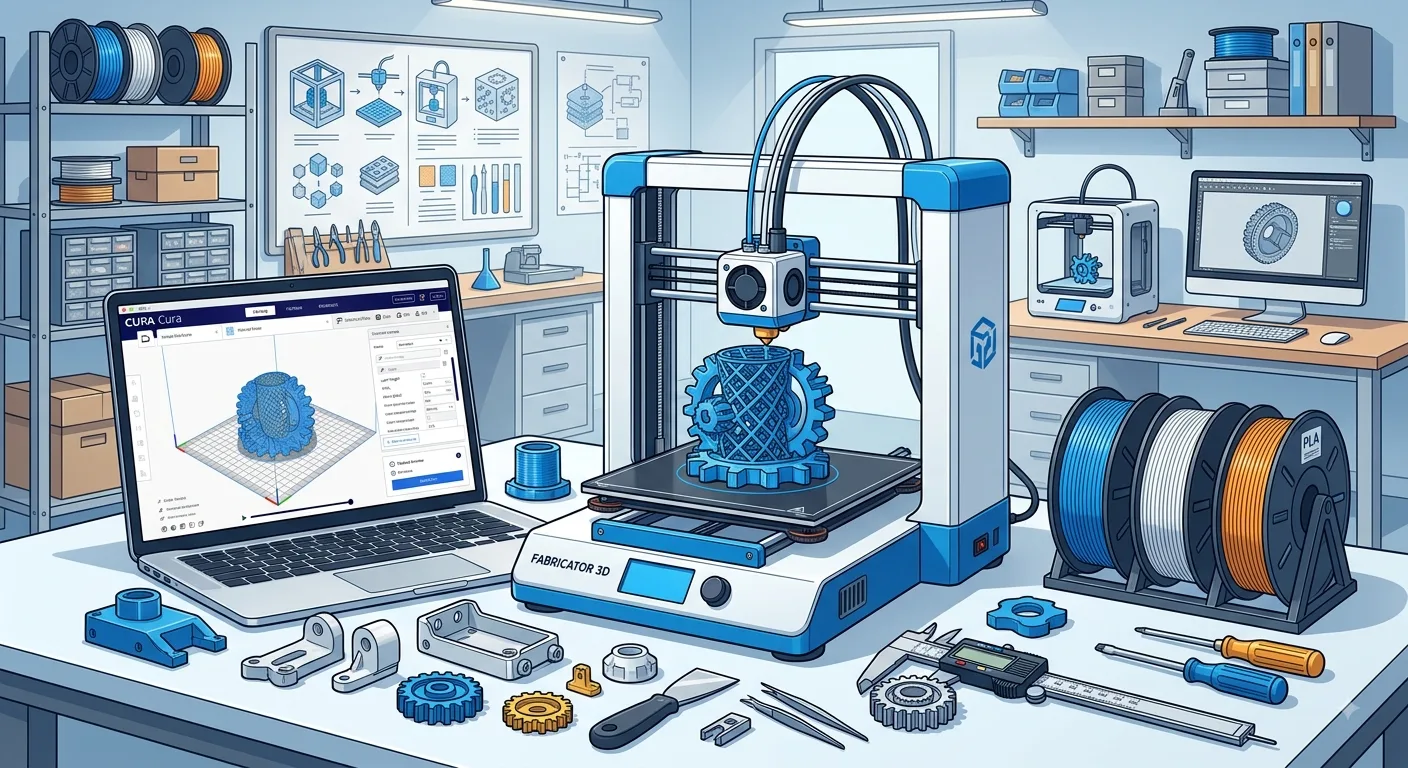
3D プリントは、積層造形とも呼ばれ、材料を一層ずつ積み重ねて実体のオブジェクトを作ります。切削や彫刻、フライス加工といった従来の減法製造と異なり、3D プリントでは通常、材料を一段ずつ加えてゼロから成形し、モデルが完成するまでこれを繰り返します。
一般的に、3D プリントの基本的な作業手順は次の通りです。
- 3D モデルを取得する、または自分で設計する
- モデルをスライスソフトに読み込む
- プリントパラメータを設定する
- プリンターが読み取れる命令ファイルを生成する
- モデルを層ごとにプリントする
- 後処理して部品を仕上げる
この中でスライシングは殊に重要です。スライスソフトは 3D モデルを薄い層に分解し、ノズルや光源の移動経路を計算します。プリンターはその経路に沿って層を積み上げ、モデルが完成するまで加工を続けます。
3D プリントの主な利点は次の通りです。
- カスタマイズに適している
- 複雑な構造の製作に理想的である
- 小ロット生産でのコストが安い
- 設計から実体になるまでの期間が短い
- 製品の試作を迅速に行いやすい
一方で、3D プリントには限界もあります。プリント速度が比較的遅い、表面品質が機種に強く依存する、材料性能が限られる、大判のプリントではコストが高くなる、といった点です。実運用では、用途に合わせてプリンター、材料、設定を適切に選ぶ必要があります。
3D プリントの主な用途
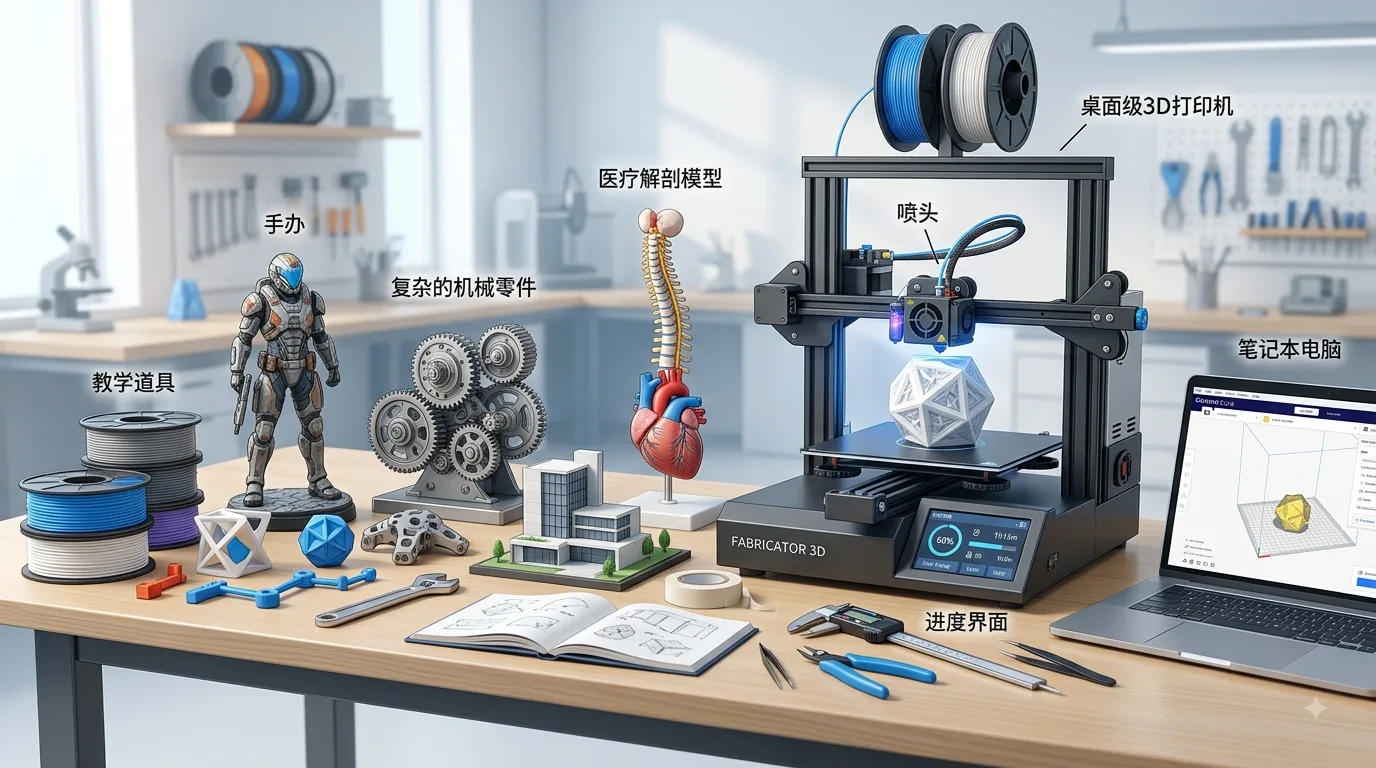
3D プリントは、個人の趣味から工業生産まで幅広い分野で使われています。一般ユーザーと初心者にとって最も一般的な用途は次の通りです。
1. フィギュアと装飾品
多くのユーザーが、アニメのフィギュア、ゲームキャラクター、置物、キーホルダー、ランプシェード、パーソナライズした装飾品を 3D プリントしています。完成品を買うことに比べて、3D プリントならサイズ、形、色を自分の好みに合わせられます。
レジンプリンターを使えば、より細かい表面仕上げが実現でき、高ディテールのモデルに向きます。
2. 製品プロトタイプの検証
デザイナー、エンジニア、スタートアップチームにとって、3D プリントは製品試作にとても適しています。筐体、構造部品、ボタン、ブラケットなどの部品を先にプリントして、量産に入る前に寸法、手応え、組み立てを確認できます。
この進め方は、試行錯誤のコストを大幅に減らし、製品開発サイクルを短縮します。
3. 機械部品と修理用パーツ
簡単なブラケット、クリップ、マウント、歯車、コネクターといった部品は、3D プリントですぐに作れます。製造中止になった機材や、購入しにくい小さな交換部品についても、3D プリントは現実的な選択肢を提供します。
ただし、高温、高圧、長時間の応力承受が必要な部品には、より強い材料を選び、信頼性を十分に試験してください。
4. 教育と科学コミュニケーション
教育分野では、3D プリントを使って幾何学模型、地形模型、分子構造、人体臓器模型、機械可動デモなどを作れます。画像や動画と比べて、実物の模型はより直感的で、学生が抽象的な概念を理解する助けになります。
5. 建築と空間デザイン
建築家やデザイナーは、3D プリントで建築スケール模型や室内空間模型、ランドスケープ計画の模型を作ります。プリントされた模型は、設計案をクライアントが視覚的に理解する助けになります。
6. 医療支援モデル
医療分野では、3D プリントで骨模型、歯科模型、手術計画の模型、患者ごとの補助具を作れます。医療級の用途は材料、安全性、精度に対する要求水準が高く、通常は専用の機材と標準化されたワークフローが必要です。
3D プリンターの主な種類
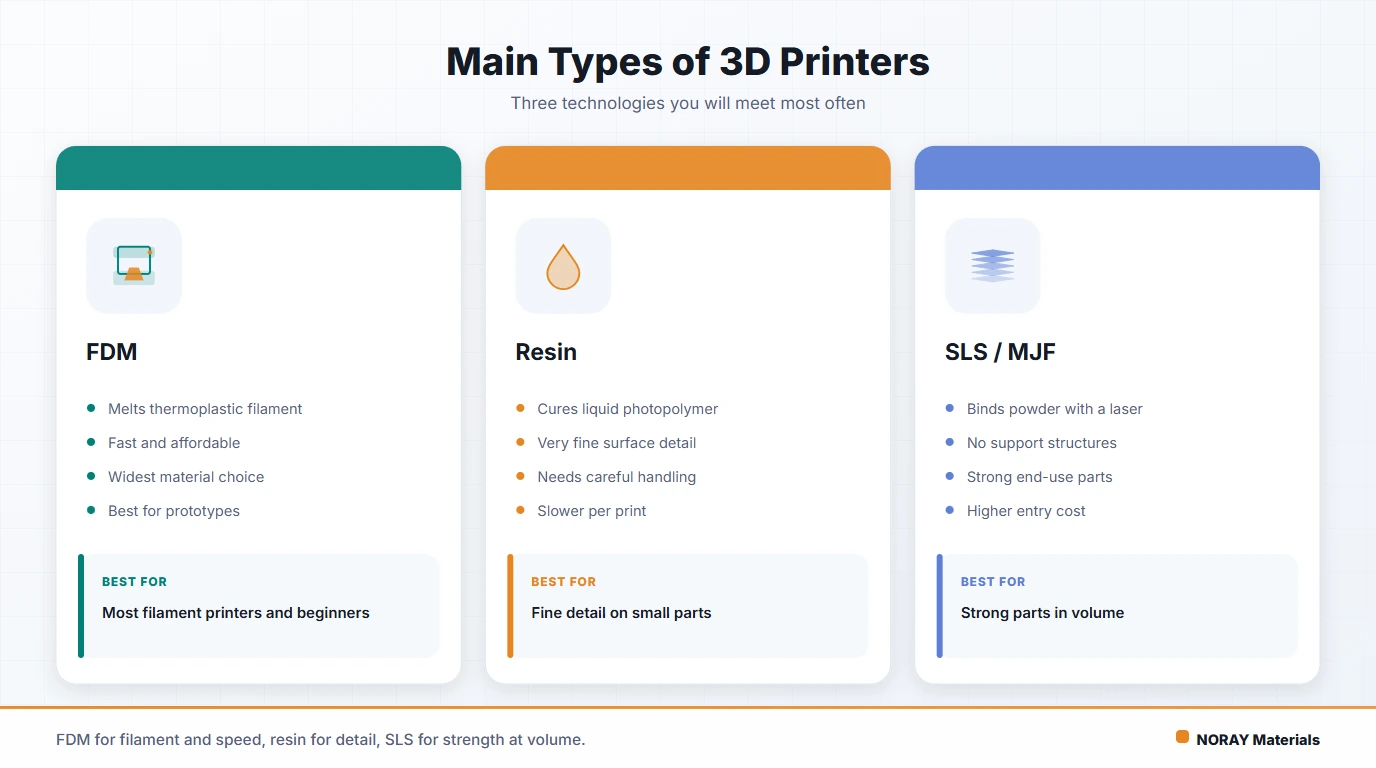
市場にはさまざまな種類の 3D プリンターがあります。初心者が最も関わるのは熱溶融積層造形式とレジン光重合式です。プリンターの種類によって、動作原理、コスト、精度、適した用途は大きく異なります。
1. 熱溶融積層造形(FDM)プリンター
FDM は、デスクトップ 3D プリントで最も一般的な技術です。フィラメントを加熱して溶かし、ノズルから押し出して、プログラムされた経路に沿って一層ずつ積層します。
この種のプリンターは、次のような特徴があります。
- ハードウェアが比較的安価
- フィラメントの選択肢が豊富
- メンテナンスが簡単
- ほとんどの入門者向けモデルに向いている
- 完成部品の強度が良好
主な用途は、工具用アクセサリ、構造部品、玩具、ブラケット、筐体、教育用モデルです。
一方で、FDM のプリントには層跡がはっきり残り、細かいディテールはレジン機に劣ります。より滑らかな外観が必要なら、サンディングや填充、塗装などの後処理が必要になることがあります。
2. レジン光重合式プリンター
レジン機では、液体レジンを材料として使い、紫外光で一層ずつ硬化させます。一般的なデスクトップレジン機は高い精度を備え、ディテールの多い小さなモデルにとても適しています。
特徴として次の点が挙げられます。
- プリント精度が高い
- 表面仕上げが滑らか
- フィギュア、アクセサリー試作、歯科模型などの製作に向いている
- 小さくディテールの細かいモデルで優れた結果が出る
一方で、次のような弱点もあります。
- レジンにはにおいがあるため、使用時は換気が必要
- プリントした部品は洗浄と二次硬化が必要
- レジンが肌に直接触れないよう手袋を着用すべき
- 完成部品は脆く、荷重を支える構造部品には適さないことが多い
主な目的がフィギュア、ミニチュア、高ディテールの外観部品のプリントなら、レジン機は良い選択肢です。
3. 選択的レーザー焼結(SLS)システム
SLS は主に工業用で使われます。代表的な材料はナイロン粉と金属粉です。粉末状の材料をレーザーで焼結して実体を作り出すため、複雑な構造や機能部品に適しています。
これらの機材は一般に高価で、メンテナンスも複雑なため、一般的な家庭ユーザーには向きません。一方で、工業製造、航空宇宙、自動車、医療分野で広く使われています。
4. その他のプリンターの種類
この分類以外にも、セラミック 3D プリント、金属 3D プリント、コンクリート 3D プリント、バイオプリントといった専門技術があります。これらのシステムは主に専門業界向けのものなので、初心者はまず概念を理解しておくだけで十分です。
3D プリントで使われる主な材料
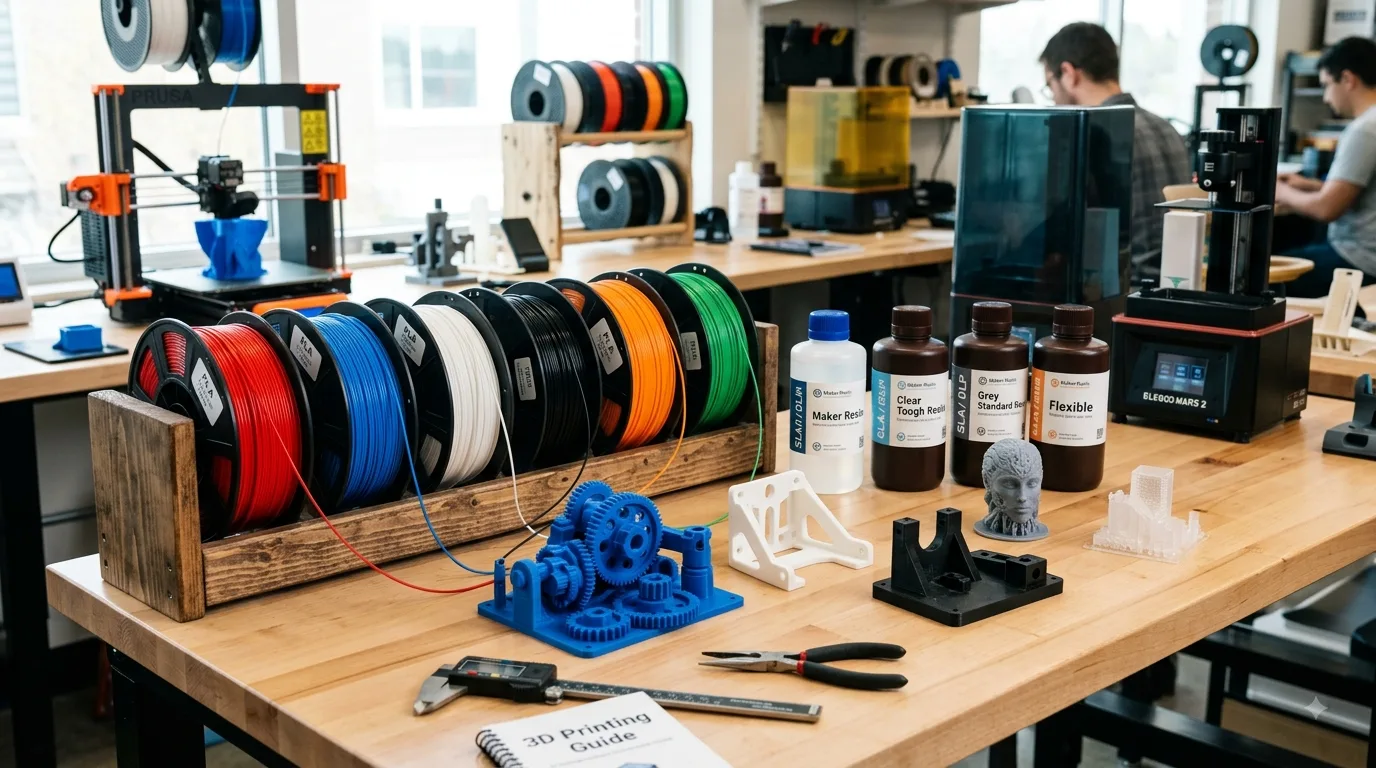
材料はプリント品質、強度、耐熱性、後処理の方法に直接影響します。材料を選ぶときは、プリンターの種類と、モデルの用途の双方を考えます。
1. PLA フィラメント
PLA は初心者にとって最良の FDM プリント素材のひとつです。再生可能な植物由来の原料から作られ、プリント中のにおいは少なく、反りが少なく、成功率高めです。
利点:
- プリントしやすい
- 多くの色で入手できる
- 価格はやや手頃
- 装飾部品、モデル、玩具、教材に向いている
欠点:
- 耐熱性は普通
- 靭性は比較的低い
- 長時間の直射日光や高温環境には適さない
いま 3D プリントを学び始めたばかりなら、PLA が最初の選択肢として選ばれています。
2. PETG フィラメント
PETG は強度と靭性のバランスがよく、PLA より耐熱性も優れています。ブラケット、筐体、工具ホルダーなど、ある程度の耐久性が求められる部品に適しています。
利点:
- 靭性が良好
- 衝撃耐性が高い
- PLA より耐熱性が高い
- 機能部品に向いている
欠点:
- プリント中に糸引きが出やすい
- パラメータ調整がわずかに多く必要
- 冷却と温度管理に一定の条件がある
3. ABS フィラメント
ABS は強度が高く、耐熱性もすぐれた材料で、エンジニアリング部品に多用されます。一方で、プリント中に反りやすく、においも目立つため、通常は囲い付きプリンターと良好な換気が必要です。
利点:
- 強度が高い
- 耐熱性が高い
- サンディングや蒸気平滑化など後処理が可能です
欠点:
- 反りやひび割れが出やすい
- 強いプリント臭が出る
- より管理されたプリント環境が必要
初心者には ABS からの開始はおすすめしません。
4. TPU 柔軟フィラメント
TPU は柔軟な材料で、携帯ケース、ソフトパッド、シールリング、滑り止めゴムなどの弾性制品のプリントに適しています。
利点:
- 柔らかく弾性がある
- 耐摩耗性が良好
- 特殊な機能部品に向いている
欠点:
- プリント速度が遅い
- 押し出しシステムへの要求が高い
- 設定が不適切だと目詰まりや押し出しの不安定さを招く
5. 光重合レジン
レジンは光重合式プリンターで使われます。主な種類は標準レジン、水洗レジン、強化レジン、耐熱レジン、鋳造レジンです。
標準レジンはモデルやディスプレイ用品に向かい、強化レジンはある程度の衝撃耐性が要る部品に向きます。水洗レジンは清掃が容易ですが、安全保護は必要です。
レジン材料を扱うときは、次のことを意識してください。
- 手袋とマスクを着用する
- 良好に換気された状態を保つ
- レジンが肌や目に触れないようにする
- プリント後に洗浄と後硬化を行う
- 廃液を直接流しには捨てない
3D プリント前の機材準備
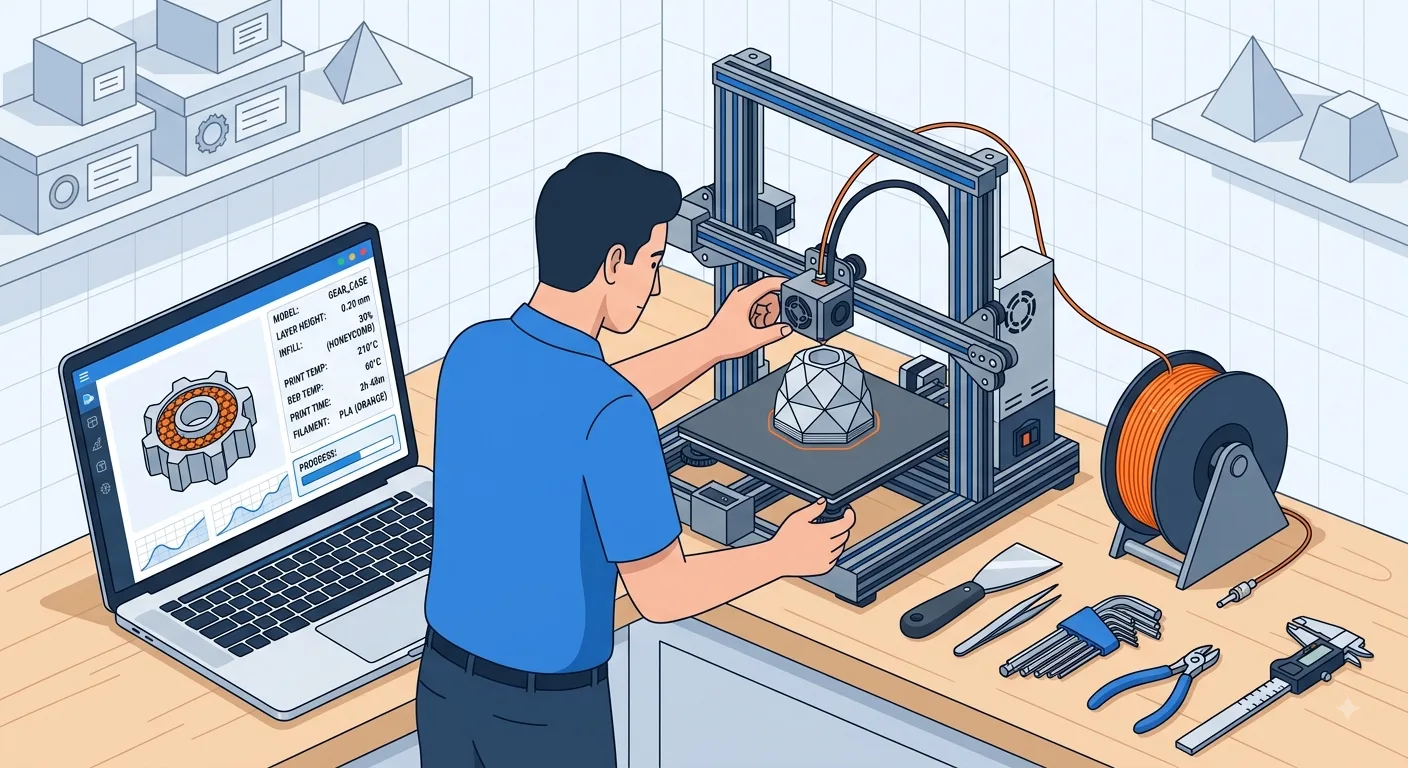
プリント前の適切な準備は、成功率を大きく高めます。失敗の多くはモデル自体が原因ではなく、ベッドの水平出し、素材の状態、温度設定、ファイルの不備が原因です。
1. プリンターの構造を確認する
電源を入れる前に、安定した場所に置かれているか、フレームに緩みがないか、レールやリードスクリューに目に見える汚れがないかを確認してください。新しい機材では、ボルト、ベルト、リミットスイッチ、ケーブルコネクタが確実に装着されているかも確認します。
異音や引っかかり、ある軸の動きの不良がある場合、プリントを始める前に機械的な問題を切り分けてください。
2. ビルドプレートを清掃する
ビルドプレート上の埃や油、残り留在った材料は、第 1 層の接着に影響します。表面は糸くずのない布、アルコール、専用の清掃液で拭いてください。
清掃後は、皮膚の油分も反りや部品の剥離につながるため、プリント面を直接手で触らないでください。
3. ベッドの水平出しを行う
ベッドの水平出しは FDM プリントで非常に重要な工程です。ノズルがベッドから遠ければ、第 1 層がきちんと接着しません。近すぎると、ノズルがベッドを擦ったり、押し出しが悪くなったりします。
主な水平出しの方法には次のようなものがあります。
- ノブによる手動調整
- 自動水平出しセンサー
- メッシュ状ベッド補正
初心者なら一般紙を 1 枚挟んで水平出しの目安にできます。ノズルとベッドの間にわずかな抵抗がある状態を狙います。水平出しの後は、第 1 層のテストモデルをプリントして、線が均一か確認してください。
4. ノズルとフィラメントを確認する
ノズルが目詰まりすると、押し出し不足、材料の断裂、荒れた表面などの問題が起こります。プリント前に手動でフィラメントを少し押し出し、流れが滑らかか確認してください。
フィラメントは乾燥した状態に保ってください。湿ったフィラメントは、プリント中に気泡、パチンという異音、糸引きの増加、表面の粗さを招くことがあります。長期間使わないフィラメントは、乾燥剤入りの密封袋に保管してください。
5. よく使う工具を準備する
次の基本工具を用意しておくとよいでしょう:
- スクレーパーまたは拆除用スパチュラ
- クリッパー
- ピンセット
- 六角レンチ
- アルコールと清掃用クロス
- 手袋
- ヤスリ
- グルースティックなど、ビルドプレートへの接着を助ける用品
レジン機を使う場合は、洗浄用容器、硬化用ライト、ろ過ファネル、保護用手袋、マスク、廃液用の容器も必要です。
6. プリント環境を整備する
プリンターは、子どもやペットから離れた、安定した換気のよい場所に置いてください。FDM プリンターは、温度の変動が反りを招くため、風通しの強い場所には置かないでください。レジン機も直射日光を避けてください。紫外線がレジンを予定より早く硬化させる恐れがあります。
3D モデルファイルの入手方法
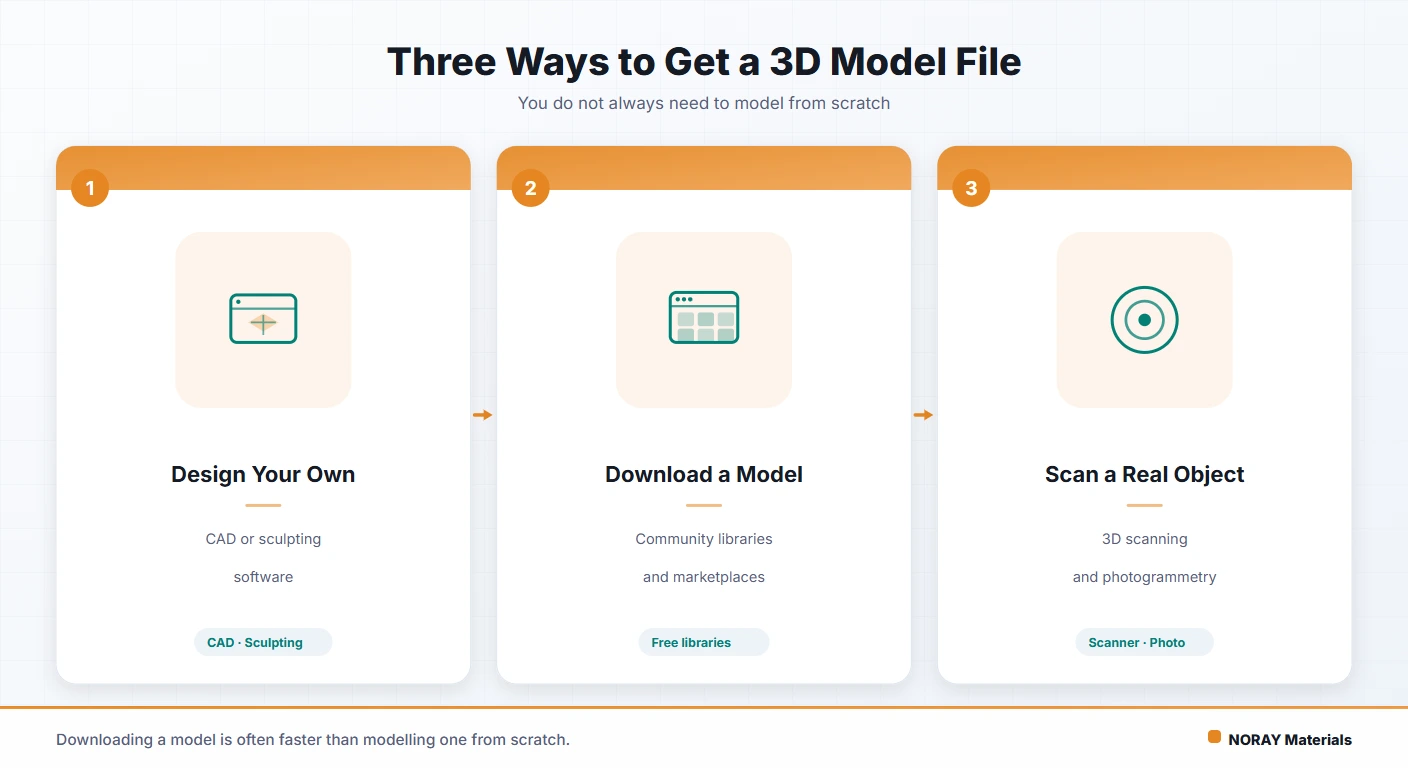
3D プリントには、まず 3D モデルファイルが必要です。自分で設計する、インターネットからダウンロードする、3D スキャンで取得する、いずれの方法でも入手できます。
1. モデルサイトからダウンロードする
初心者にとって、モデルプラットフォームから既成ファイルをダウンロードするのが最も手早い方法です。多くのウェブサイトでは、玩具、工具、収納箱、装飾品、機械用アクセサリなど、無料で使える有料のモデルが提供されています。
モデルをダウンロードするときは、次の点に注意してください。
- 3D プリント向けに設計されているか
- 完成プリントのコメントや写真があるか
- モデルの寸法が適切か
- サポートが必要か
- ライセンス条件。商用利用の侵害を避けるためです
あるモデルは見た目には立派ですが、プリント向けではなくレンダリングや展示用のだけに用意されたものです。ダウンロード後、スライスソフトでモデルがウォータータイトか、破面やサポートの必要なオーバーハングがないか確認するのがよいです。
2. 自分でモデルを作る
固有の寸法、特殊な構造、パーソナライズした外観が必要なら、3D モデリングソフトを使って自分で設計できます。機能部品については、実測値に合わせてモデルを調整できるため、自分で設計するほうが精密な場合が多くあります。
自作が適した用途:
- 専用の収納ラック
- 交換用の修理部品
- 製品の筐体
- 工具の治具
- パーソナライズしたギフト
- 創作的な装飾品
初心者なら、箱、ブラケット、フック、ネームプレートのような単純な幾何学形状から始めるとよいです。複雑な曲面のモデルから始める必要はありません。
3. 3D スキャンを使う
3D スキャンは、実物のオブジェクトをデジタルモデルに変換できます。主な方法には、スマートフォンでのスキャン、構造光スキャン、レーザースキャン、フォトグラメトリがあります。
3D スキャンは、彫刻、身体の一部、文化財の模型、アート作品など、複雑な形状の複製に便利です。ただし、スキャンしたモデルは通常、プリントの前に修復と簡略化が必要です。
他人の品物や商用製品をスキャンするときは、著作権と使用制限を尊重してください。
4. デザインを依頼する、またはモデルを買う
自分でモデルを作れず、適したファイルも見つけられない場合は、デザイナーに依頼して作成してもらうか、プロのモデルファイルを購入する方法があります。商用案件、製品開発、高精度な構造部品では、この方法のほうが信頼できます。
依頼するときは、次の情報をできるだけ揃えるとよいです:
- 寸法図またはスケッチ
- 参照画像
- 使用用途
- 材料の要件
- 精度の要件
- 組み立て用の機能が必要かどうか
情報が明確であるほど、最終的なモデルはニーズに近づきます。
基本的な 3D モデリングソフトの選び方
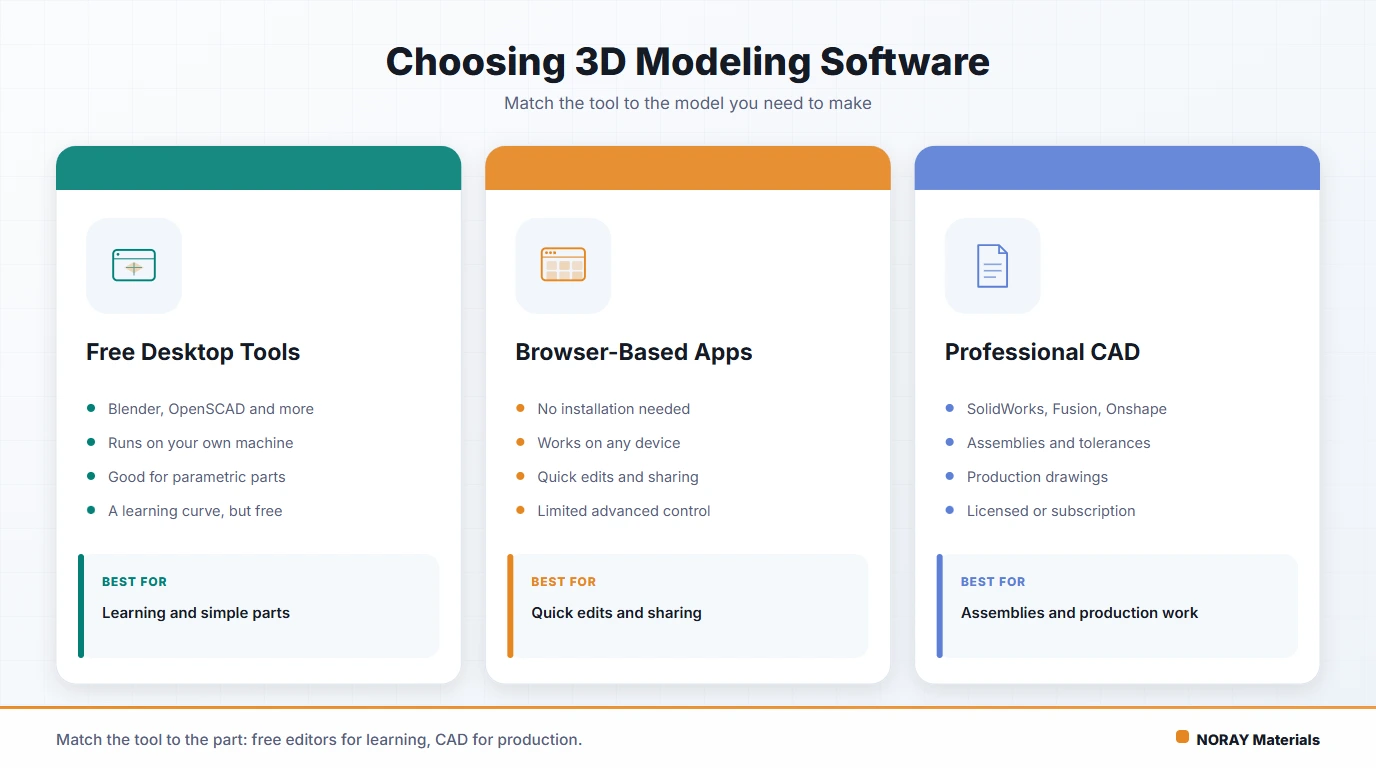
3D モデリングソフトは、モデルの種類によって適するものが異なります。ソフトを選ぶときは最も複雑なツールを選ぶ必要はなく、目的と習得のしやすさで選びます。
1. 初心者向けのモデリングソフト
初心者向けのソフトは操作が簡単で、子ども、学生、経験のないユーザーに向いています。これらのツールは、基本的な幾何学形状をドラッグ、結合、切り取りしてモデルを作ることが多いです。
適した用途:
- 単純なディスプレイ用品
- ネームプレート
- 小さな箱
- 幾何学的な構造
- 教育用モデル
この種のソフトの利点は、習得コストが低く、準備が早いことです。一方で、複雑な曲面や精密な構造を作る能力には限界があります。
2. パラメトリックモデリングソフト
パラメトリックモデリングソフトは、機械部品、製品の筐体、構造部品、精密な寸法を必要とするモデルの設計に適しています。スケッチ、押し出し、回転、面取り、ブール演算などの操作でモデルをつくり、パラメータで寸法を管理できます。
適した用途:
- 歯車
- コネクター
- 筐体
- ブラケット
- 治具
- エンジニアリング部品
実用的な部品をプリントする目的であれば、パラメトリックモデリングを学ぶことをおすすめします。初心者向けのツールよりやや難しいとはいえ、本格的な設計作業にはこちらが向いています。
3. スカルプティングソフト
スカルプティングソフトは、キャラクター、モンスター、フィギュア、レリーフ、有機的な表面のモデルの作成に適しています。デジタルスカルプティングに似た作業フローで、モデル表面を押したり引いたり、削ったり、平らにするなどして仕上げます。
適した用途:
- キャラクターモデル
- 動物のモデル
- フィギアの試作
- モンスーのモデル
- アート彫刻
この種のソフトには一定の芸術的な素養が要りますが、非常にディテールの細かいモデルを作れます。
4. 建築とシーンのモデリングソフト
建築モデリングソフトは、住まい、室内空間、建築スケール模型、シーンのモデルの作成に適しています。これらのツールは、空間計画とスケール管理に、より一層適しています。
適した用途:
- 建築模型
- 室内のレイアウト
- ランドスケープの要素
- 実演用のスケール模型
- シーンの小物
建築、内装、展示関係の業務に関わるなら、これらは良い出発点になります。
5. 初心者の選び方
3D プリントを試すだけなら、既成モデルから始めて、複雑なモデリングをすぐに学ぶ必要はありません。プリントの作業手順に慣れてきたら、目的に応じてソフトを選びます。
- 単純なオブジェクト向け: 初心者向けのモデリングツール
- 機械部品向け: パラメトリックモデリングソフト
- フィギュアやキャラクター向け: スカルプティングソフト
- 建築模型向け: 建築モデリングソフト
3D モデリングを学ぶときは、まず基本的な概念を理解しましょう。寸法、スケール、肉厚、面取り、サポート、組み立ての余裕、ウォータータイトな形状です。これらはプリントの成功率に直接影響します。
モデルファイル形式の解説
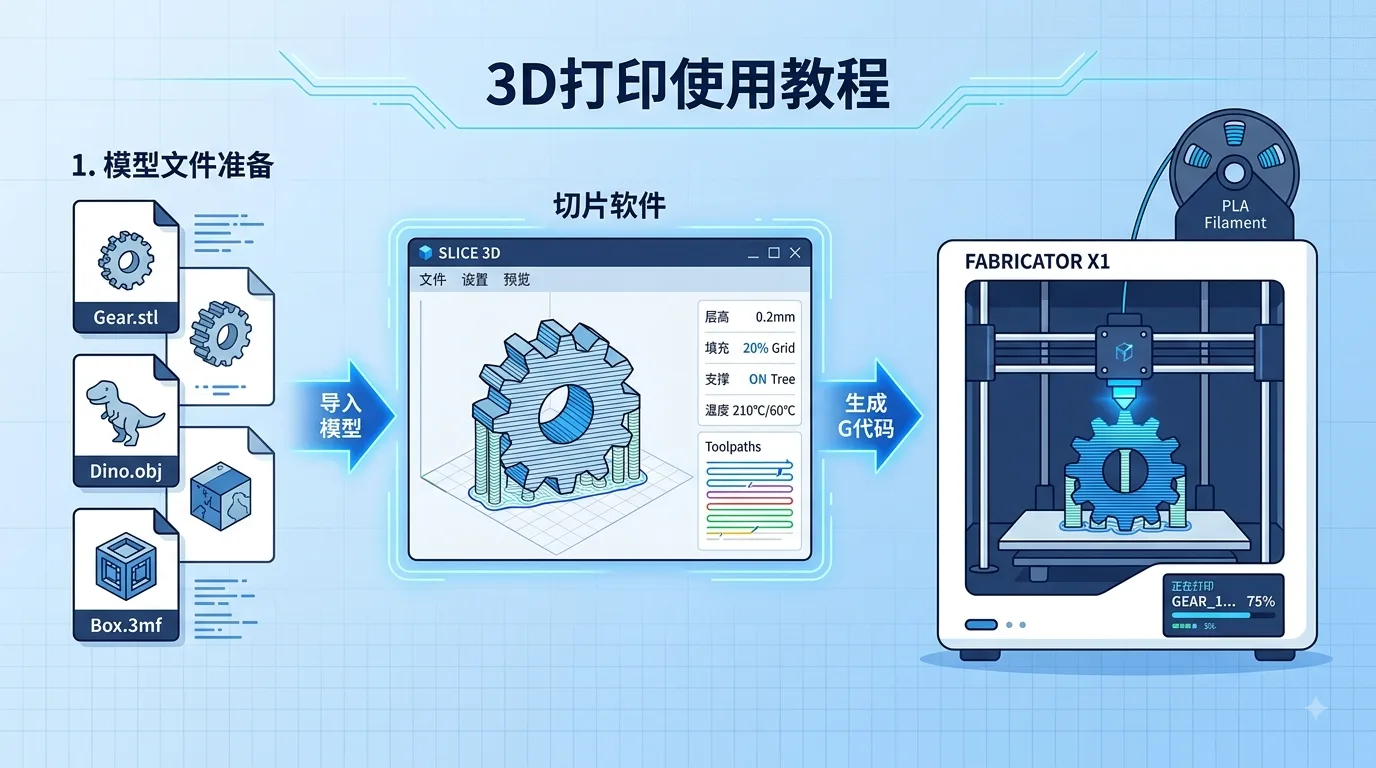
3D プリントの過程では、いくつかのファイル形式に遭遇します。それぞれの役割を理解しておくと、インポート失敗、寸法の誤り、プリントの問題を避けられます。
1. STL 形式
STL はもっとも一般的な 3D プリント用モデル形式のひとつです。モデルの表面を三角形のメッシュ面で表現し、ほぼすべてのスライスソフトが対応しています。
利点:
- 互換性が高い
- ファイル構造がシンプル
- ほとんどのプリントワークフローに向いている
欠点:
- 色の情報を保持しない
- 素材の情報を保持しない
- 曲面は三角形で近似されるため、精度は書き出し設定に左右される
STL ファイルを書き出すとき、解像度が低すぎると曲面に粗さが出ます。解像度が高すぎると、ファイルが不必要に大きくなる場合があります。一般には、モデルの複雑さに応じて適切な解像度を選びます。
2. OBJ 形式
OBJ も 3D モデルの交換に広く使われます。モデルの形状を格納でき、テクスチャや素材のファイルにも対応するため、キャラクターモデル、アートモデル、スキャンしたモデルで多用されます。
利点:
- より多くの表面情報を持つ
- スカルプティングモデルやスキャンモデルで常用される
- 外観重視の複雑なモデルに向いている
欠点:
- 関連する複数のファイルが含まれる場合がある
- すべてのプリントワークフローで素材情報が必要とは限らない
- スライスソフトにインポートした後、スケールとモデルの整合性を確認する必要がある
単色でプリントする場合、OBJ ファイル内の素材やテクスチャ情報は、通常は完成プリントに直接反映されません。
3. 3MF 形式
3MF は新しい 3D プリント用ファイル形式です。単位、色、素材、モデルの位置、プリント設定など、STL より豊かな情報を格納できます。
利点:
- より完全な情報を保持する
- 単位の不一致が起こりにくい
- 複数素材・複数色のプリントに向いている
- プロジェクト単位のデータを保存できる
近年、多くのスライスソフトが 3MF に対応しています。複雑な案件では、STL より 3MF のほうが便利な場合が多くあります。
4. STEP 形式
STEP は、エンジニアリング設計とパラメトリックモデリングソフトとのデータ交換に広く使われます。単純な三角メッシュではなく、ソリッドモデリングに近い形でデータを保持します。
利点:
- 機械部品に向いている
- 後から編集しやすい
- 寸法と表面の情報がより正確
欠点:
- すべてのスライスソフトが完璧に扱えるわけではない
- スライス前に STL か 3MF に変換することが多い
エンジニアリング部品をダウンロードした場合、STEP 形式は後から寸法調整や構造変更を行うのにとても便利です。
5. G-code ファイル
G-code はスライスソフトが生成するプリンターの命令ファイルです。モデルファイルではなく、プリンターにどう動かし、どう押し出し、どう加熱してどうプリントするかを指示します。
一般的な手順は次の通りです。
- STL、OBJ、3MF のいずれかをスライスソフトに読み込む
- 積層高さ、充填率、サポート、温度などのパラメータを設定する
- モデルをスライスして G-code を生成する
- G-code をプリンターに送って実行する
G-code は通常、特定のプリンター機種、ノズル径、ビルドプレートサイズ、素材プロファイルに紐づいています。出所が不明な G-code ファイルを安易に使うのは避けてください。プリントの失敗や機器の破損につながるおそれがあります。
6. ファイル形式の選び方
初心者にとって、次の選択が良い出発点になります。
- 標準的なモデルをダウンロードする場合: まず STL か 3MF
- 複雑なフルカラーモデルをプリントする場合: まず 3MF
- エンジニアリング部品を編集する場合: まず STEP ファイルを探す
- スキャンしたモデルを使う場合: OBJ か STL が一般的
- 実際のプリントファイル: G-code は最終的にスライスソフトが生成します
プリントを始める前に、必ずスライスソフトでモデルをプレビューし、サイズ、向き、サポート、第 1 層の接触面積、推定プリント時間を確認してください。問題を早い段階で見つけ、材料の無駄を減らすことができます。