 EN
Blog
3D プリンターフィラメントの保管方法
湿度を防いでプリント品質を高め、ノズルの詰まりを減らし、PLA、PETG、TPU、ナイロンなどの寿命を延ばすフィラメントの保管方法を学びます。
3D プリンターのフィラメントは単なるプラスチックの巻物に見えるかもしれませんが、保管方法によってプリントの成功率、表面品質、プリンターの長期的な信頼性が直接左右されます。PLA、PETG、TPU、ナイロンなど一般的な材料は、吸湿性の高さがそれぞれ異なります。フィラメントを湿った空気に長時間さらすと、糸引き、気泡、層間の接着不良、ノズル詰まりなどのプリント上の問題につながります。
つまり、適切なフィラメント保管は些細な付け合わせではなく、安定した 3D プリントを支える重要な基盤です。
なぜ適切な 3D フィラメントの保管が重要なのか
製造直後の 3D プリンターのフィラメントは通常乾燥処理を施され、密封されたパッケージで出荷されます。しかし一度パッケージを開けると、フィラメントは周囲の空気に常に触れた状態になります。空気中の水分は徐々にフィラメント内部へ浸透し、梅雨季、沿岸部、地下室、湿度の高い作業場ではさらにその速さが増します。
良い保管習慣には次のような利点があります。
- プリント失敗の減少:乾いたフィラメントはより安定した押し出しをするため、フィラメントの断裂や詰まり、反りの発生が減ります。
- 表面品質の向上:気泡、穴、糸引き、荒れた表面を抑えることに役立ちます。
- ノズルと押し出し機構の保護:湿ったフィラメントは押し出しを不安定にし、カーボン堆積やノズル詰まりのリスクを高めます。
- フィラメント寿命の延長:正しく保管すれば、未使用のフィラメントも長い期間、良好なプリント性を保ち続けます。
- 材料費の削減:吸湿がひどくて巻物全体が使えなくなることを防ぎます。
多くの初心者は、利便さのためにフィラメントをプリンターのそばに置きます。しかし湿った環境では、わずか数日か数週間でフィラメントは相当の水分を吸収します。
一般的な 3D プリントフィラメントの吸湿性
3D プリントフィラメントの種類によって、吸湿の速度は異なります。比較的許容範囲の広い材料がある一方、湿度に対して非常に敏感な材料もあります。材料の性質を理解することで、適切な保管方法を選べます。
PLA
PLA は最も一般的で入門しやすい材料で、吸湿への耐性は中程度です。PLA はナイロンのように強く水を吸収することはありませんが、湿った空気に長いあいださらされると脆くなり、プリント中に気泡や糸引きが生じます。
一般に、PLA は開封後は密封袋、密閉容器、または乾燥庫で保管するのが望ましいです。湿度が低い地域であれば短期間の暴露は通常あまり問題ありませんが、長時間放置しておくことは推奨しません。
PETG
PETG は PLA よりも水分を吸います。湿った PETG では、はっきりとした糸引き、表面の小さな気泡、押し出し音の変化が見られます。PETG はもともとプリント中に糸引きが出やすい材料なので、吸収した水分によってプリント品質がさらに悪化します。
PETG は開封後は可能な限り密封し、乾燥剤とともに保管します。
TPU
TPU は柔軟な材料で、通常かなり水分を吸います。湿った TPU では、気泡が大量に発生し、押し出しが不均一になり、表面が荒れます。
TPU は柔らかく、押し出し機構への負荷も大きいため、水分が入るとさらにプリントしにくくなります。TPU は密封袋、バキューム袋、電子式乾燥ボックスで保管するのが最も望まれます。
ABS
ABS は一般に PETG やナイロンよりも水分をあまり吸収しませんが,随便に保管してよいという意味ではありません。長時間湿度の高い環境に置かれると、プリントの安定性が損なわれることがあります。
ABS では、温度や換気も重要です。フィラメントを乾燥させつつ、直射日光や高温環境を避けてください。
ナイロン
ナイロンは最も吸湿性の高い 3D プリント材料のひとつです。比較的短時間のあいだでも空気中の水分を吸収します。見た目が変わっていなくても、湿ったナイロンはプリント中に激しい気泡、破裂音、部品強度の低下を引き起こします。
ナイロンは厳密な密閉条件で保管し、プリント前に乾燥させる必要があることがよくあります。ナイロンについては、乾燥剤入りの通常の密封袋では基本的な保護しかできません。乾燥ボックスや専用のフィラメント乾燥機の導入を強く推奨します。
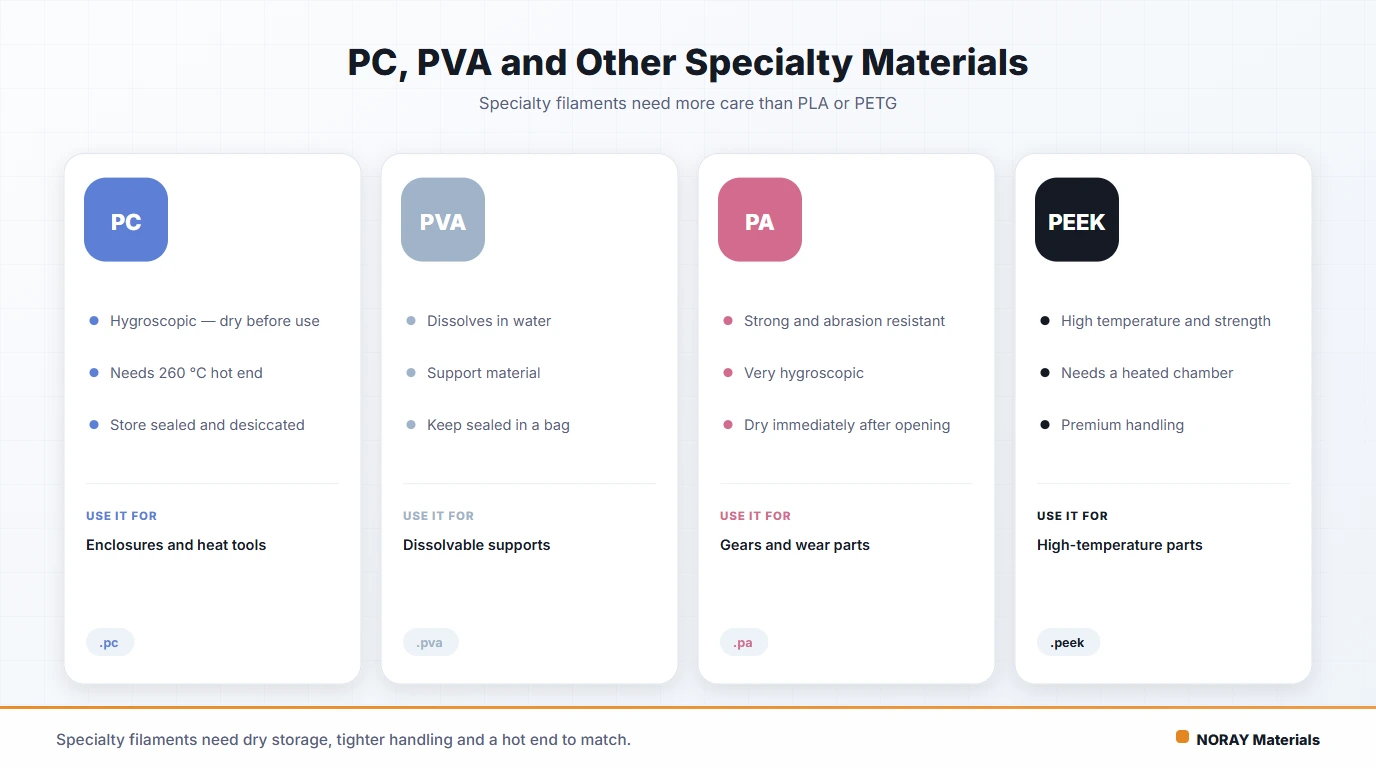
PC、PVA その他の特殊材料
PC や PVA などの材料も湿度に敏感です。とくに PVA は水溶性のサポート材料で、水分を吸収すると湿った状態で軟化することもあるため、厳重に密閉容器で保管しなければなりません。
これらの材料は価格が高いぶん、保管を誤ると大きなロスになります。開封後は直ちに密封容器へ入れ、乾燥剤や電子式の除湿手段を使ってください。
湿ったフィラメントがプリント品質に与える影響
フィラメントが水分を吸収すると、最も目に見える兆候はたいていプリント中に現れます。水分は高温のノズル内で急速に蒸気となり、溶融したプラスチックの安定した押し出しを乱します。
よくある影響は次の通りです。
プリント中の発砲音やパチパチ音
プリント中にノズル付近で常に発砲音、パチパチ音、断裂音がする場合、フィラメント内部の水分が熱で気化している可能性が高く、湿ったフィラメントの典型的なサインのひとつです。
モデル表面の気泡と穴
湿ったフィラメントでプリントしたモデルには、小さな穴、気泡、荒れた表面、不規則な突起が現れることがあります。これらの欠陥はプリントの外観品質を損ない、装飾品、外装、ディスプレイ用モデルでは特に影響が大きくなります。
糸引きとオーバーシュットの増加
PETG や TPU などの材料は、湿っていると糸引きが発生しやすくなります。リトラクト設定を調整しても、問題が完全に解決するとは限りません。この場合、問題はスライサー設定ではなく、フィラメントの状態にあることがよくあります。
層間の接着力の低下
水分は溶融と冷却の過程を妨げ、層間の結合を不安定にします。プリントされた部品はより脆くなり、ひび割れを生じやすくなります。機能部品や荷重を受ける部位で特に顕著です。
押し出しの不均一やノズル詰まり
湿ったフィラメントは溶融が不安定になり、押し出し不足の断続、表面線の断裂、ノズル詰まりなどを引き起こします。状態の悪いフィラメントを長期間使うと、カーボン堆積が増え、メンテナンスの頻度も高まります。
同じプリンター、同じ設定なのに突然プリントの品質が悪くなった場合は、スライサー設定を大きく変える前に、フィラメントが水分を吸収していないか確認してください。
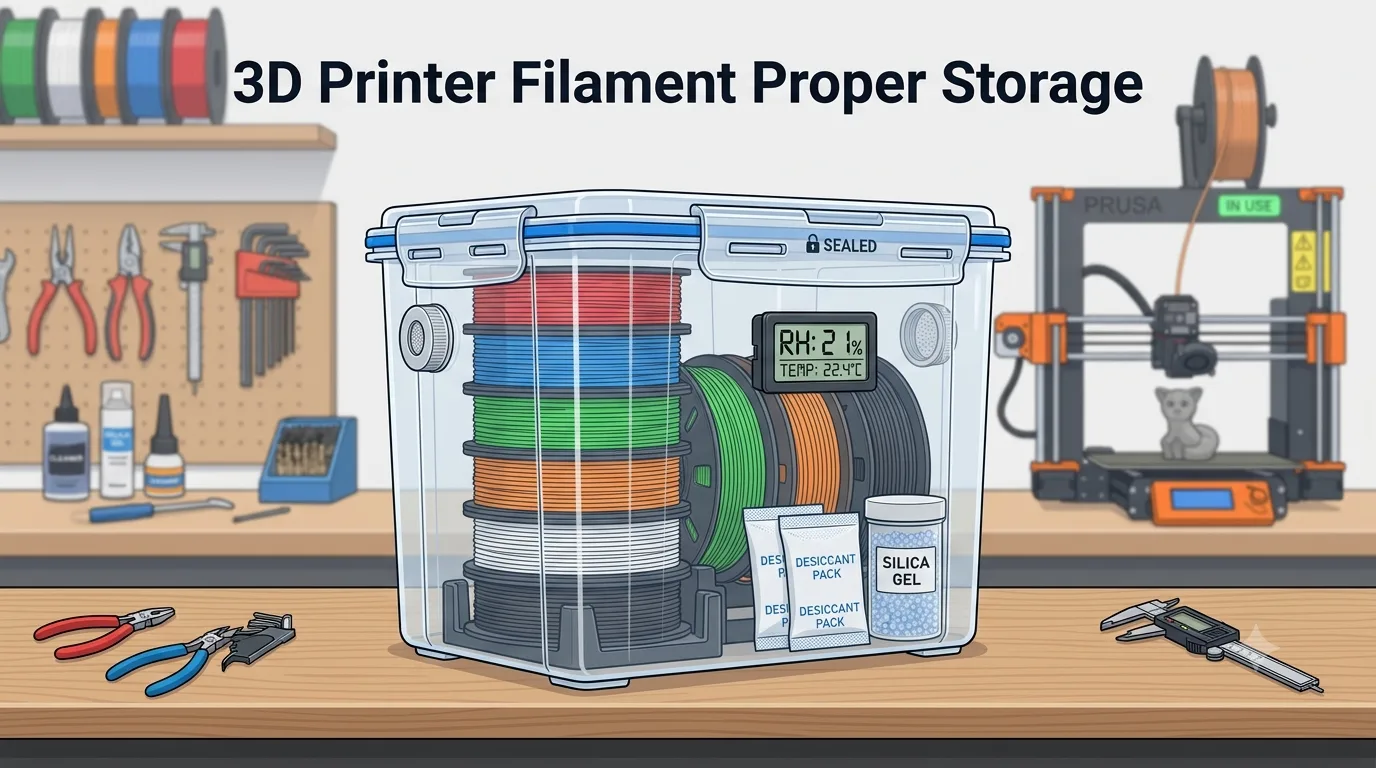
3D フィラメントの最適な保管条件
フィラメント保管の核心となる目標は、低湿度、温度の安定、光からの保護、埃の発生防止です。
湿度の管理
理想的には、フィラメントを保管する場所の相対湿度は 20% から 40% 程度に保ちたいところです。ナイロンや PVA、PC のような吸湿性の高い材料では、湿度が低いほどよいです。
周囲の湿度が 60% を超える状態が長く続く場合、フィラメントを露出したまま保管するのは危険です。最低限として、乾燥剤入りの密封袋を使うか、乾燥ボックスに切り替えてください。
温度の管理
多くのフィラメントは、温度が安定している涼しく乾燥した場所で保管するのが望ましいです。目安として、30°C を超える環境で長期保管しないでください。
とくに、次の場所にフィラメントを置かないようにしてください。
- 直射日光が当たる窓のそば。
- ラジエーターやヒーターのそば。
- 熱のこもった車の中。
- 発熱する機器のそば。
高温によってフィラメントが変形したり、巻物が歪んだり、フィラメントどうしがくっついたり、寸法が変わることがあります。
直射日光を避ける
紫外線と熱は材料の劣化を早めます。長時間日光にさらされたフィラメントは、脆くなったり、色落ちしたり、性能を失ったりすることがあります。フィラメントは暗い場所か光の少ない環境に保管するのが望ましいです。
埃を近づけない
埃はフィラメント表面に付着してノズルまで運ばれ、詰まりのリスクを高めます。保管中はパッケージを清潔に保ち、埃の多い作業台の上にフィラメントを放置しないでください。
保管前のフィラメントの確認と清掃
フィラメントを密封袋や真空袋、乾燥ボックスに入れる前に、手早く確認と清掃を済ませておくとよいでしょう。埃や水分、損傷したフィラメントを一緒に密封することを防げます。
フィラメントの外観を確認する
まず、次の点がないかフィラメントを点検してください。
- 白濁や変色が目立つ
- 脆くて折れやすい状態
- 直径のゆらぎが明らか
- フィラメントが交差したり、絡んだり、結び目ができている
- 湿ったリール、歪んだリール、損傷したリール
フィラメントが著しく脆くなったり、プリント品質が明らかに落ちた場合は、先に乾燥してからテストプリントを行い、継続して使用するかどうかを決めるのがよいです。
フィラメントの端部を固定する
多くのプリントトラブルは材料そのものではなく、リール上でフィラメントが緩んで交差したり絡んだりすることが原因です。使用のたびにフィラメントの端部をリールの横穴に差し込むか、フィラメントクリップで固定してください。
これによりフィラメントが解けたり結び目になったりするのを防ぎ、次のプリントで給材トラブルやフィラメント切れが起きる確率を下げられます。
表面の埃を取り除く
フィラメントがしばらく外に出されたままになっている場合は、清潔な糸くずのない布で外側のフィラメントをやさしく拭いてください。濡れた布は使わず、オイル系やアルコール系のクリーナーをフィラメントに直接塗るのは避けてください。
フィラメントを長時間露出させていた場合は、プリンターの給材経路の近くにフィラメント清掃用スポンジを設置すると、ノズルに入り込む埃の量を減らせます。
乾燥が必要か判断する
フィラメントに次のような兆候がみられる場合は、保管のために密封する前に乾燥させましょう。
- プリント中にパチンという異音が出る
- プリント表面に気泡や穴ができる
- フィラメントの糸引きが急に増える
- 手触りが乾燥していない
- 高湿環境に長時間さらされていた
材料によって乾燥温度が異なることを覚えておいてください。単純に高温で焼いてしまうのは避けてください。たとえば PLA は耐熱性が比較的低く、高すぎる温度で乾燥すると軟化したり変形したりする可能性があります。
密封袋と真空袋の使い方
密封袋と真空袋は、もっとも一般的で安価なフィラメント保管方法のひとつで、一般的なユーザーや小さな工房に向いています。
標準的な密封袋
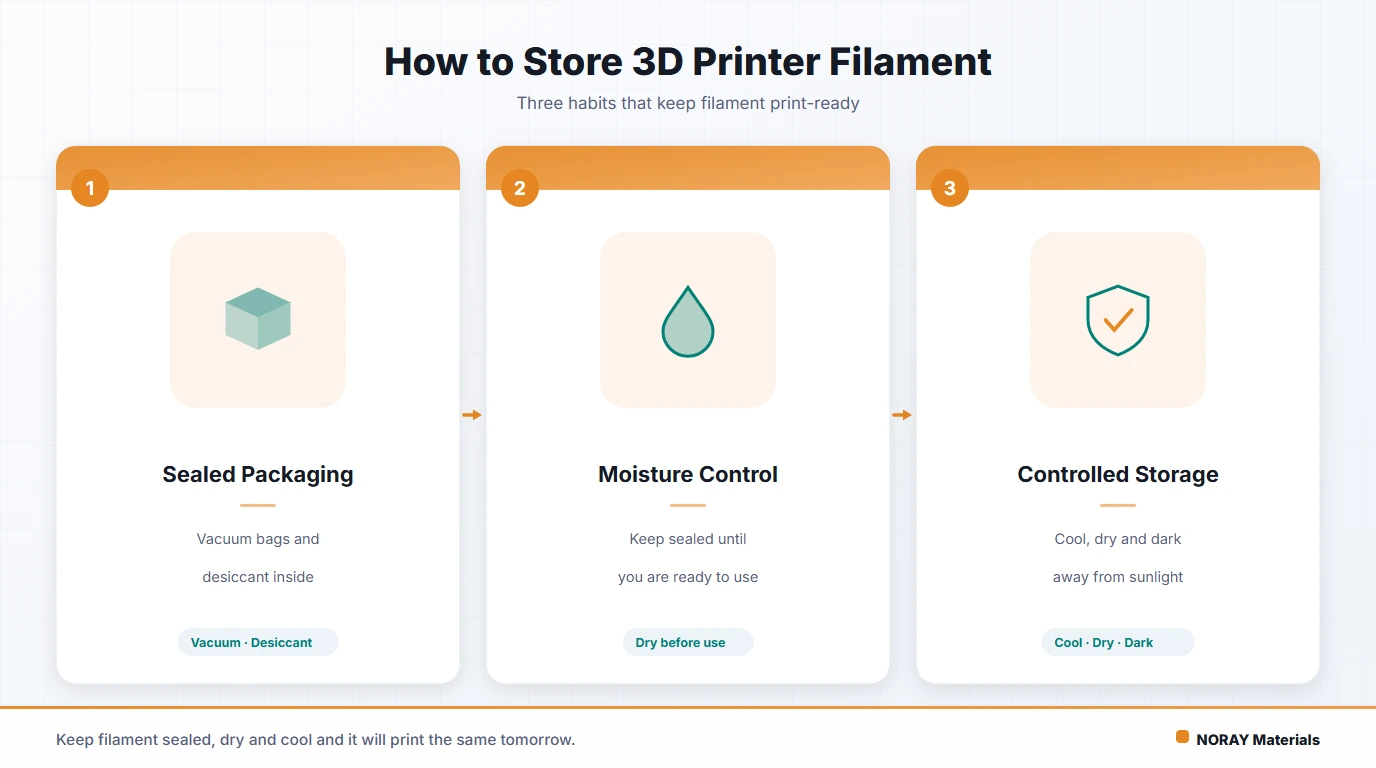
標準的な再密封可能な袋は扱いやすく、短期間〜中期の保管に適しています。次の手順で作業してください。
- フィラメントの端部を固定して、展開を防ぎます。
- スプールの隣に適切な量の乾燥剤を置きます。
- スプール全体を密封袋に入れます。
- 空気をできるだけ抜きます。
- 隙間がないようにシールを完全に押さえ閉じます。
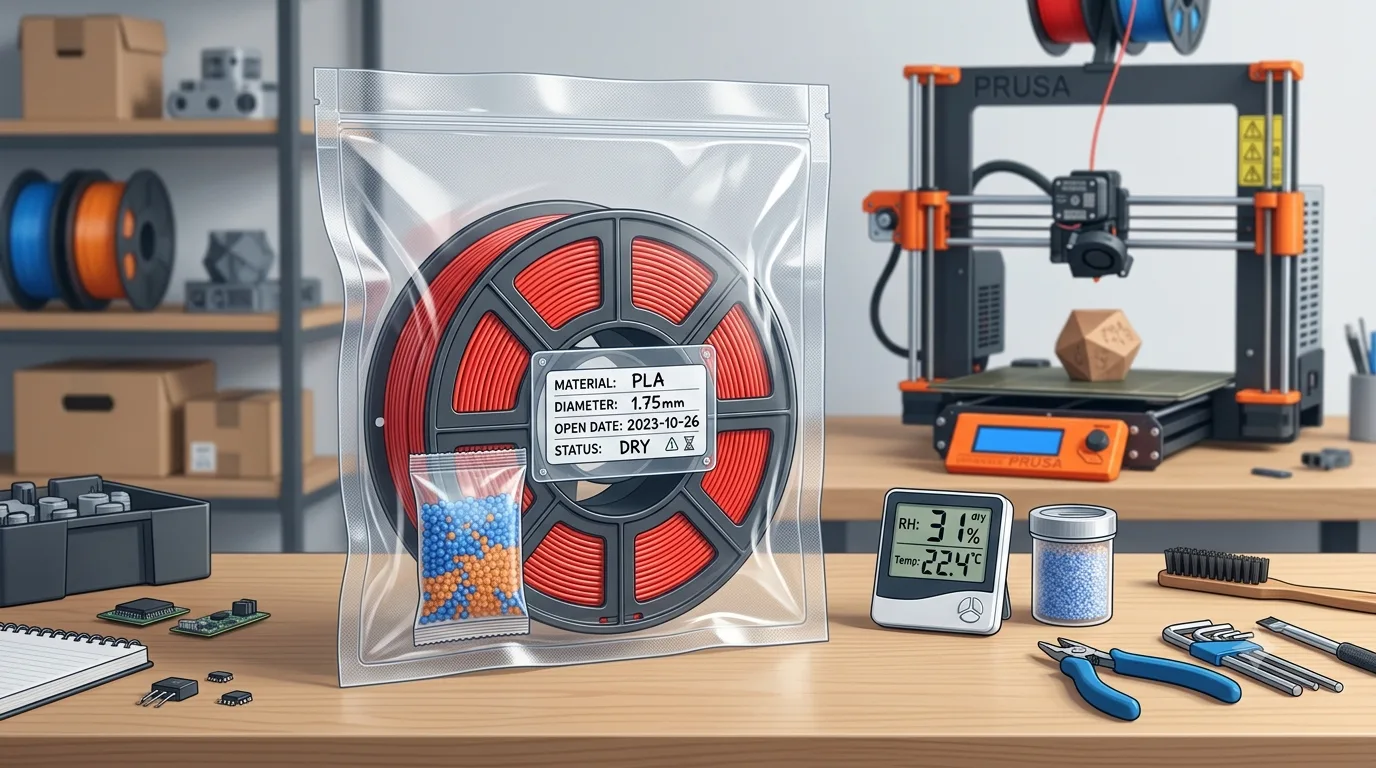
- 外側に素材の種類、色、開封した日付を書いたラベルを貼り付けます。
標準的な密封袋は安価で便利、再利用もできます。ただし、内部の空気を完全には除去できず、長期間低い湿度を保てないため、PLA や ABS のような比較的湿度に鈍感な材料に向いています。
真空袋
真空袋は袋内の空気のほとんどを除去でき、通常は標準的な密封袋よりも高い防湿性を得られます。PETG、TPU、ナイロンなどには特に有効です。
真空袋を使うときは、次の点に注意してください。
- 真空封入の前に乾燥剤を入れてください。
- スプールの縁が袋を破らないことを確認してください。
- 封入後に袋が膨らみなおっていないか確認します。膨らむ場合は漏れがある可能性があります。
- 真空状態は定期的に確認してください。袋が膨らんだら、再封入するか交換します。
真空袋は永続的でメンテナンス不要の解決策ではありません。時間の経過とともに袋の素材やシール部分からわずかに漏れることがあるため、定期的な点検が必要です。
ラベルの管理
複数のスプールを持っているなら、ラベル付けの習慣をつけるとよいでしょう。ラベルには次のような内容を書けます。
- 素材の種類: PLA、PETG、TPU など
- ブランドと色
- 推奨ノズル温度
- 推奨ベッド温度
- 開封した日付
- 乾燥済みかどうか
- 直近の乾燥日
これにより目的のスプールを見つけやすくなるうえ、そのフィラメントがもう一度乾燥を必要とするかどうかも判断しやすくなります。
乾燥剤の選び方と交換時期
乾燥剤はフィラメント保管を支える重要な補助道具です。密閉空間内の湿気を吸って、低い湿度を維持します。
乾燥剤の種類
シリカゲル乾燥剤
シリカゲルはもっとも一般的な乾燥剤です。安価で扱いやすく、多くのフィラメントの包装には小さなシリカゲルのパックが付属しています。
シリカゲル乾燥剤には、吸湿すると色が変わる指示タイプもあり、再生や交換の時期を見分けやすくなります。
モレキュラーシーブ乾燥剤
モレキュラーシーブ乾燥剤は吸湿力が強く、ナイロン、PVA、PC のように非常に低い湿度が必要な材料に向いています。通常のシリカゲルより価格が高い傾向にありますが、より安定した乾燥性能が得られます。
塩化カルシウム乾燥剤
塩化カルシウムは湿気を非常に吸湿しますが、吸った水分で液体になることがあるため、フィラメントやスプールに直接触れないようにする必要があります。このタイプを使う場合は包装が破れていないか確認し、漏液によるフィラメントの汚染を防いでください。
3D プリンターのフィラメント保管では、シリカゲルまたはモレキュラーシーブ乾燥剤のほうが一般に良い選択です。
乾燥剤の適量
乾燥剤の量は、密閉空間の大きさ、周囲の湿度、素材の種類によって決まります。1 kg のスプール1本であれば、シリカゲル数十グラムで基本レベルの防湿には十分です。湿度の高い地域や吸湿性の高い材料では量を増やしてください。
複数のスプールを一つの密閉容器にまとめて保管する場合は、容器の体積に合わせて乾燥剤を増やし、湿度計で湿度を監視してください。
交換スケジュール
乾燥剤は永久には効きません。湿気を吸って飽和すると、それ以上できるだけ効率よく吸湿できなくなります。
一般的な目安は次のとおりです。
- 標準的な密封袋に入れる場合: 1〜3 か月ごとに確認します。
- 湿度の高い場所では: 2〜4 週間ごとに確認します。
- 乾燥ボックスに入れる場合: 湿度計の値に応じて交換します。
- 指示付きの乾燥剤の場合: 色の変化が明瞭になったら再生または交換します。
乾燥剤の再生
一部のシリカゲル乾燥剤は加熱によって再生できます。よく使われるのは、オーブンや専用の乾燥装置で低温乾燥し、吸収した水分を放出して再生する方法です。
重要な注意点は次のとおりです。
- 乾燥剤の包装が耐熱性かどうかを確認してください。
- 耐熱性のないパックをオーブンに直接入れないでください。
- 食材を焼くオーブンを共用しないでください。
- 温度と時間は乾燥剤メーカーの指示に従ってください。
再生できるかどうか判断がつかない場合は、新しいものと交換するのがもっとも安全です。
乾燥ボックスと電子式乾燥庫の活用
スプールが多くあるユーザー、扱う素材が複数あるユーザー、湿潤な地域にいるユーザーにとっては、乾燥ボックスや電子式乾燥庫のほうが標準的な密封袋より便利で安定しています。
基本的な乾燥ボックス
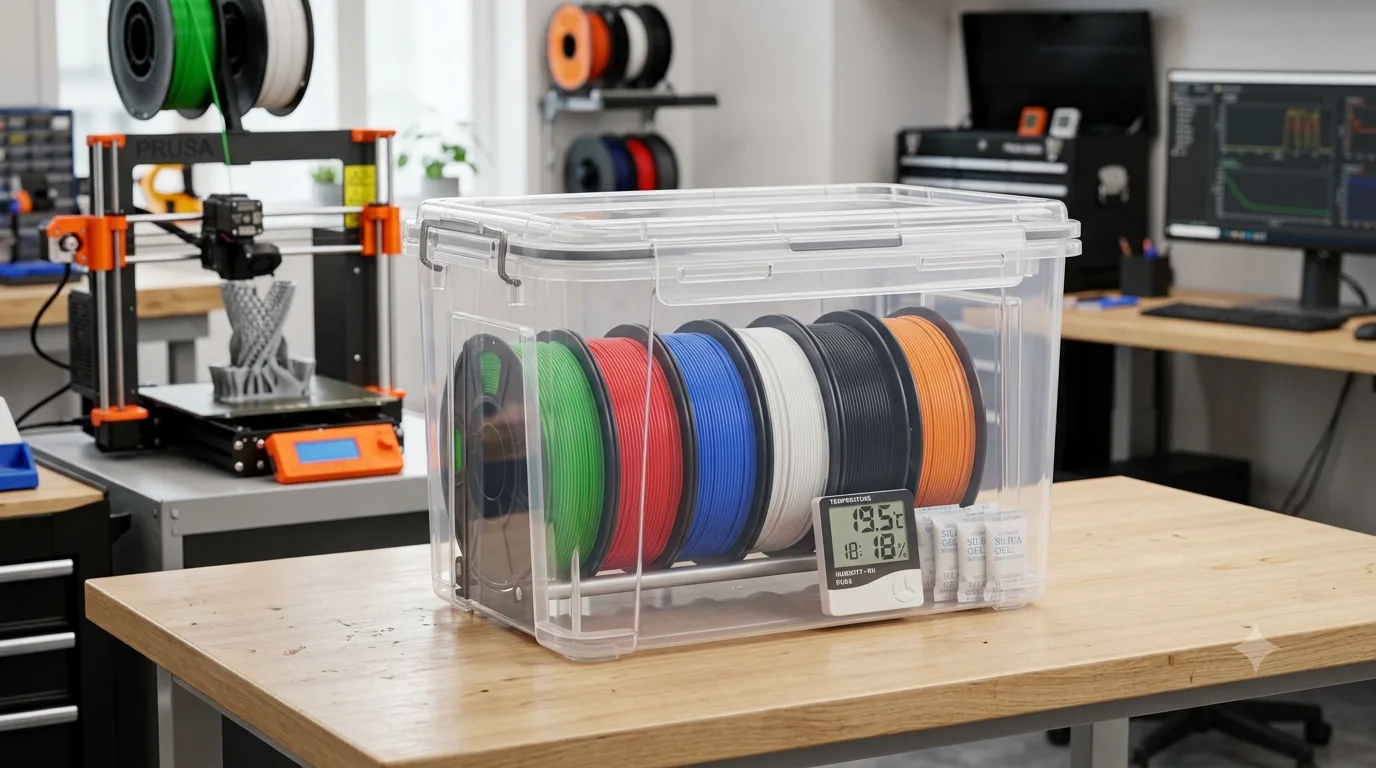
基本的な乾燥ボックスは通常、密封用のガスケット、乾燥剤、湿度計を備えたプラスチック製の収納容器です。安価で容量が大きく、複数のスプールを一度に保管できます。
基本的な乾燥ボックスを使うときは次の点に注意してください。
- シール状態の良い容器を選びます。
- 内部に十分な量の乾燥剤を入れます。
- 湿度計で湿度の変化を追います。
- 異なる素材は分けられるように保管してください。
- 蓋を開けすぎると湿った空気が入り込むため、開ける回数を減らしてください。
この方法は PLA、PETG、ABS、TPU のような一般的な材料にはよく合います。ナイロンや PVA を保管する場合は、乾燥剤を増やし、湿度の確認をより頻繁にしてください。
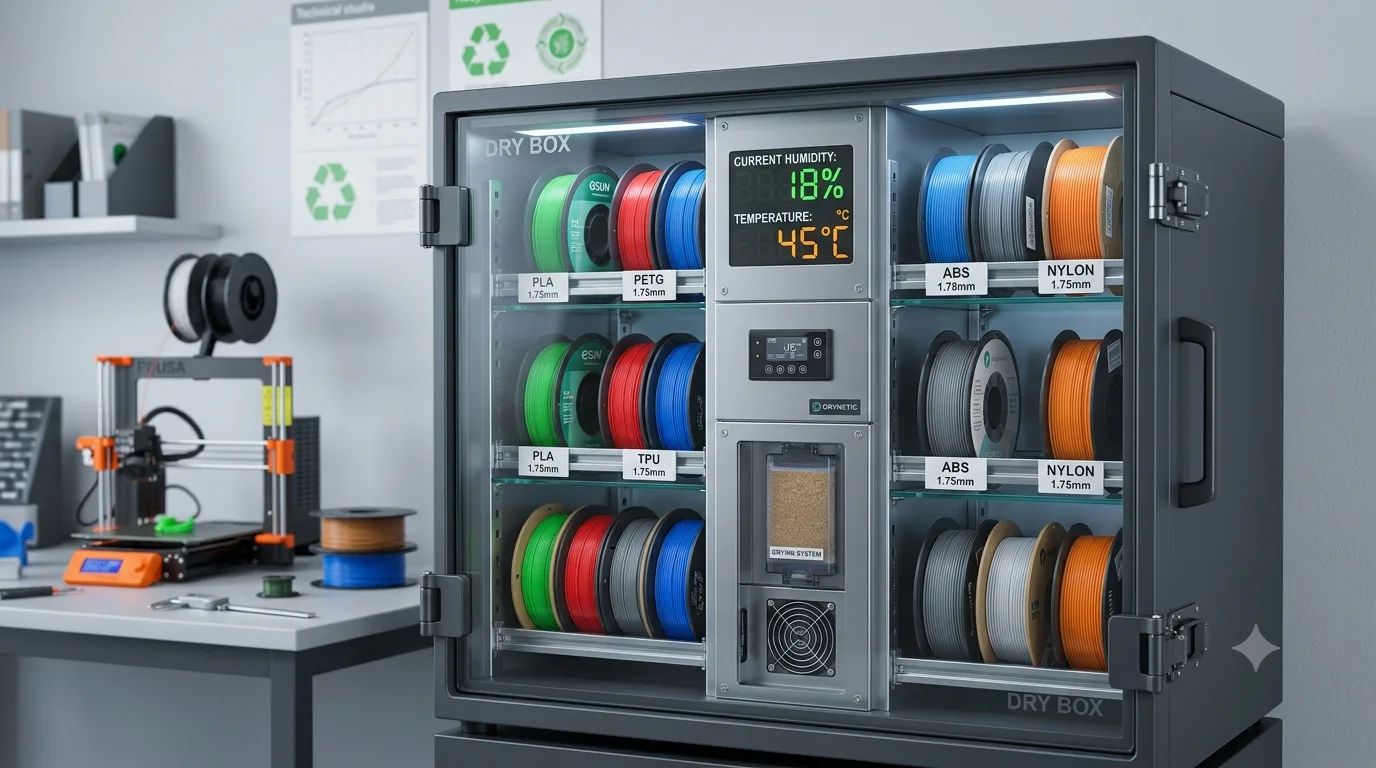
電子式乾燥庫
電子式乾燥庫は内部の湿度を自動で制御します。カメラの機材で広く使われていますが、3D プリンターのフィラメントにも適しています。大きな利点は、乾燥剤をこまめに交換しなくても湿度をより安定して保てることです。
電子式乾燥庫は次のようなユーザーに適しています。
- フィラメントの種類が多く、高価な材料を手にしている
- ナイロン、PC、PVA のような材料を長期保管している
- 常に湿度の高い地域に住んでいる
- メンテナンスの手間を減らしたい
- 非常に信頼性の高いプリント性能が必要である
電子式乾燥庫を選ぶときは、容量、湿度制御の範囲、シール性能、消費電力、内部レイアウトを考えてください。
フィラメント乾燥機
フィラメント乾燥機は乾燥ボックスとは異なり、フィラメントを能動的に加熱して乾燥させることができます。一部の乾燥機は乾燥と印刷を並行して行う機能を備えており、PETG、TPU、ナイロンのような水分に敏感な材料に便利です。
フィラメント乾燥機を使うときは、素材ごとの適切な温度範囲に注意してください。たとえば次のように考えます。
- PLA: 軟化や変形を避けるため、一般に低い温度で乾燥します。
- PETG: 適度な温度で乾燥できます。
- TPU: ブランドの推奨に従い温度を設定します。
- ナイロン: 一般に高い温度と長い乾燥時間が必要です。
ブランドや配合によって異なるため、常にフィラメントメーカーの推奨温度と乾燥時間を確認してください。
自分に合った保管方法を選ぶ
PLA をときどき使うだけなら、乾燥剤入りの標準的な密封袋で十分なことがほとんどです。
PETG や TPU をよく使うなら、真空袋や気密性の高い収納ボックスを推奨します。
ナイロン、PVA、PC のような材料を使うなら、電子式乾燥庫やフィラメント乾燥機のほうが適しています。
スプールが多い場合は、専用の保管スペースを設け、ラベルと湿度計で管理してください。
まとめ
3D プリンターのフィラメント保管の鍵は、二つの言葉にまとめられます。密封と乾燥です。実際には、最良の保管方法は素材の種類、地域の湿度、印刷の頻度によって決まります。
多くのユーザーにとって、よい基本的な保管手順は次のとおりです。
- 使用後はフィラメントの端部を固定します。
- スプールを密封袋や真空袋に入れます。
- 十分な量の乾燥剤を入れます。
- 直射日光と高温を避けます。
- 湿度とフィラメントの状態を定期的に確認します。
- 湿ったフィラメントは印刷前に乾燥させます。
よい保管習慣があれば、フィラメントは長い間安定したプリント状態を保つことができ、プリント品質もより確実になります。3D プリントにおいて、適切な保管は余計な手間ではありません。成功率を高め、廃棄を減らすための重要なステップです。