 EN
Blog
Bambu Lab Drucker
Vergleichen Sie Bambu Lab Drucker nach Bauvolumen, Materialien und Mehrfarboptionen. Erfahren Sie mehr über die Serien A1, P1S und X1, Druckeinstellungen, Kalibrierung und Filamentpflege.
Bambu Lab Drucker haben sich durch ihre hohen Druckgeschwindigkeiten, die automatische Kalibrierung und das gut ausgearbeitete Software-Ökosystem Aufmerksamkeit verschafft. Bei der Auswahl sollten Sie weniger auf die beworbenen Geschwindigkeiten und stärker auf das benötigte Bauvolumen, die am häufigsten verwendeten Materialien und die Frage achten, ob Sie Mehrfarbdruck benötigen.
1. Wo Bambu Lab Drucker einzuordnen sind und was sie auszeichnet
Die Desktop-Modelle von Bambu Lab decken eine Reihe von Anforderungen ab, von Einsteigerprojekten und täglichem Prototyping bis hin zum Druck mit anspruchsvolleren Materialien. Ihr Workflow lebt davon, dass Drucker, Slicer und Filamentförderung zusammenspielen. Sie können mit voreingestellten Profilen starten, Ihr Modell slicen und kalibrieren, drucken und die Einstellungen anschließend anhand des Ergebnisses verfeinern.
Automatisierung bedeutet allerdings nicht wartungsfreies Drucken. Eine saubere Druckplatte, trockenes Filament, eine Düse in gutem Zustand und die korrekte Platzierung des Modells wirken sich weiterhin direkt auf die Druckqualität aus.
2. Die wichtigsten Modelle und ihre Auswahl
Einsteiger sollten einen Blick auf A1 mini und A1 werfen. Beide eignen sich für gängige Modelle und Haushaltsgegenstände; das Bauvolumen ist der zentrale Unterschied. Wenn Sie einen Gehäusedrucker wünschen und planen, anspruchsvollere Materialien aus dem Ingenieurbereich einzusetzen, ist die P1S eine Überlegung wert. Für zusätzliche Überwachungsfunktionen und fortschrittlichere Hardware lohnt der Blick in die X1-Serie.
Beginnen Sie mit drei Fragen: Wie groß ist das größte Objekt, das Sie drucken möchten? Welches Material verwenden Sie am häufigsten? Benötigen Sie Mehrfarbdruck? Wenn Sie hauptsächlich kleine PLA-Modelle drucken, brauchen Sie möglicherweise keine hochwertigere Maschine.
3. Bewegungssysteme und Hochgeschwindigkeitsdruck
Die A1-Serie nutzt ein anderes Bewegungssystem als die P1- und X1-Serie. Die Modelle P1 und X1 arbeiten mit einem CoreXY-Design: Der Druckkopf bewegt sich horizontal, während die Druckplatte überwiegend vertikal geführt wird. Hochgeschwindigkeitsdruck hängt außerdem von Vibrationskompensation, Flusssteuerung und gut aufeinander abgestimmten Slicer-Einstellungen ab, nicht allein von schnellerer Bewegung.
Höhere Geschwindigkeiten stellen höhere Anforderungen an Modellgeometrie, Kühlung und Materialförderung. Überhänge, feine Details und Teile, bei denen das Erscheinungsbild zählt, profitieren oft von langsameren Einstellungen, die Genauigkeit und Oberflächenqualität besser ausbalancieren.
4. Düsen, Hotends und Extrusion
Der Düsendurchmesser beeinflusst sowohl Detailtreue als auch Materialfluss. Kleinere Düsen eignen sich gut für feine Details, größere sind besser geeignet, um schnell dickere und robustere Teile zu drucken. Starten Sie für den Alltag mit der Standardkonfiguration Ihres Druckers und ändern Sie sie, wenn ein Projekt es verlangt.
Prüfen Sie vor dem Druck von schleifenden Filamenten wie carbonfasergefüllten Materialien, ob Düse und Extruderkomponenten Ihres Modells ausreichend verschleißbeständig sind. Bei Unterextrusion, Strings oder Verstopfungen sollten Sie nicht nur die Düse prüfen, sondern auch die Filamentfeuchtigkeit, die temperatureinstellungen und den Filamentweg.
5. Automatische Bettnivellierung und Kalibrierung vor dem Druck
Die automatische Bettnivellierung hilft dem Drucker, die Lage der Druckplatte zu berücksichtigen, kann aber eine gute Vorbereitung der ersten Schicht nicht ersetzen. Stellen Sie vor dem Druck sicher, dass die Platte korrekt montiert und frei von Ölen ist, und wählen Sie den passenden Plattentyp und das passende Filamentprofil.
Führen Sie die für Ihr Modell verfügbaren Kalibrierungen erneut aus, nachdem Sie eine Düse gewechselt, den Drucker umgestellt haben oder Probleme mit der Haftung der ersten Schicht bemerken. Die verfügbaren Kalibrieroptionen unterscheiden sich je nach Modell; folgen Sie den Einstellungen, die Ihr Drucker und Ihre Software vorgeben.
6. Slicer-Software und Druckeinstellungen
Wählen Sie im Slicer zunächst das passende Drucker-, Düsen-, Platten- und Filamentprofil. Justieren Sie anschließend Schichthöhe, Füllung, Stützen und Wandanzahl. Eine feinere Schichthöhe kann das Erscheinungsbild von Ausstellungsmodellen verbessern; bei tragenden Teilen sollten Sie Druckorientierung, Wandanzahl und Materialeigenschaften genauer betrachten.
Ändern Sie nicht zu viele Einstellungen auf einmal. Justieren Sie jeweils ein oder zwei und halten Sie die Ergebnisse fest. So lässt sich leichter erkennen, ob ein Problem auf Temperatur, Geschwindigkeit, Kühlung oder das Modelldesign zurückgeht.
7. Mehrfarbdruck und automatische Filamentförderung
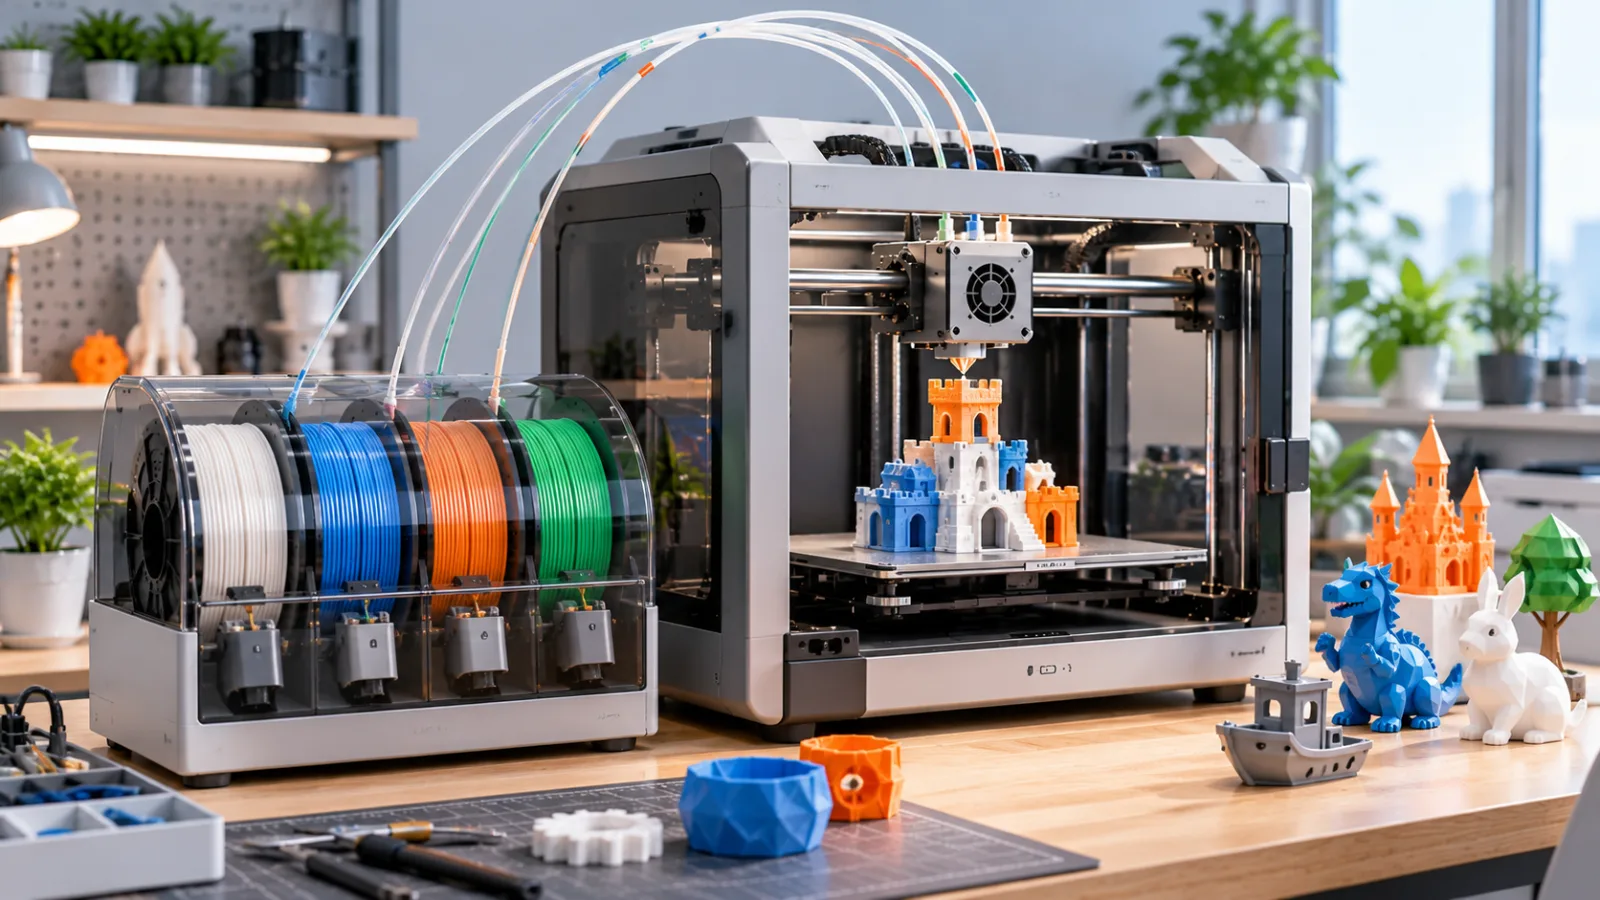
Mehrfarbdruck reduziert manuelles Filamentwechseln, erhöht im Allgemeinen aber Druckzeit und Materialverbrauch. Vermeiden Sie beim Designen eines Modells unnötige Farbwechsel und gruppieren Sie Bereiche gleicher Farbe nach Möglichkeit, um Kosten zu kontrollieren.
Automatische Fördersysteme unterscheiden sich in der Modellkompatibilität. Die A1-Serie nutzt beispielsweise eine andere Lösung als die P1- und X1-Serie, prüfen Sie also vor dem Kauf die Kompatibilitätsliste. Flexible und andere Spezialfilamente sind für die automatische Förderung möglicherweise ebenfalls ungeeignet; folgen Sie den Anweisungen zu Ihrem Gerät.
8. Gängige Filamente auswählen und einsetzen
PLA ist einsteigerfreundlich und eignet sich gut für Ausstellungsmodelle und allgemeine Innenraumobjekte. PETG bietet gute Zähigkeit für einige funktionale Teile. TPU lässt sich für flexible Teile einsetzen, erfordert aber besondere Aufmerksamkeit bei Materialförderung und Geschwindigkeit. Materialien wie ABS und ASA stellen höhere Anforderungen an Temperatur und Belüftung und sollten mit einem geeigneten Gehäusedrucker sowie angemessenen Sicherheitsvorkehrungen eingesetzt werden.
Unabhängig vom gewählten Filament sollten Sie zuerst bestätigen, dass Ihr Drucker es unterstützt. Feuchtes Filament kann Blasen, Strings und raue Oberflächen verursachen. Wenn das Justieren der Einstellungen kaum einen Unterschied macht, ist die Überprüfung der Lagerbedingungen und der Frage, ob das Filament getrocknet werden muss, oft hilfreicher als eine höhere Druckgeschwindigkeit.