 EN
Blog
Eine TPU-Rolle, unterschiedliche Härtezonen: So drucken Sie eine Sohle
Eine Laufschuhsohle braucht einen weichen Vorfuß, ein stützendes Mittelgewölbe und eine stabile Ferse. Beim 3D-Druck stimmen Sie diese Zonen über die Struktur ein statt über einen Materialwechsel. Dieser Leitfaden behandelt Fülldichte, Füllmuster, zonenspezifische Einstellungen und die Materialeigenschaften, die das Langzeitverhalten bestimmen.
Eine Sohle, drei unterschiedliche Aufgaben
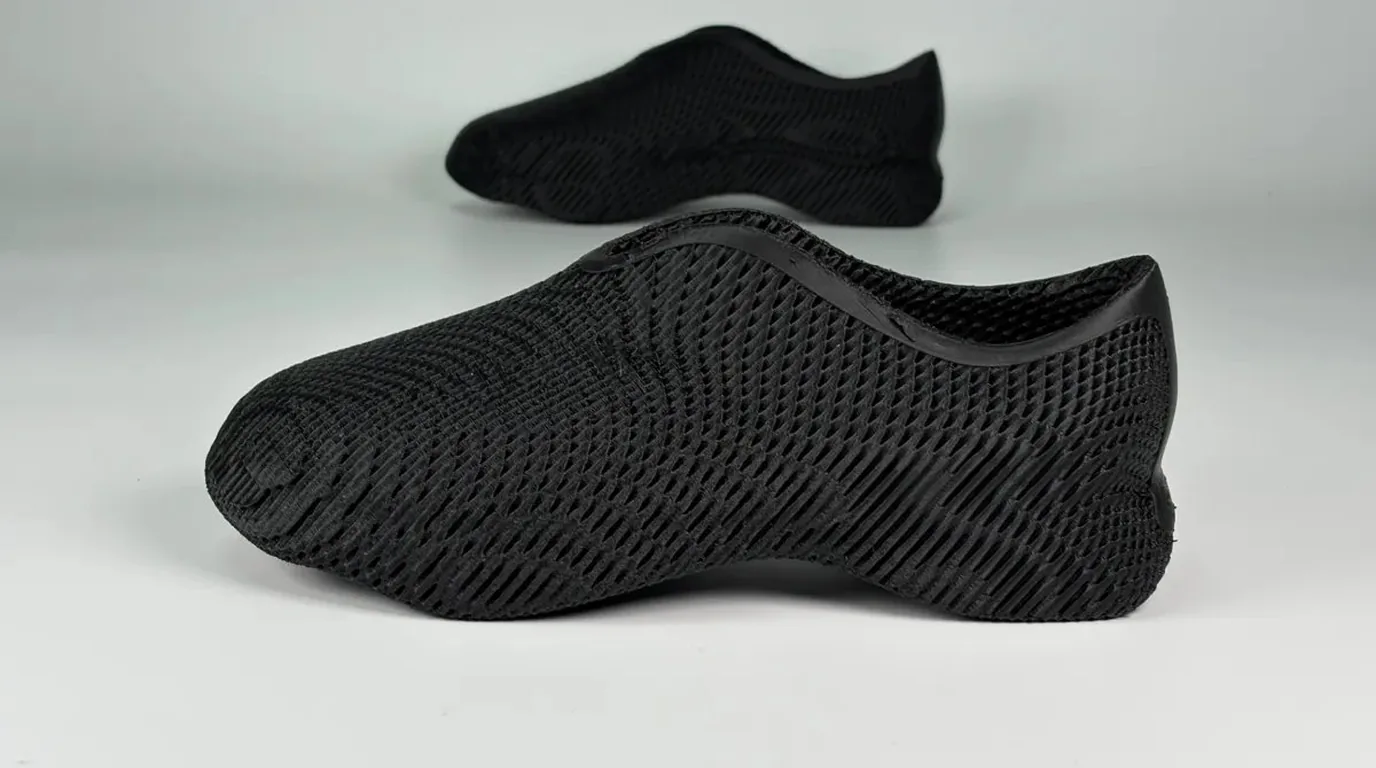
Treten Sie auf einen Laufschuh, muss der Vorfuß nachgeben, das Mittelgewölbe seine Form behalten und die Ferse darf unter dem Aufprall nicht kollabieren. Diese drei Zonen verlangen nicht dieselbe Funktion. Früher baute man sie aus unterschiedlichen Materialien: Schaumstoffblöcke mit verschiedener Dichte und Härte, zugeschnitten, verklebt und gepresst, oder aus mehreren Teilen zusammengesetzt. Das funktioniert, aber jedes zusätzliche Teil bedeutet zusätzliches Werkzeug, zusätzliche Klebeschritte und komplexere Qualitätskontrolle.
Der 3D-Druck nimmt diese Schritte weg. Sie bleiben bei einer einzigen TPU-Rolle und überlassen die Abstimmung der inneren Struktur.
Wird die Sohle mit 40 % Füllung härter?
Öffnen Sie die Slice-Software. Im Bereich für die Füllung gibt es mehrere Parameter. Am häufigsten genutzt wird die Fülldichte, sie bestimmt, welcher Anteil des inneren Volumens aus festem Material besteht.
Drucken Sie dieselbe Sohle mit 15 % und mit 40 %, ist der Unterschied unter dem Fuß deutlich spürbar. Bei niedriger Dichte enthält das Bauteil viele innere Hohlräume, weicht stärker aus und fühlt sich weich an. Bei hoher Dichte ist die innere Struktur dicht, die effektive Steifigkeit steigt und die Sohle fühlt sich stützend an.
Der zweite Parameter ist das Füllmuster. Es bestimmt, welche Form das Material im Inneren annimmt. Bei identischen 20 % unterscheiden sich Linear-, Raster- und Gyroid-Füllung unter Last deutlich.
Der Druck des Fußes kommt außerdem nicht aus nur einer Richtung. Beim Aufsetzen wirkt vertikale Kompression, zugleich aber auch Zug und Scherung nach vorn.
Unterschiede zwischen den wichtigsten Füllmustern
Bei linearer Füllung läuft das Material in einer Richtung hin und her. In Füllrichtung belastet ist sie recht steif, quer dazu gibt sie leicht nach. Da sich die Belastungsrichtung über eine Sohle ständig ändert, ist Linear selten die richtige Wahl.
Raster-Füllung kreuzt in beide Richtungen, beide Achsen werden gestützt und benachbarte Schichten sind im Winkel versetzt. Sie ist steifer als Linear, dafür sind die Schichtverbindungsstellen etwas schwächer.
Waben-Füllung arbeitet in der Horizontalebene gut, spart Material und druckt schnell. In vertikaler Richtung ist sie schwächer, sie verträgt daher Druck von oben gut, aber keine seitliche Belastung.
Gyroid-Füllung hat sich in den letzten Jahren zum Standard für flexible Bauteile entwickelt. Sie ist eine zusammenhängende Fläche mit Materialverteilung in allen drei Richtungen, es gibt also keine ausgeprägte schwache Achse. Das passt gut zu Belastungen, die häufig ihre Richtung wechseln, und die Verformung verläuft gleichmäßig.
Konzentrische Füllung folgt der Kontur Ring für Ring nach innen, die Fülllinien laufen entlang der Form und das Druckteil verformt sich mit. Sie wird gewählt, wenn ein weicheres Ergebnis gewünscht ist.
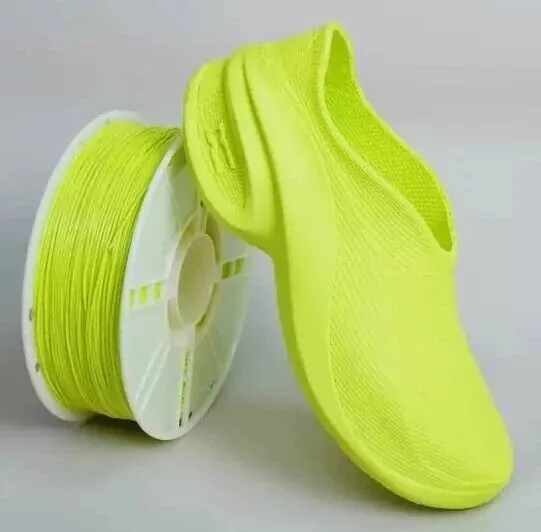
Unterschiedliche Einstellungen für verschiedene Zonen der Sohle
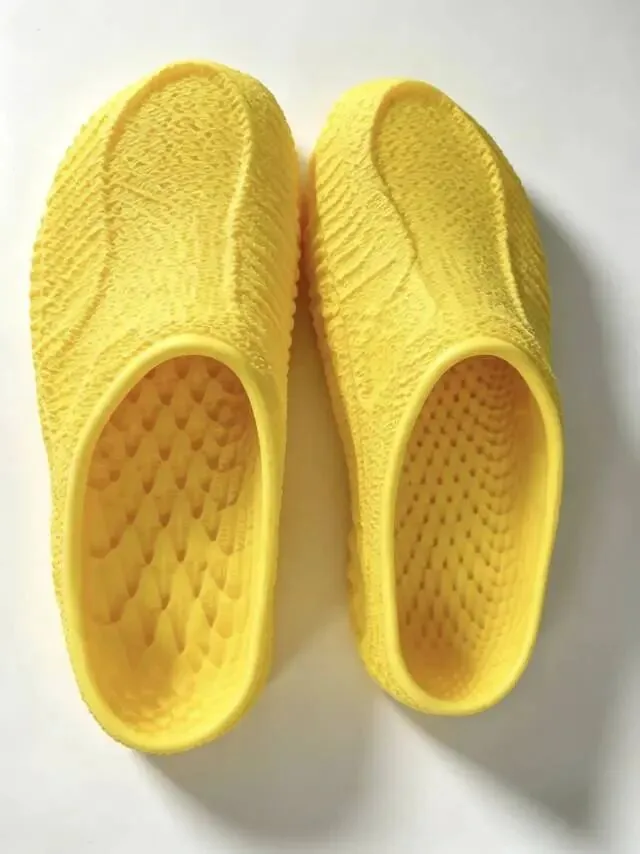
Moderne Slice-Software unterstützt verschiedene Parameter in verschiedenen Bereichen desselben Bauteils. Setzen Sie das Mittelgewölbe auf 60 % Gyroid, damit es stabil bleibt, senken Sie den Vorfuß auf 20 %, damit er nachgibt, und wählen Sie am Fersenbereich einen Übergang von 30 % bis 40 %, wo Stoßdämpfung und Rückfederung gleichermaßen zählen. Alle drei Zonen entstehen in einem Durchgang aus derselben Rolle.
Der Druck als ein Teil ersetzt außerdem die Klebefuge. Bei geklebten Baugruppen beginnen die meisten Fehler an der Klebeschicht: Ablösen und Delamination starten dort.
Auch die Anzahl der Wandlagen ist einstellbar. Mehr Lagen ergeben eine steifere Außenkontur; ein bis zwei Lagen lassen das ganze Bauteil leichter verformen, wie es bei flexiblen Teilen üblich ist.
Schichthöhe, Anzahl der massiven oberen und unteren Schichten sowie die Überlappung von Füllung und Wänden verschieben das Gefühl in unterschiedliche Richtungen. Stellen Sie diese Werte gemeinsam ein, nicht einzeln.
Wenn die Struktur steht, entscheidet das Material
Die Struktur bestimmt effektive Steifigkeit, Kompressionskurve und Verformungsmodus. Mehrere andere Eigenschaften kommen vom Material selbst.
Die Rückfederung entsteht aus der Polymerkette. TPU enthält weiche und harte Segmente. Gedehnt tendieren die weichen Segmente dazu zurück, sich aufzuwickeln; das ist entropische Elastizität. Die harten Segmente bilden physikalische Vernetzungsstellen, die die Ketten verankern, damit sich die Verformung zurückbilden kann. Die Abstimmung über die Füllung wirkt auf Grundlage dieses Verhaltens.
Für die Reißfestigkeit gilt dieselbe Logik. Füllstrukturen bestehen aus dünnen Stegen, sodass sich die Spannung an deren Verbindungspunkten konzentriert. Nur wenn das Material ausreichende Reißfestigkeit besitzt, wachsen Risse dort nicht weiter.
Der bleibende Verformungsrest beschreibt, ob ein Bauteil nach wiederholter Belastung seine ursprüngliche Dicke zurückgewinnt. Wie lange eine Sohle ihre Weichheit behält, hängt hauptsächlich hiervon ab; die Struktur kann das nicht ausgleichen.
Die Außensohle ist täglicher Abrieb ausgesetzt, daher ist auch die Abriebfestigkeit eine Materialeigenschaft. Im Schuh herrschen Wärme und Feuchte, Schweiß bleibt lange am Bauteil. Polyetherwerkstoffe haben daher mehr Reserve beim Hydrolysewiderstand; wo antimikrobielle Wirkung gefordert ist, gibt es antimikrobielle Werkstoffe.
Zum Schluss die Stabilität des Filamentdurchmessers prüfen
Die Füllung wird nach Volumen berechnet. Um zu ermitteln, wie viel Material für eine Schicht extrudiert werden muss, verwendet der Slicer den Filamentdurchmesser. Ein nominelles 1,75-mm-Filament schwankt tatsächlich zwischen 1,7 und 1,8 mm. Damit ändert sich das extrudierte Volumen und die reale Fülldichte weicht vom eingestellten Wert ab.
Das Ergebnis: dasselbe Modell mit denselben Einstellungen liefert Sohlen, die von Charge zu Charge zwischen weich und hart schwanken. Bei der Fehlersuche verdächtigen die meisten zuerst die Maschine oder die Einstellungen und stoßen erst am Ende auf den Filamentdurchmesser.
Deshalb ist die Durchmessertoleranz für flexible Bauteile wichtiger als bei steifem Filament.
Beim Drucken sind außerdem einige Punkte zu beachten. TPU ist feuchtigkeitsempfindlich, das Filament muss zuerst getrocknet werden, sonst verbinden sich die Schichten durch Fäden. Weiches Filament verlangt einen stabilen Förderweg, ein Direct-Drive-Extruder liefert gleichmäßigere Ergebnisse. Drucktempo senken, damit die Schmelze genug Zeit zum Aufschmelzen und Verbinden hat. Der Rückzug braucht eigene Einstellungen, weil Werte für steifes Filament weiches Filament verformen, statt es sauber zurückzuziehen.