 EN
Blog
Figuren mit einem 3D-Drucker drucken
Erfahren Sie, wie Sie Figuren mit FDM- oder Resindruckern drucken, Materialien auswählen, Modelle vorbereiten, Teile trennen, Stützen ergänzen und ausstellungsreif finishen.
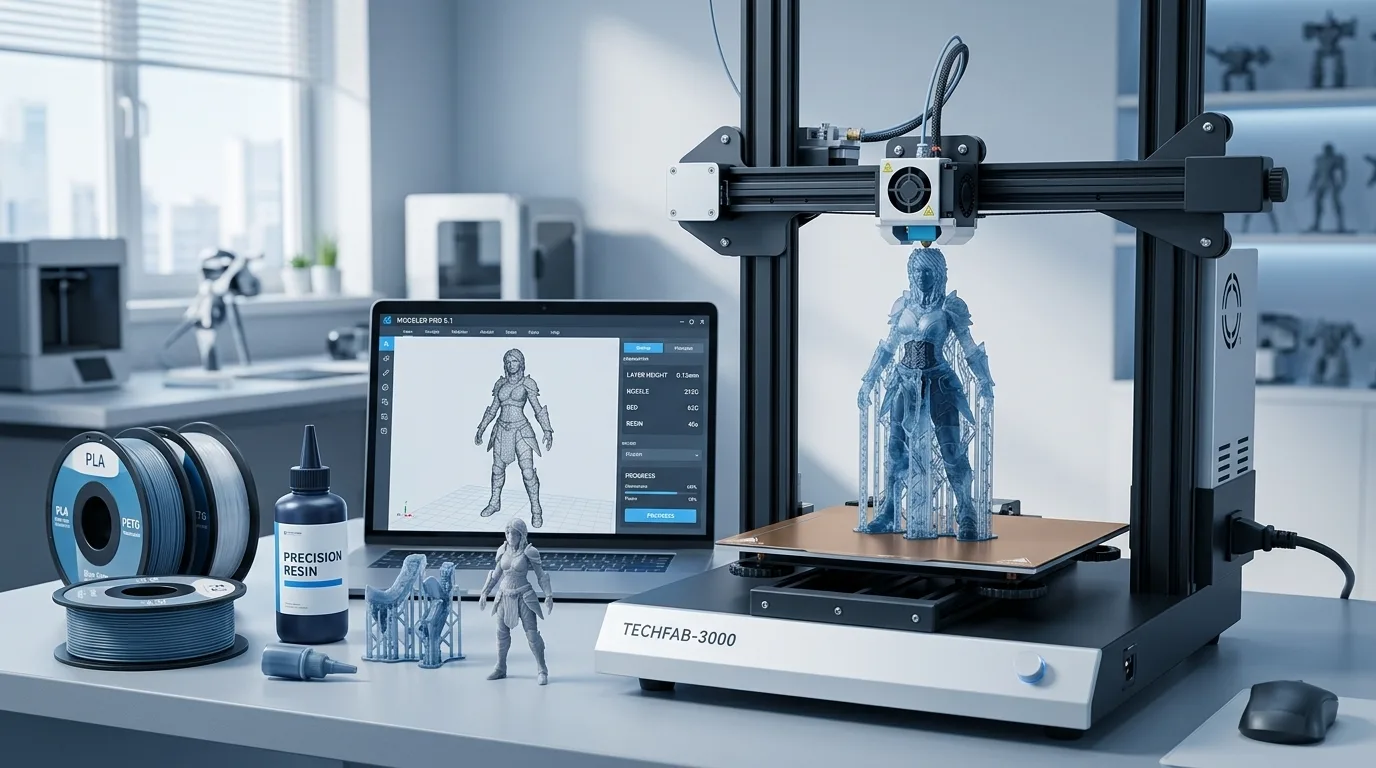
3D-Druck von Figuren
1. Projekthintergrund: Vom digitalen Modell zur physischen Figur
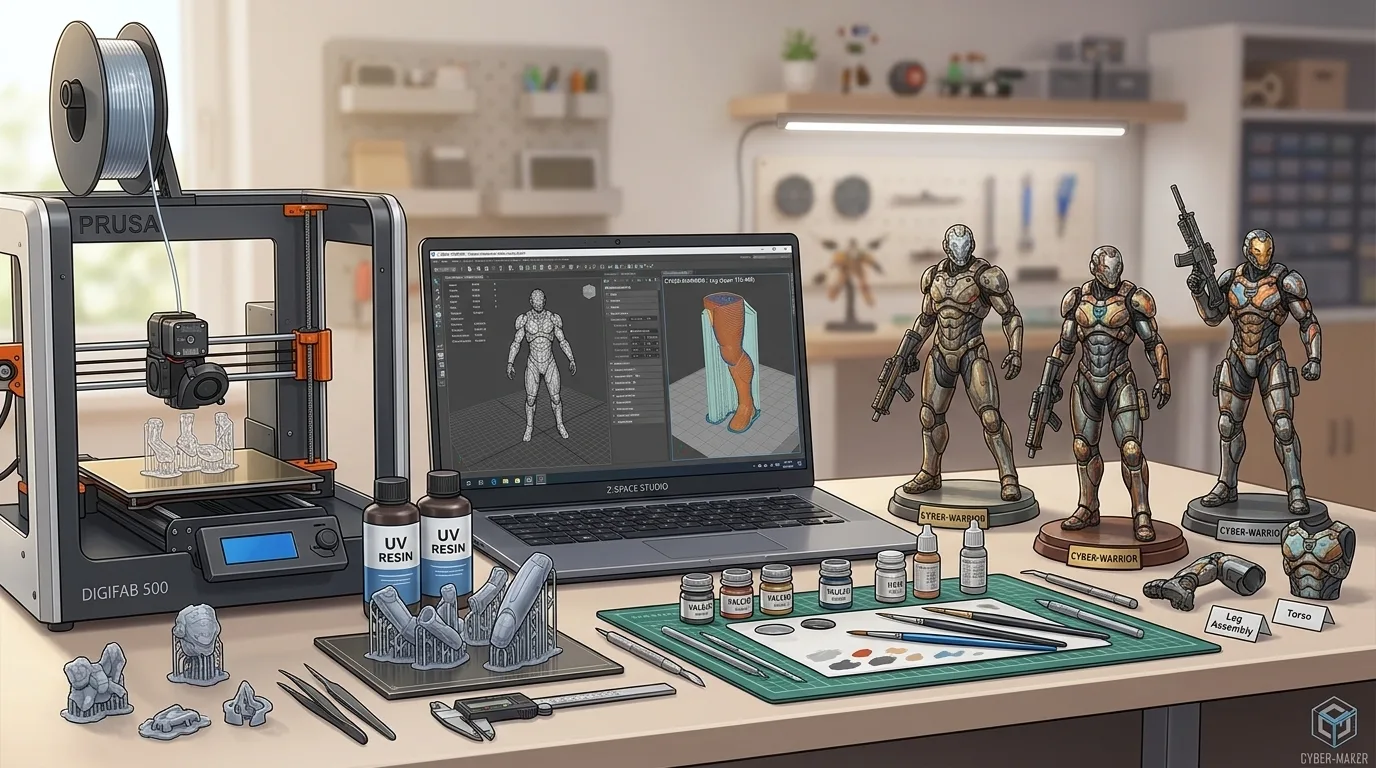
Mit der Verbreitung von Desktop-3D-Druckern versuchen immer mehr Modell-Enthusiasten, digitale Figurenmodelle in physische Stücke zu verwandeln. Im Vergleich zum Kauf fertiger Sammlerfiguren bietet der 3D-Druck einen deutlich höheren Individualisierungsgrad: Sie können die Pose, die Proportionen und das Sockeldesign einer Figur frei anpassen und sogar eigene Varianten und Farbschemata nach Ihren Wünschen erstellen.
Ziel dieses Projekts ist es, eine fertige Figurendatei durch korrektes Prüfen des Modells, Zerlegen der Teile, Slicing, Drucken und Nachbearbeiten in ein ausstellungsreifes physisches Modell zu verwandeln. Es geht nicht nur darum, ob das Modell druckbar ist, sondern ebenso um Druckerfolgsquote, Detailtreue, Oberflächenqualität und die finale Lackierung.
In der Praxis ist das Drucken von Figuren meist komplizierter als das Drucken gewöhnlicher Funktionsteile. Figurenmodelle enthalten oft feine Strukturen wie Haare, Kleiderfalten, Waffen, Finger und Gesichtszüge. Diese Details stellen höhere Anforderungen an Druckauflösung, Stützenkonfiguration und Nachbearbeitung. Legen Sie vor dem Druck die Endgröße, den Verwendungszweck, das Budget und den akzeptablen Produktionszeitraum fest.
Wenn Sie lediglich ein einfaches Ausstellungsdekor herstellen möchten, kann günstiger FDM-Druck genügen. Wenn Sie eine feinere Oberfläche nahe an kommerziellen Sammlerfiguren anstreben, ist Resindruck meist die bessere Wahl. Unterschiedliche Ziele wirken sich unmittelbar auf Geräteauswahl, Materialwahl und Modellvorbereitung aus.
2. Auswahl des Figurenmodells: Urheberrecht, Details und Druckbarkeit
Die Auswahl des Figurenmodells ist der erste Projektschritt und einer der wichtigsten Faktoren für das Endergebnis. Übliche Quellen sind eigene Bildhauerarbeiten, lizenzierte Modellplattformen, Open-Source-Modellseiten und kundenspezifische Aufträge. Unabhängig von der Herkunft des Modells sollten Sie zuerst Urheber- und Nutzungsrechte prüfen, besonders bei Figuren aus Anime, Spielen, Filmen oder Serien. Unlizenzierte Modelle sollten nicht für den kommerziellen Verkauf verwendet werden.
Aus Druckersicht muss ein geeignetes Figurenmodell in der Regel folgende Bedingungen erfüllen:
- Das Modell ist strukturell vollständig, ohne offensichtlich zerstörte oder fehlende Flächen;
- Die Details sind klar, stützen sich aber nicht zu stark auf äußerst dünne Strukturen;
- Die Pose ist stabil und der Schwerpunkt sinnvoll;
- Die Teile haben klare Verbindungsverhältnisse;
- Die Proportionen des Modells passen zur Ziel-Druckgröße;
- Das Dateiformat ist mit gängigen Slicern kompatibel, etwa STL, OBJ, 3MF und ähnliche Formate.
Höhere Auflösung ist nicht immer besser. Ein Modell mit vielen Polygonen erhält mehr Details, erhöht aber zugleich die Verarbeitungslast in der Slicer-Software. Ist die Leistung Ihres Rechners begrenzt, kann ein zu detailliertes Modell zu Verzögerungen oder sogar Abstürzen führen. Vor dem finalen Druck können Sie die Polygonzahl passend zur geplanten Endgröße optimieren.
Auch die Druckbarkeit verlangt besondere Aufmerksamkeit. Schwebende Haarsträhnen, lange dünne Klingen und in der Luft hängende Umhangkanten sehen visuellPerhaps großartig aus, sind beim Drucken aber anfällig für Fehlschläge oder Brüche. Wurde das Modell für das Rendering statt für den 3D-Druck entworfen, kann es strukturelle Verdickung, die Teilung in Einzelteile oder eine optimierte Stützenkonfiguration erfordern.
3. Druckverfahren: Wann FDM und wann Resin
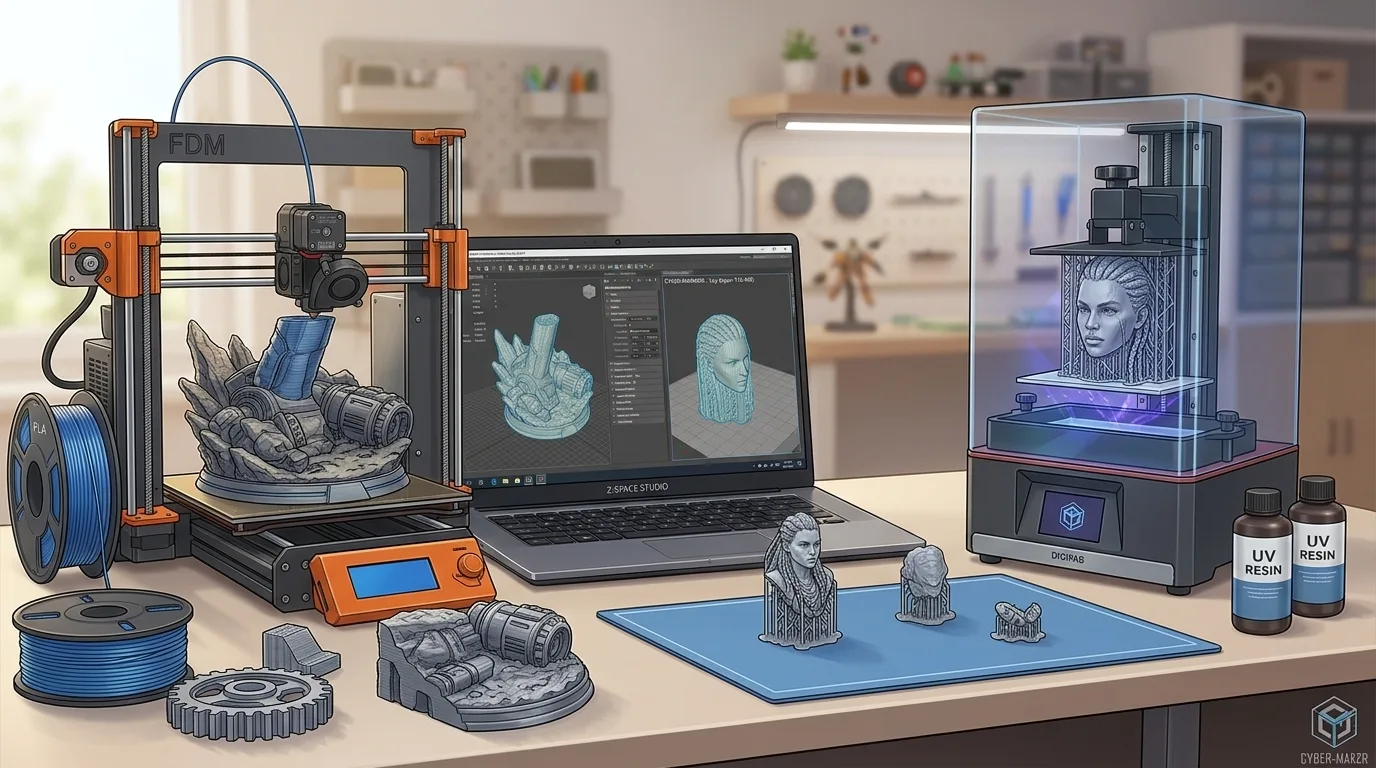
Für Figuren gibt es zwei wesentliche Desktop-3D-Druckverfahren: FDM (Fused Deposition Modeling) und Resindruck. Beide können Figuren herstellen, ihre Einsatzbereiche und Ergebnisse unterscheiden sich jedoch deutlich.
Beim FDM-Druck wird Filament durch eine beheizte Düse extrudiert und das Objekt Schicht für Schicht aufgebaut. Die Vorteile sind geringere Geräte- und Materialkosten, größere Bauvolumina und die Eignung für Sockel, große Requisiten, Prototypen mit geringem Detailgrad oder vereinfachte Chibi-Figuren. Da Schichtlinien jedoch sichtbarer sind und der Düsendurchmesser feine Details begrenzt, ist FDM für kleine Merkmale wie Gesicht, Haare und Finger weniger geeignet.
Beim Resindruck wird flüssiger Harz schichtweise mit UV-Licht gehärtet. Das Verfahren bietet höhere Präzision und glattere Oberflächen und eignet sich sehr gut für Figuren, Miniaturen, Statuen und komplexe Zierelemente. Details wie Gesichtsausdrücke, Kleidungstexturen und gestufte Haarpartien werden mit Resindruck in der Regel deutlich besser wiedergegeben als mit FDM.
Einfach gesagt gilt:
- Ist Ihr Ziel eine kostengünstige Figur im großen Format mit einfacher Struktur, kann FDM eine gute Option sein;
- Ist Ihr Ziel hohes Detail, eine feine Oberfläche und ein Modell zum Bemalen und Ausstellen, wird Resindruck empfohlen;
- Umfasst die Figur einen großen Sockel und einen stark detaillierten Figurenkörper, kann auch ein hybrider Ansatz funktionieren: Sockel mit FDM, Figur mit Resin drucken.
Für dieses Projekt ist Resindruck meist die bessere Wahl, wenn eine ausstellungsreife Figur von etwa 15 bis 25 cm Höhe das Ziel ist.
4. Materialauswahl: PLA, ABS, PETG und Photopolymerharz im Vergleich
Die Materialwahl beeinflusst Druckschwierigkeit, Endfestigkeit, Detailqualität und Nachbearbeitungsverfahren. Unterschiedliche Materialien eignen sich für unterschiedliche Arten von Figurenteilen.
PLA ist das gebräuchlichste Material für den FDM-Druck. Es lässt sich leicht drucken, verzieht sich kaum und entwickelt wenig Geruch, was es einsteigerfreundlich macht. Es eignet sich gut für Sockel, Ständer und einfache Ausstellungsobjekte. PLA ist jedoch nur begrenzt hitzebeständig und kann bei heißen Sommerbedingungen verformen, weshalb es sich nicht ideal für eine dauerhafte Aufstellung in direkter Sonne oder im Auto eignet.
ABS bietet bessere Festigkeit und Hitzebeständigkeit und lässt sich durch Schleifen, Spachteln und Lackieren gut finishen. ABS neigt jedoch zum Verzug, erfordert eine kontrolliertere geschlossene Druckumgebung und erzeugt beim Drucken einen deutlichen Geruch, was es für schlecht belüftete Heimarbeitsplätze weniger geeignet macht.
PETG verbindet einen Grad an Zähigkeit und Robustheit mit guter Schichthaftung, ist dadurch weniger spröde und eignet sich für strukturelle Teile, die einen gewissen Stoßwiderstand benötigen. PETG zieht allerdings mehr Strings und ist beim Drucken kleiner Details nicht so sauber wie PLA.
Photopolymerharz ist ein verbreitetes Hochauflösungsmaterial für den Figurendruck. Standardharz bildet Details gut ab und eignet sich für Ausstellungsmodelle; zähes Harz (tough resin) bricht seltener und ist für lange, schlanke Teile nützlich; wasserwaschbares Harz erleichtert die Reinigung, wobei Festigkeit und Robustheit je nach Marke variieren. Resindruck erfordert Waschen und Nachhärtung, und ein geeigneter Schutz ist unerlässlich, um direkten Hautkontakt mit ungehärtetem Flüssigharz zu vermeiden.
Für Figurenprojekte hat sich folgende Vorgehensweise bewährt:
- Hochdetail-Photopolymerharz für den Hauptkörper der Figur verwenden;
- Zähes Harz oder eine Harzmischung für kleine, zerbrechliche Teile verwenden;
- PLA für große Sockel einsetzen, um Kosten zu sparen;
- PETG oder zähes Harz für robustere Verbinder in Betracht ziehen.
5. Detailanforderungen: Warum hochauflösende Modelle besser zur Resin-Druckerei geeignet sind
Der Kernwert einer Figur liegt oft in ihren Details. Gesichtskonturen, Augenformen, Haarpartien, Kleiderfalten, Rüstungstexturen und Ziermuster sind alles Faktoren, die das Erscheinungsbild des fertigen Stücks bestimmen. Kann der Druckprozess diese Details nicht exakt wiedergeben, wirkt selbst ein gut entworfenes Modell am Ende grob.
Der FDM-Druck ist durch Düsendurchmesser und Schichthöhe begrenzt. Selbst mit einer 0,2-mm-Düse und niedriger Schichthöhe können feine Details unter weichen Kanten, sichtbaren Schichtlinien und kräftigen Stützspuren leiden. Besonders an Charaktergesichtern fällt das auf, denn schon geringe Schichtlinien oder Verformungen verändern den Ausdruck.
Der Resindruck hat Vorteile bei feinerer XY-Auflösung und dünneren Schichten und erfasst subtile Oberflächenveränderungen effektiver. Bei einer Figur von etwa 15 cm Höhe kann der Resindruck klare Gesichtsstrukturen und Kleidungstexturen erhalten. Nach Schleifen, Spachteln, Grundieren und Lackieren kann das fertige Stück deutlich näher an ein professionelles Modell herankommen.
Hohe Auflösung beseitigt die Notwendigkeit einer Nachbearbeitung jedoch nicht. Resindrucke hinterlassen weiterhin Stützspuren, Waschreste und mögliche Härtungsschrumpfung. Um die Auswirkung auf sichtbare Flächen zu verringern, werden Stützen meist an Rücken, Unterseite, Haarschichten oder an den Verbindungsstellen der Teile gesetzt, während die Modellorientierung im Slicer optimiert wird.
Ist also eine Sammler-Figur für die Vitrine das Ziel, sollte der Resindruck Vorrang haben. Wenn Sie nur die Modellstruktur prüfen oder eine grobe Form herstellen müssen, kann FDM ebenfalls als günstige Testmethode dienen.
6. Gerätevorbereitung: 3D-Drucker, Slicer-Software und Nachbearbeitungswerkzeuge
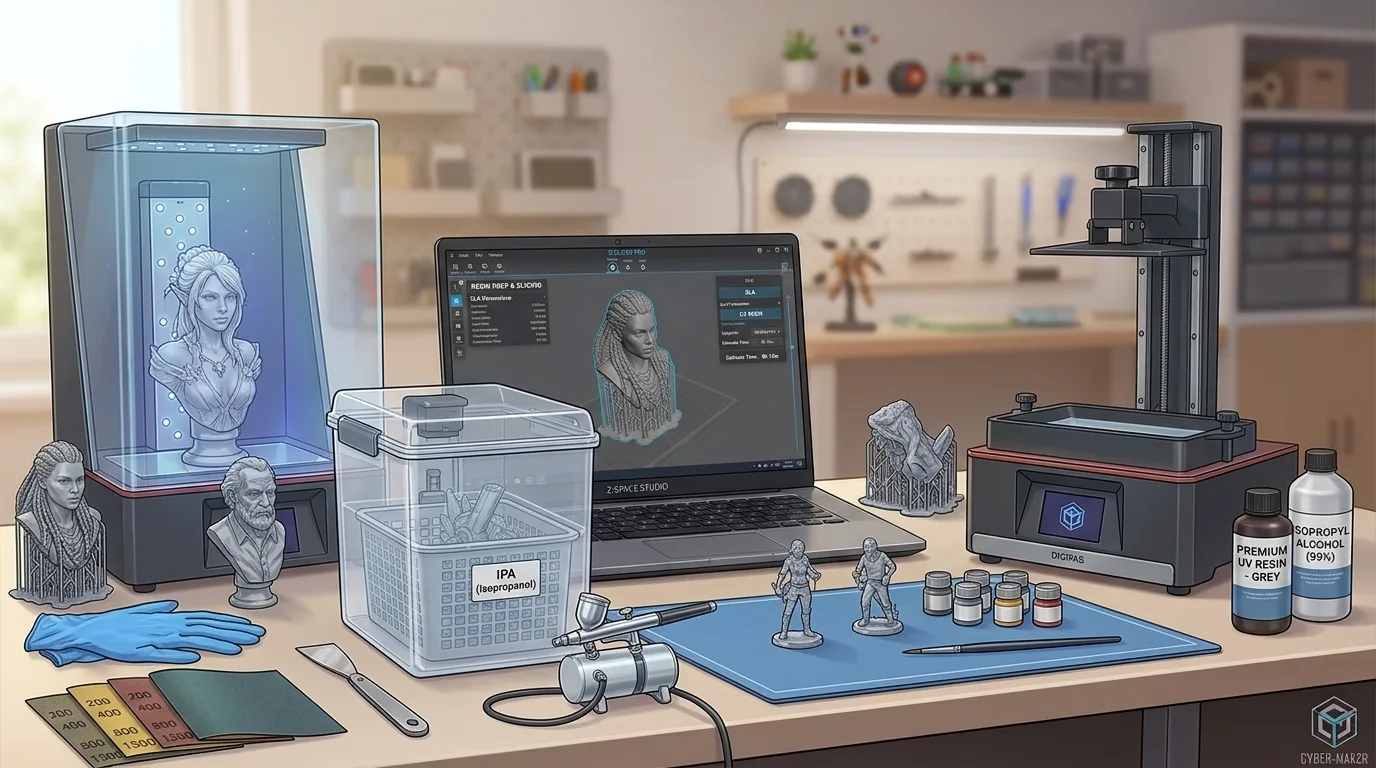
Vor dem Druck benötigen Sie die nötigen Geräte, die Software und die Nachbearbeitungswerkzeuge. Je besser Sie vorbereitet sind, desto leichter lassen sich Probleme während des Druckprozesses lösen.
Wenn Sie FDM-Druck verwenden, umfasst die Grundausstattung:
- FDM-3D-Drucker;
- PLA-, PETG- oder ABS-Filament;
- Slicer-Software;
- Spachtel, Seitenschneider und Schleifpapier;
- Modellierspachtel, Grundierung, Sprühlack oder Acrylfarben.
Wenn Sie Resindruck verwenden, umfasst die Grundausstattung:
- Resin-3D-Drucker;
- Photopolymerharz;
- Reinigungsbehälter oder Waschstation;
- UV-Härtungslampe oder Härtungsstation;
- Einweghandschuhe, Atemschutzmaske und Schutzbrille;
- Filtertrichter, Silikonmatte und Küchenrollen;
- Spachtel, Seitenschneider und Pinzette;
- Schleifpapier, Schleifschwämme und Modellierspachtel;
- Grundierung, Airbrush oder handmaliges Malzubehör.
Bei der Slicer-Software wird mit FDM-Slicern vor allem Schichthöhe, Füllung, Stützen, Geschwindigkeit und Temperatur konfiguriert. Resin-Slicer fokussieren sich stärker auf Stützen, Belichtungszeit, Abhebegeschwindigkeit, Bodenbelichtung und Modellorientierung.
Ebenso wichtig sind die Nachbearbeitungswerkzeuge. Nach dem Drucken muss eine Figur in der Regel von Stützen befreit, gewaschen, gehärtet, geschliffen, mit Spachtel versiegelt, grundiert, farblich getrennt, detailgenau bemalt und mit einem Klarlack geschützt werden. Der Druck ist nur ein Teil der Figurenherstellung; die Endqualität wird häufig durch Nachbearbeitung und Lackierung bestimmt.
7. Modellvorbereitung: Zerstörte Flächen, Löcher, Normalehler und Maßstab prüfen
Die Modellvorbereitung ist ein entscheidender Schritt zur Verbesserung der Druckerfolgsquote. Viele 3D-Modelle, die normal aussehen, weisen in Wahrheit zerstörte Flächen, überlappende Oberflächen, nicht-manifold Geometrie, innere Hohlräume oder fehlerhafte Normalenrichtungen auf. Diese Probleme fallen beim Rendern oft nicht auf, können beim Slicing aber zu fehlenden Schichten, unnormaler Füllung, Stützenfehlern oder Druckabbrüchen führen.
Achten Sie bei der Prüfung des Modells auf Folgendes:
- Ob es nicht geschlossene Öffnungen gibt;
- Ob unnötige innere Flächen vorhanden sind;
- Ob einzelne Strukturen äußerst dünn sind;
- Ob schwer zu stützende Überhänge vorhanden sind;
- Ob sich Teile überlappen;
- Ob die Normalenrichtungen einheitlich sind;
- Ob die Unterseite des Modells eben ist;
- Ob zwischen den Teilen Montagespielraum eingeplant ist.
Auch die Maßstabsanpassung ist wichtig. Ein für ein Spiel oder einen Animationsfilm geschaffenes Modell hat möglicherweise keine reale Weltgröße. Legen Sie vor dem Druck eine Zielhöhe fest, etwa 10 cm, 15 cm oder 25 cm. Größere Formate bringen Details besser zur Geltung, erhöhen aber zugleich Druckzeit, Materialverbrauch und Nachbearbeitungsaufwand.
Beim Resindruck müssen Sie außerdem entscheiden, ob das Modell hohl ausgeführt werden soll. Große massive Resinmodelle verbrauchen viel Material, und die Härtungsschrumpfung kann zu Rissen führen. Nach dem Aushohlen sollten Ablauflöcher ergänzt werden, damit sich kein ungehärtetes Harz im Inneren sammelt. Die Ablauflöcher gehören an die Unterseite oder in Bereiche, die sich später leicht verdecken lassen.
Enthält das Modell sehr dünne Teile wie Haarspitzen, Finger, Klingenspitzen oder Bänder, können sie leicht verdickt werden. Die Verdickung sollte nicht zu stark ausfallen, sonst beeinträchtigt sie das Erscheinungsbild, die Teile müssen aber stabil genug sein, um Drucken, Waschen, das Entfernen der Stützen und die Handhabung zu überstehen.
8. Das Modell zerlegen: Druckerfolg verbessern und Stützspuren reduzieren
Ein Figurenmodell in Teile zu zerlegen ist ein wichtiger Schritt auf dem Weg vom „Druckbaren“ zum „Leicht gut druckbar“. Wird eine komplexe Figur als ein Stück gedruckt, sind oft sehr viele Stützen nötig, und auf sichtbaren Flächen wie Gesicht, Brust oder Beinen bleiben Stützspuren zurück. Eine saubere Teilentrennung reduziert die Auswirkungen der Stützen auf Schlüsselflächen und erleichtert zudem Schleifen und Lackieren.
Gängige Verfahren zur Teilentrennung sind:
- Trennen von Kopf und Körper;
- Trennen der vorderen und hinteren Haarpartien;
- Separater Druck von Armen, Beinen und Waffen;
- Trennen von Umhängen, Röcken und fließenden Bändern;
- Trennen von Sockel und Figurenkörper;
- Separater Druck kleiner Accessoires oder Zusammenfassen zu stabileren Teilen.
Beim Zerlegen der Teile sollten Verbindungsstrukturen ausgelegt werden, etwa Zapfen, Schlitze, Passlöcher oder Magnetbohrungen. Die Verbindungsmaße sollten Toleranzen berücksichtigen, die zum Druckverfahren passen. Mit Resindruck sind engere Toleranzen möglich, FDM benötigt größere Abstände. Grundsätzlich sollten Aufnahmen nicht zu eng sein, sonst können die Teile bei der Endmontage brechen.
Die Teilentrennung hat außerdem einen großen Vorteil beim Lackieren. Werden Haare, Gesicht, Kleidung, Waffen und Sockel getrennt gedruckt, kann jedes Teil vor der Endmontage einzeln geschliffen, grundiert und bemalt werden. Das ergibt sauberere Farbgrenzen und erleichtert das Abkleben.
Mehr Teile sind jedoch nicht immer besser. Zu viele Einzelstücke erhöhen die Anzahl der Druckvorgänge, den Reinigungsaufwand und das Montagerisiko. Eine gute Regel lautet, entlang natürlicher Strukturlinien zu trennen, etwa an Haarnähten, Kleidernähten, Rüstungskanten, Gürtelpositionen und Sockelverbindungen. So lassen sich kleine Nähte leichter mit Spachtel und Farbe verdecken.
Mit Modellprüfung, sauberer Teilentrennung, passendem Druckverfahren und klugen Materialentscheidungen wird der 3D-Druck einer Figur zu einem vollständigen Ablauf des Modellbaus und nicht mehr nur zu einem einfachen Druckversuch. Einsteiger können mit einer einfachen Chibi-Figur mit wenigen Teilen beginnen und sich nach Einarbeitung auf hochdetailreiche Ausstellungsfiguren mit mehreren Teilen und komplexer Pose verstehen.