 EN
Blog
Warum 3D-gedruckte Teile immer teurer werden — sechs Kostenschrauben ohne Investition
Ist ein gedrucktes Bauteil im Haus teurer als ein Fremdangebot, liegt es selten am Werkstoff: Maschinenzeit, Arbeit und Nacharbeit wiegen meist schwerer. Der Beitrag zeigt die Kostenstruktur je Teil und sechs Maßnahmen ohne Investition — Plattenbelegung, Stützen, Füllgrad und Schichthöhe, Werkstoffstaffelung, geprüfte Alternativen und Erstmusterkontrolle.
Wohin das Geld tatsächlich fließt
Ein Hersteller von Prüfgeräten zeigte uns kürzlich seine Druckerei und klagte: Dieselbe Vorrichtung koste im Haus etwa 60 % mehr als ein Fremdangebot. Die Ursache lag weder an der Maschine noch am Werkstoff.
Jede Vorrichtung wurde einzeln gedruckt, zwei Drittel des Bauraums blieben leer, ein Auftrag lief zwölf Stunden, Stützen standen auf den Standardwerten des Slicers, und eine um 0,3 mm versetzte Bohrung machte das fertige Teil zum Ausschuss. Material und Maschinenzeit landeten im Abfall.
Das Geld wurde nicht für Werkstoff ausgegeben. Es versickerte im Ablauf.
Die folgenden Anteile und Zeitangaben sind beispielhafte Schätzwerte für übliche Fertigungsbedingungen. Maschinen-, Material- und Lohnsätze schwanken stark; für Entscheidungen zählen die eigenen Kalkulationen.
| Kostenposition | Anteil (Schätzwert) | Wesentlicher Hebel | Wirkung |
|---|---|---|---|
| Material | 20–35 % | Werkstoffwahl, Stützen und Füllung | Mittel |
| Maschinenzeit | 30–45 % | Plattenbelegung, Schichthöhe, Geschwindigkeit | Schnell |
| Arbeit und Nachbearbeitung | 15–25 % | Stützenauslegung, standardisiertes Entfernen | Mittel |
| Ausschuss und Nacharbeit | 5–20 % | Erstmusterprüfung, Prozesskarten, Wartung | Schnell |
Maschinenzeit ist der auf die Belegungsstunden umgelegte Aufwand aus Abschreibung, Strom, Verschleißteilen und Bedienaufsicht. Je teurer die Anlage und je geringer ihre Auslastung, desto höher der Anteil je Bauteil.
Der überraschendste Befund: Maschinenzeit und Nacharbeit übersteigen zusammen häufig die Materialkosten. Der erste Sparansatz gehört daher nicht an den Kilogrammpreis.
Maßnahme 1 — Den Bauraum füllen
Dies ist die einfachste und zugleich am häufigsten übersehene Maßnahme: Sie erfordert keine Konstruktionsänderung und keinen anderen Werkstoff, nur eine andere Planung der Aufträge.
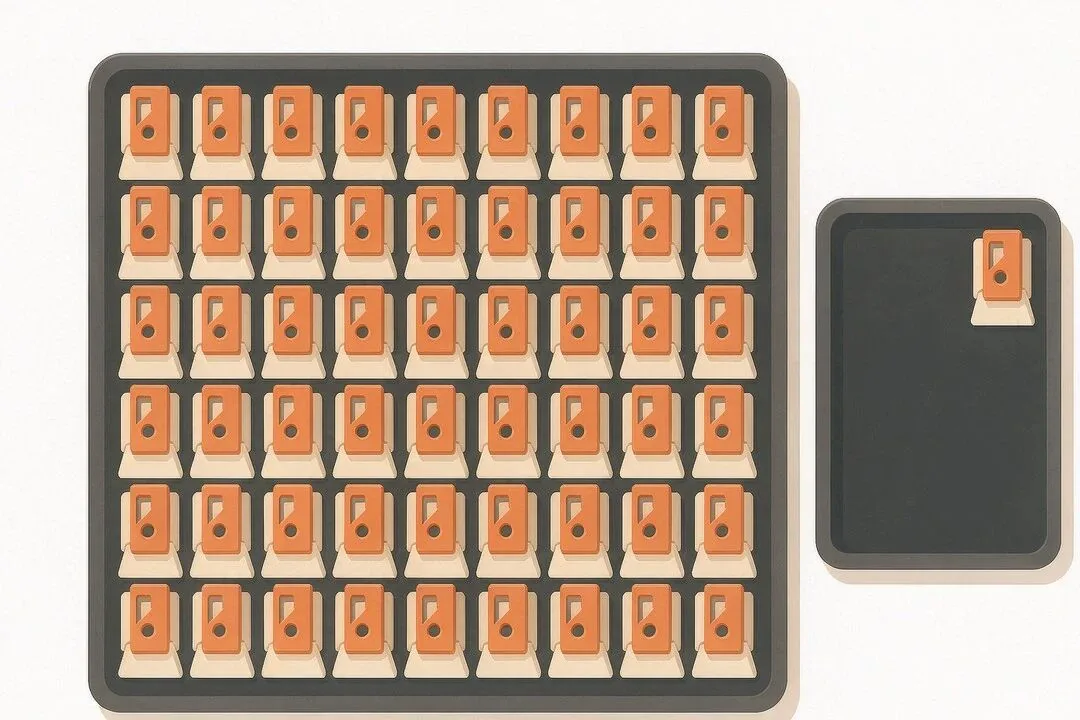
Eine kleine Vorrichtung belegte zwölf Stunden lang die ganze Plattform. Bei sinnvoller Anordnung fasst dieselbe Fläche sechs bis acht Teile.
Drei konkrete Schritte:
- Aufträge bündeln — eine Woche gleicher Werkstoffe sammeln und eine volle Platte fahren, statt jeden Wunsch einzeln zu starten.
- Die Höhe nutzen — ein Bauraum ist Volumen, nicht Fläche. Flache Teile stapeln oder versetzt anordnen, damit die Z-Achse mitarbeitet.
- Gleiches zu Gleichem — Teile mit identischem Werkstoff und gleicher Schichthöhe zusammenfassen, um Spül- und Rüstverluste zu vermeiden.
Die Hebelwirkung lässt sich grob beziffern: Bei fünfjähriger Abschreibung senkt ein Auftrag von 12 auf 5 Stunden die Maschinenkosten dieses Auftrags um rund 58 %. Ein paar Kilogramm weniger Filament erreichen das nicht.
Material sparen ist Addition. Maschinenzeit sparen ist Multiplikation.
Maßnahmen 2 und 3 — Stützen auslegen, Füllung und Schichthöhe abstimmen
Die Standardwerte des Slicers sind auf sicheren Druck ausgelegt, nicht auf niedrige Kosten.
Maßnahme 2: Stützen als Kostenposition behandeln. Das Stützmaterial kostet Geld, das Entfernen kostet mehr Arbeitszeit — bei vielen Teilen entfällt die Hälfte der Handarbeit darauf.
Drei Punkte, die in der Praxis wirken:
- Zuerst ausrichten — die größte ebene Fläche nach unten und Überhänge innerhalb des freitragenden Winkels halten; eine einzige Drehung entfernt oft den Großteil der Stützen.
- Stützdichte nicht voll aufdrehen — abseits der Kontaktfläche darf der Stützkörper deutlich lockerer sein, solange er nicht einfällt.
- Lösliche oder leicht lösbare Stützen nur für Flächen einsetzen, die tatsächlich eine feine Oberfläche brauchen; überall sonst ist Stützmaterial aus dem gleichen Werkstoff günstiger.
Maßnahme 3: Füllgrad und Schichthöhe gehören zusammen.
Mehr Füllung bedeutet nicht automatisch mehr Festigkeit. Für die meisten nicht tragenden Teile genügen 20–30 %; tragende Teile gewinnen meist eher durch dickere Wandungen als durch mehr Füllung, denn die Steifigkeit kommt überwiegend aus den Außenwänden — und die sind deutlich günstiger als ein voll gefülltes Inneres.
Für die Schichthöhe gilt das Gleiche: Von 0,1 mm auf 0,2 mm sinkt die Druckzeit meist um 30–40 % (Richtwert, abhängig von der Geometrie). Die Festigkeit nimmt ab, für Vorrichtungen, Gehäuse und Abdeckungen reicht sie jedoch meist völlig aus.
Eine einfache Prüffrage: Versagt dieses Teil durch Bruch, durch Verschleiß — oder muss es lediglich passen? Wenn es nur passen muss, dürfen Füllgrad und Schichthöhe beide großzügiger ausfallen.
Maßnahmen 4 und 5 — Werkstoffe staffeln und Alternativen qualifizieren
Maßnahme 4: nicht mehr einen Werkstoff für alles einsetzen. Eine einzige Sorte im Regal wirkt bequem, kostet aber Flexibilität und Geld. Sinnvoll ist eine Dreiteilung:
| Klasse | Typischer Einsatz | Werkstoffwahl |
|---|---|---|
| A | Tragende, abrasive oder heiße Einsätze | Hochleistungskunststoffe — hier nicht sparen |
| B | Allgemeine Funktionsteile, Vorrichtungen | Gängige technische Kunststoffe decken die meisten Fälle ab |
| C | Anschauungsmodelle, Prototypen, Passprüfungen | Einfache Sorten, wo sinnvoll auch Regranulat |
Maßnahme 5: alternative Werkstoffe sind eine Prüfung wert, jedoch nur mit freigegebenem Verfahren. Preisgünstigere Sorten haben sich in den letzten Jahren deutlich verbessert; ein günstigeres Angebot allein ist jedoch kein Beleg.
- Genormte Zugproben drucken und die Festigkeit vergleichen.
- Ein reales Bauteil drucken und einen Montageversuch fahren.
- Chargenkonstanz dokumentieren — schwankende Schwindung zwischen Chargen ist eine häufige Ursache für Montageprobleme.
In der richtigen Reihenfolge einführen: zuerst Klasse C, danach Klasse B, bei Klasse A zurückhaltend bleiben. Wer die Reihenfolge umdreht, kann die Materialersparnis eines Jahres mit einem einzigen Produktionsstillstand verlieren.
Maßnahme 6 — Nacharbeit abdichten
Die ersten fünf Maßnahmen sparen Geld. Diese verhindert, dass es weiter abfließt.
Ein Drucklauf dauert zwischen zwei Stunden und zwei Tagen. Ein Abbruch oder ein falsches Maß kostet Material, Maschinenzeit und den Liefertermin — bei Eilaufträgen am meisten. Sicherheit entsteht durch Abläufe, nicht durch Glück:
- Erstmusterprüfung — die kritischen Maße am ersten Teil messen, bevor zwanzig Teile auf die Platte gestellt werden.
- Parameter dokumentieren — Werkstoff, Schichthöhe, Temperaturen und Geschwindigkeiten je Teilenummer ablegen und wiederverwenden.
- Wartung planen — verschlissene Düsen, unebene Plattformen und driftende Nivellierung verursachen die meisten Ausfälle; Instandhaltung vor dem Schaden ist günstiger als ein Ausschussteil.
- Nacharbeit ehrlich bewerten — für eine auffällige Teilefamilie Material, Maschinenstunden und Arbeit addieren; eine Konstruktions- oder Werkstoffänderung rechnet sich häufig innerhalb eines Quartals.
Bei überraschend hohem Ausschuss nicht zuerst die Maschine verdächtigen. Die Ausschussprotokolle der letzten drei Monate lesen und nach Parametern, Modell und Bedienung trennen. In den meisten Betrieben ballen sich die Verluste auf zwei oder drei beherrschbare Schritte.
Wo man anfangen sollte
Nach Geschwindigkeit der Wirkung geordnet: Plattenbelegung und Auftragsbündelung (innerhalb einer Woche) → Stützen, Füllgrad und Schichthöhe (zwei Wochen) → Nacharbeitsteuerung (ein Monat) → Werkstoffstaffelung und Substitution (ein Quartal).
Keine dieser Maßnahmen verlangt neue Investitionen oder eine andere Maschine. In vielen Betrieben nimmt nicht der Wettbewerb die Marge — sie versickert in Standardparametern und der Gewohnheit, immer nur ein Teil zu drucken.
Wer diese Hebel umlegt, gewinnt mit derselben Maschine spürbar mehr Kapazität. Genau dort beginnt die Anlage, sich tatsächlich zu amortisieren.
Quelle: ein Branchenbeitrag aus einem WeChat-Fachkanal vom 6. November 2026, übersetzt und redaktionell bearbeitet. Alle Zahlen sind beispielhafte Schätzwerte.