 EN
Blog
3D プリント部品が高くつく理由 — 今日から効く 6 つのコスト対策
同じ治具を自社で出力すると外注より高くつくとき、原因は材料とは限りません。機械稼働費・人工・手戻りのほうが重いのが一般的です。本稿では 1 個あたりのコスト構造と、投資なしで実行できる 6 つの対策(まとめ取り、サポート設計、インフィルと積層ピッチ、材料の等級化、代替材の検証、初品確認)を整理します。
コストはどこに消えているのか
検査装置メーカーの担当者から、こんな相談がありました。同じ治具を自社で出力すると外注見積より約 60 % 高くつくというものです。原因は装置でも材料でもありませんでした。
治具は毎回 1 個ずつ、造形領域の 3 分の 2 を空けたまま 12 時間運転。サポートはスライサーの初期値のままです。仕上がりで穴位置が 0.3 mm ずれ、部品は丸ごと廃棄になっていました。材料も機械稼働費も無駄になったわけです。
余分なコストは材料費ではなく、段取りから漏れていました。
以下に示す割合と時間は、一般的な現場を想定した試算です。装置・材料・人件費の単価は現場によって大きく異なるため、判断には自社の見積を用いてください。
| 費用項目 | おおよその割合(試算) | 主な対策 | 効果が出る速さ |
|---|---|---|---|
| 材料費 | 20~35 % | 材料選定、サポートとインフィルの最適化 | 中 |
| 機械稼働費 | 30~45 % | まとめ取り、積層ピッチ、速度設定 | 速い |
| 人工・後処理 | 15~25 % | サポート設計、除去作業の標準化 | 中 |
| 失敗・手戻り | 5~20 % | 初品確認、工程カード、保守 | 速い |
機械稼働費とは、減価償却・電力・消耗品・監視工数を装置の占有時間で割った費用です。装置が高価で稼働率が低いほど、1 個あたりの負担は大きくなります。
ここで意外なのは、機械稼働費と手戻りを合計すると材料費を上回ることが多い点です。最初に削るべきは材料の単価ではありません。
対策 1 — 造形領域を埋める
6 つの対策のうち最も簡単で、しかも見落とされやすいのがこれです。設計変更も材料変更も要らず、段取りを一度変えるだけだからです。
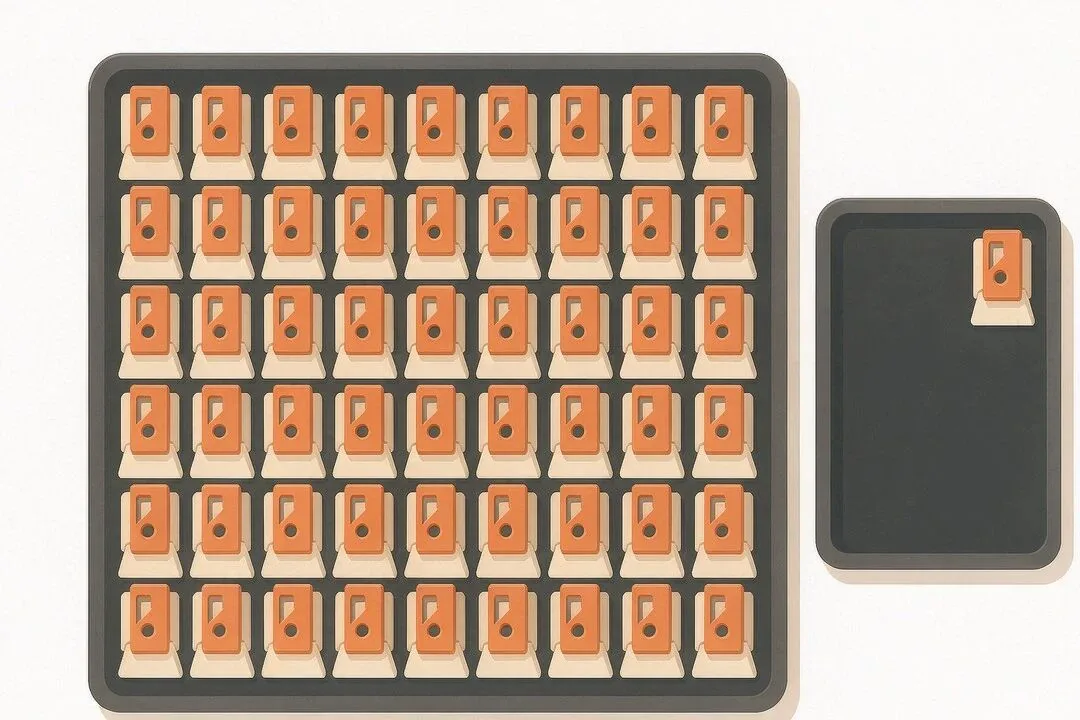
小さな治具 1 個が造形プラットフォーム全体を 12 時間占拠していました。配置を見直せば、同じ面積に 6~8 個は並びます。
具体的には 3 点です。
- まとめ取り — 依頼ごとに運転せず、1 週間分の同じ材料の仕事を集めて 1 回で満版にします。
- 高さを使う — 造形領域は面積ではなく体積です。背の低い部品を段積み・千鳥配置にして Z軸 を活かします。
- 同条件で揃える — 材料と積層ピッチが同じ部品を一緒にし、材料替えや洗浄のロスを防ぎます。
効果の目安はこうです。5 年償却の装置で 12 時間の運転を 5 時間に縮めれば、その仕事の機械稼働費は約 58 % 減ります。フィラメントを数 kg 節約しても及ばない差です。
材料を節約するのは足し算、機械稼働費を削るのは掛け算です。
対策 2・3 — サポートを設計し、インフィルと積層ピッチを見直す
スライサーの初期値は「印刷を成功させる」ための設定であり、「コストを下げる」ためのものではありません。
対策 2 は、サポートをコスト項目として扱うことです。サポート材そのものより、除去の工数のほうが高くつきます。部品によっては手作業の半分がサポート除去に消えています。
現場で効く 3 点はこちらです。
- まず向きを変える — 最大の平面を下にし、オーバーハングを自立角度内に収めます。向きを一度変えるだけでサポートの大半が消えることがよくあります。
- サポート密度を最大にしない — 接触面から離れた部分は、倒れない範囲でずっと粗くできます。
- 可溶性・易剥離サポートは本当に仕上げ面が必要な箇所だけに限定し、他は同材料サポートのほうが安上がりです。
対策 3 は、インフィル率と積層ピッチをセットで考えることです。
インフィル率が高いほど強いとは限りません。非荷重部品なら 20~30 % で足りることが多く、荷重がかかる部品もインフィルを増やすより壁厚を増すほうが効きます。剛性は主に外壁が担い、内部を埋めるよりはるかに低コストだからです。
積層ピッチも同じです。0.1 mm を 0.2 mm に変えると印刷時間はおおむね 30~40 % 短くなります(形状による試算)。強度は下がりますが、治具・筐体・カバー類なら十分なことがほとんどです。
判断は単純です。その部品は折れて困るのか、摩耗して困るのか、それとも単に取り付けられればよいのか。取り付けだけなら、インフィルも積層ピッチも大胆に緩められます。
対策 4・5 — 材料を等級分けし、代替材を検証する
対策 4 は、全部品を同じ材料で打つのをやめることです。棚に 1 種類だけ置くのは楽に見えますが、柔軟性もコスト余地も失います。仕事を 3 段階に分けます。
| 等級 | 典型的な用途 | 材料の考え方 |
|---|---|---|
| A | 荷重・摩耗・高温のかかる箇所 | 高性能エンプラ — ここはケチらない |
| B | 一般機能部品、治具・取付具 | 汎用エンプラで大半を賄える |
| C | 外観モデル、試作、嵌合確認 | 基礎グレード、条件が合えば再生材も可 |
対策 5 は、代替材料を試す価値はあるが、検証プロセスを通すことです。低価格グレードはここ数年で大きく改良されましたが、見積が安いだけでは根拠になりません。
- 標準の引張試験片を出力して強度を比べる。
- 実際の部品を出力して組み付け検証を行う。
- ロット間のばらつきを記録する — 収縮率のロット差は組立不良の典型的な原因です。
導入順も重要です。まず等級 C で試し、次に B、等級 A は慎重に。逆の順で進めると、たった一度のライン停止で一年分の材料削減を吹き飛ばしかねません。
対策 6 — 手戻りを止める
ここまでの 5 つは費用を削る話、最後の 1 つは漏れを塞ぐ話です。
出力は短くて 2 時間、長ければ 2 日かかります。途中不良や寸法違いは材料・機械稼働費・納期を一気に失い、しかも急ぎの案件ほど痛手が大きい。頼れるのは運ではなく工程です。
- 初品確認 — 20 個を満版に並べる前に、最初の 1 個で重要寸法を測る。
- パラメータを残す — 材料・積層ピッチ・温度・速度を品番ごとに保管し、次回そのまま呼び出す。
- 保守を計画する — ノズル摩耗・造形台の歪み・レベリングずれが失敗の主因です。故障前の整備は、廃品 1 個より安くつきます。
- 手戻りの実額を出す — 不良の多い部品群について材料・稼働時間・工数を合計してみると、設計変更や材料変更が四半期で回収できるケースが多いものです。
廃品率が想定より高いとき、最初に装置を疑うのはやめましょう。直近 3 か月の廃品記録を読み、パラメータ・モデル・操作のどこが原因かを分けます。多くの現場では、ロスは 2~3 の管理可能な工程に集中しています。
どこから手を付けるか
効果が出る速さ順に並べると、まとめ取り・段取り(1 週間以内)→ サポート/インフィル/積層ピッチ(2 週間)→ 手戻り管理(1 か月)→ 材料の等級化と代替(四半期)です。
いずれも新規投資も装置の入れ替えも要りません。多くの現場で利益を削っているのは競合他社ではなく、初期パラメータと「1 個ずつ打つ」習慣です。
この数か所を締めれば、同じ装置でこなせる仕事が一気に増えます。設備が本当に回収へ向かうのは、そこからです。
出典:微信の業界記事(2026 年 11 月 6 日)をもとに翻訳・加筆。数値はすべて試算です。